-
দ্বি-চাকার বৈদ্যুতিক গাড়ির সামনে এবং পিছনের চাকার জন্য গভীর অঙ্কন ছাঁচ
দ্বি-চাকার বৈদ্যুতিক যানবাহনের সামনে এবং পিছনের...
-
স্বয়ংচালিত অংশগুলির জন্য প্রগতিশীল ছাঁচ
স্বয়ংচালিত মোটর হাউজিংয়ের জন্য এই ক্রমাগত ছাঁ...
-
বড় কম্পিউটার মেশিন বেস জন্য স্বয়ংক্রিয় riveting ছাঁচ
বড় কম্পিউটার মেশিন বেসের জন্য এই স্বয়ংক্রিয় ...
-
ল্যাপটপ স্ট্যাম্পিং অংশ
আমাদের ল্যাপটপ স্ট্যাম্পিং অংশগুলি হল ল্যাপটপ চ...
-
হাই-এন্ড ওভেন স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড ওভেন স্ট্যাম্পিং পার্টস হল প্রি...
-
হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশগু...

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / পেট্রোলিয়াম শিল্পের জন্য কাস্টম মেটাল স্ট্যাম্পড যন্ত্রাংশ: উপকরণ এবং সোর্সিং
পেট্রোলিয়াম শিল্পের জন্য কাস্টম মেটাল স্ট্যাম্পড যন্ত্রাংশ: উপকরণ এবং সোর্সিং
2026-10-20
একটি ফুয়েল-ট্যাঙ্কের এন্ড ক্যাপ যা টার্মিনাল ম্যানিফোল্ডে কাঁদে খুব কমই ব্যর্থ হয় কারণ প্রেসটি খুব ধীরে চলে। এটি ব্যর্থ হয়েছে কারণ অঙ্কনটি একটি 180 মিমি গ্যাসকেটের মুখ জুড়ে 0.2 মিমি সমতলতার অনুমতি দিয়েছে, বা 304 একটি ক্লোরাইড সমৃদ্ধ ওয়াশ-ডাউন জোনের জন্য নির্দিষ্ট করা হয়েছিল। পেট্রোলিয়াম শিল্পের জন্য কাস্টম ধাতু স্ট্যাম্পযুক্ত অংশগুলির সাথে, ক্রয়ের সিদ্ধান্তটি কার্যকরভাবে প্রিন্টে তিনটি জায়গায় নেওয়া হয়: উপাদান কলআউট, সহনশীলতা ব্লক এবং শংসাপত্র প্যাকেজ।
নিয়ম যা সর্বাধিক অর্থ সাশ্রয় করে: তরল রসায়ন থেকে সংকর ধাতু বেছে নিন, তারপরে সহনশীলতা ব্লককে প্রক্রিয়াটি নির্ধারণ করতে দিন, অন্য উপায়ে নয়।
- শীট মেটাল সাধারণত 1.0 থেকে 2.0 মিমি গেজে স্ট্যাম্পযুক্ত পেট্রোলিয়াম উপাদানের ইউনিট মূল্যের 45 থেকে 60 শতাংশ।
- এক গ্রেড আপগ্রেড, উদাহরণস্বরূপ কার্বন ইস্পাত 316L, একটি একক স্ট্রোক গণনা করার আগে উপাদান ব্যয় প্রায় দ্বিগুণ করে।
- কঠোরতা যাচাইকরণ এবং সম্পূর্ণ তাপ-সংখ্যার সন্ধানযোগ্যতা আরও 8 থেকে 12 শতাংশ যোগ করে, তবে তারা একটি পরিষ্কার প্রাপ্তি পরিদর্শন এবং একটি প্রত্যাখ্যাত লটের মধ্যে পার্থক্য।
একটি 0.90 ডলার বন্ধনী এবং একটি 4.20 ডলারের গ্যাসকেট রিটেইনারের মধ্যে ব্যবধান প্রায় কখনই প্রেস স্পিড হয় না। নীচে কী আসলে তা ছড়ায়, কীভাবে প্রধান সংকর ধাতুগুলি পরিমাপযোগ্য মানদণ্ডের সাথে তুলনা করে এবং যেখানে স্ট্যাম্পযুক্ত অংশগুলি আপস্ট্রিম এবং ডাউনস্ট্রিম পেট্রোলিয়াম সরঞ্জামের ভিতরে বসে থাকে।
তরল দিয়ে শুরু করুন, অংশ প্রোফাইল নয়
দুটি অভিন্ন বন্ধনী তাদের স্পর্শ করার উপর নির্ভর করে সম্পূর্ণ ভিন্ন ধাতুবিদ্যা দাবি করতে পারে। 0.05 পিএসআই-এর উপরে একটি H2S আংশিক চাপ NACE MR0175 / ISO 15156 এর অধীনে অ্যাপ্লিকেশনটিকে টক পরিষেবাতে রাখে, যা কার্বন এবং নিম্ন-অ্যালয় গ্রেডের জন্য 22 HRC-তে কঠোরতা ক্যাপ করে। স্ট্যাম্পারগুলির জন্য ফাঁদ হল কাজ শক্ত করা: একটি 316L স্ট্রিপ একটি আঁটসাঁট ব্যাসার্ধের উপর গঠিত হয় স্থানীয়ভাবে কঠোরতার সীমা অতিক্রম করতে পারে যা আগত কুণ্ডলী আরামদায়কভাবে পূরণ করে। অ্যানিলড স্ট্রিপ এবং একটি উপাদান বা তার বেশি বেধের ন্যূনতম বাঁক ব্যাসার্ধ নির্দিষ্ট করুন।
টক পরিষেবা
কঠোরতা 22 HRC এ সীমাবদ্ধ। অ্যানিলড 316L বা যোগ্য নিম্ন-খাদ গ্রেড, প্রতি অঙ্কনের চেয়ে তাপ প্রতি কঠোরতা পরীক্ষা করা হয়।
ক্লোরাইড সমৃদ্ধ জল
পিটিং প্রতিরোধের সমতুল্য (PREN) গ্রেড নামের চেয়ে বেশি গুরুত্বপূর্ণ: 316L 24 থেকে 26 এর কাছাকাছি, ডুপ্লেক্স 2205 35 থেকে 40 এর কাছাকাছি। ক্লোরাইড-ভারী উত্পাদিত জলে 60 C এর উপরে, 316L একটি ঝুঁকি।
থার্মাল সাইক্লিং
-46 C থেকে 150 C পর্যন্ত, অংশের ফলনের আগে সিলিং মুখগুলি সরে যায়। গ্যাসকেট রিটেইনার এবং ব্যাকিং প্লেটগুলিতে সমতলতা এবং বুর নিয়ন্ত্রণ আউটর্যাঙ্ক প্রসার্য শক্তি।
উপরের দিকে ওজন সীমা
অফশোর স্কিডগুলি 0.8 থেকে 1.2 মিমি উচ্চ-শক্তির স্টেইনলেসের দিকে ঠেলে দেয়, যা স্প্রিংব্যাককে উত্থাপন করে এবং প্রায়শই একটি দ্বিতীয় ফর্মিং স্টেশনের প্রয়োজন হয়।
জ্বালানী-পার্শ্বের উপাদানগুলি আবার একটি ভিন্ন সীমাবদ্ধতা সেট করে: ধাতুটিকে হাইড্রোকার্বনের সংস্পর্শ সহ্য করতে হয়, শিয়ার করা প্রান্তে আবরণের ক্ষতি এবং একটি জোড় বা ক্রিম্প জয়েন্ট যা পরিষেবাতে ফাটবে না। ট্যাঙ্ক এবং জলাধারগুলির জন্য শেষ ক্যাপগুলি একটি সাধারণ উদাহরণ, যেখানে গেজের সামঞ্জস্যতা এবং প্রান্তের গুণমান নির্ধারণ করে যে প্রথম পাসে সীম সিল করা হয়েছে কিনা।
 ফুয়েল ট্যাঙ্ক অ্যাসেম্বলির জন্য গ্যাস ট্যাঙ্ক এন্ড স্ট্যাম্পিং পার্টস কোল্ড-ঘূর্ণিত ইস্পাত বা অ্যালুমিনিয়ামের শেষ ক্যাপগুলি জ্বালানী ট্যাঙ্ক সিল করার জন্য তৈরি করা হয়, যার সমান বেধ এবং মসৃণ প্রান্তগুলি ফুটো প্রতিরোধে সহায়তা করে। পণ্য দেখুন →
চার গ্রেড, সংখ্যার তুলনায় ক্রেতারা প্রকৃতপক্ষে জিজ্ঞাসা করে
বেশিরভাগ পেট্রোলিয়াম স্ট্যাম্পিং অনুসন্ধানগুলি চারটি উপাদান পরিবারের একটির উপর পড়ে। নীচের তুলনাটি উপাদান খরচের জন্য 1.0 থেকে 2.0 মিমি শীট এবং 1.0 এর একটি কার্বন ইস্পাত বেসলাইন ব্যবহার করে, তাই এটি সরাসরি একটি উচিৎ-খরচ মডেলে ফেলে দেওয়া যেতে পারে।
1.0 থেকে 2.0 মিমি শীটের জন্য নির্দেশক মান: সারফেস ফিনিশ, এজ কন্ডিশন এবং প্যাসিভেশন সহ লবণ-স্প্রে ঘন্টার স্থানান্তর, তাই তাদের গ্যারান্টি না করে একটি র্যাঙ্কিং হিসাবে বিবেচনা করুন।
যদি একটি প্রোগ্রাম একই গেজে উচ্চতর শক্তির প্রয়োজন হয়, উপাদান কথোপকথন টুলিং কথোপকথনকেও পরিবর্তন করে, যেমনটি এই নোটে কভার করা হয়েছে কিভাবে উচ্চ-শক্তি ইস্পাত মুদ্রাঙ্কন পরিবর্তন . একই মেকানিক্স উচ্চ ফলন গ্রেডের জন্য নির্দিষ্ট চাপযুক্ত বন্ধনী এবং ক্ল্যাম্পগুলিতে প্রযোজ্য।
ছয়টি স্পেসিফিকেশন লাইন যা মুভ ইউনিট খরচ প্রেস গতির চেয়ে বেশি
100 এর একটি সূচকে উদ্ধৃত একটি স্ট্যাম্পযুক্ত বন্ধনী নিন এবং একটি সময়ে অঙ্কনের একটি লাইন পরিবর্তন করুন। নীচের প্যাটার্নটি আমরা পর্যালোচনা করা বেশিরভাগ পেট্রোলিয়াম অনুসন্ধান জুড়ে পুনরাবৃত্তি করে এবং এটি ব্যাখ্যা করে যে কেন দুটি সরবরাহকারী লাইক-ফর-লাইক প্রিন্টে 40 শতাংশ আলাদা হতে পারে।
220
316L আপগ্রেড
135
সমতলতা 0.05 মিমি
126
1,000 ঘন্টা লবণ স্প্রে
118
0.05 মিমি burr, কোন deburr op
112
অনেক প্রতি NACE কঠোরতা
108
EN 10204 3.1 ট্রেসেবিলিটি
একটি স্ট্যাম্পযুক্ত অংশের জন্য আপেক্ষিক খরচ সূচক, কার্বন ইস্পাত বেসলাইন 100 এ সেট; টুলিং অ্যামোর্টাইজেশন বাদ দেওয়া হয়েছে কারণ এটি বার্ষিক আয়তনের উপর নির্ভর করে।
সংগ্রহের জন্য তিনটি টেকওয়ে গুরুত্বপূর্ণ। প্রথমত, একটি সিলিং মুখের উপর একটি শক্ত সমতলতা কলের জন্য সাধারণত একটি উপাদান আপগ্রেডের চেয়ে কম খরচ হয় এবং একটি ক্ষেত্র ফুটো পথ সরিয়ে দেয়, তাই এটিকে ডিফল্টরূপে না করে ইচ্ছাকৃতভাবে নির্দিষ্ট করুন৷ দ্বিতীয়ত, কোনো সেকেন্ডারি ডিবারিং অপারেশন ছাড়াই 0.05 মিমি বার চাওয়া ডাইকে কাজটি করতে বাধ্য করে: বেঞ্চ অপারেশনের পরিবর্তে ফাইন ব্ল্যাঙ্কিং বা ইন-ডাই স্ট্রাইক। তৃতীয়ত, ডকুমেন্টেশন হল তালিকার সবচেয়ে সস্তা লাইন এবং আটকে থাকা চালানের সবচেয়ে সাধারণ কারণ, তাই এটিকে কখনই উহ্য রেখে যাবেন না।
যেখানে স্ট্যাম্পযুক্ত উপাদানগুলি আসলে পেট্রোলিয়াম চেইনে বসে
ভালভ এবং প্রবাহ নিয়ন্ত্রণ, 30 শতাংশ
পরিশোধন এবং পেট্রোকেমিক্যাল, 24 শতাংশ
ওয়েলহেড এবং ডাউনহোল সরঞ্জাম, 18 শতাংশ
পাইপলাইন এবং সমাবেশ, 14 শতাংশ
স্টোরেজ ও ফুয়েল টার্মিনাল, ৮ শতাংশ
এলএনজি ও ক্রায়োজেনিক, ৬ শতাংশ
ভালভ প্রাধান্য পায় কারণ একটি একক নিয়ন্ত্রণ ভালভ 8 থেকে 20টি স্ট্যাম্পযুক্ত আইটেম শোষণ করতে পারে: ডায়াফ্রাম ব্যাকিং প্লেট, গ্যাসকেট রিটেইনার, পজিশনার বন্ধনী, ট্র্যাভেল স্টপ এবং শিমস। এই ঘনত্ব ক্রেতাদের জন্য উপযোগী, কারণ একটি প্রগতিশীল ডাই পরিবার প্রায়ই বেশ কয়েকটি ভালভের আকার কভার করে। স্টোরেজ এবং টার্মিনাল স্লাইস, ইতিমধ্যে, ট্যাঙ্কের শেষ ক্যাপ, ডিসপেনসিং ব্র্যাকেট এবং লেভেল-গেজ প্লেটগুলিতে তৈরি করা হয়েছে, যখন রাস্তার ট্যাঙ্কার এবং ভাল-পরিষেবা ট্রাকগুলি ভারী-ট্রাক স্ট্যাম্পিং প্রোগ্রামগুলি থেকে বন্ধনী, হিট শিল্ড এবং স্টেপ প্লেট টানছে।
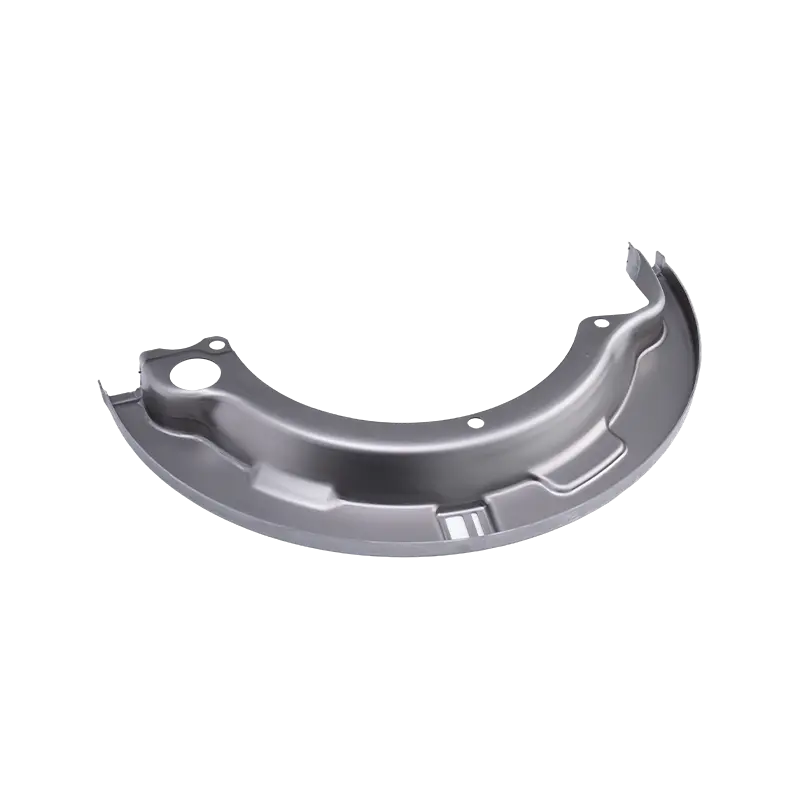 বাণিজ্যিক যানবাহন সমাবেশের জন্য ভারী ট্রাক স্ট্যাম্পিং অংশ উচ্চ-শক্তির ইস্পাত ফ্রেম বন্ধনী, সাসপেনশন প্লেট এবং ইঞ্জিন মাউন্ট, অভিন্ন বেধের সাথে কোল্ড স্ট্যাম্পযুক্ত এবং সমতলতা এবং জারা প্রতিরোধের জন্য পরীক্ষা করা হয়েছে। পণ্য দেখুন →
RFQ বের হওয়ার আগে প্রিন্টের কী বলা উচিত
অস্পষ্ট প্রিন্ট প্যাডেড উদ্ধৃতি পায়, কারণ স্ট্যাম্পার সবচেয়ে খারাপ ক্ষেত্রে মূল্য দিতে হবে। এই লাইনগুলি যা খরচ যোগ না করেই অস্পষ্টতা দূর করে:
- /-0.10 মিমি-এর সাধারণ সহনশীলতা, /-0.05 মিমি-তে কার্যকরী বৈশিষ্ট্য, নোটের পরিবর্তে বৈশিষ্ট্যের প্রতি বলা হয়।
- 0.05 মিমি প্রতি 100 মিমি গ্যাসকেট এবং সিলিং মুখের সমতলতা, আবরণের আগে পরিমাপ করা হয়।
- Burr সীমা সর্বাধিক 0.05 মিমি, সিলিং এবং ও-রিং কন্টাক্ট সারফেসগুলিতে "কোন বুর অনুমোদিত নয়"।
- 316L এর জন্য ন্যূনতম বাঁকের ব্যাসার্ধ 1t এবং কার্বন স্টিলের জন্য 0.8t, প্লাস ক্রিটিক্যাল বাঁকের জন্য শস্যের দিক।
- সারফেস ট্রিটমেন্টকে একটি প্রক্রিয়া হিসাবে বলা হয়েছে, ফলাফল নয়: ASTM A967-এ প্যাসিভেশন, বা 8 থেকে 12 মাইক্রোমিটারে জিঙ্ক ফ্লেক।
- শংসাপত্রের স্তর স্পষ্টভাবে নামকরণ করা হয়েছে, উদাহরণস্বরূপ EN 10204 3.1 কার্টনে চিহ্নিত হিট নম্বর সহ।
অঙ্কন থেকে মুক্তি পর্যন্ত: সাতটি ধাপ, মোটামুটি ষোল সপ্তাহ
উদ্দেশ্য-নির্মিত ডাই সহ একটি নতুন পেট্রোলিয়াম স্ট্যাম্পিং প্রোগ্রাম সাধারণত কিকঅফ থেকে সিরিয়াল প্রকাশ পর্যন্ত প্রায় 16 সপ্তাহ চলে। এই সময়সূচী সংকুচিত করার অর্থ সাধারণত অন্য কোথাও এর জন্য অর্থ প্রদান করা হয়, প্রায়শই ট্রাইআউট পুনরাবৃত্তিতে।
1. DFM এবং উপাদান পর্যালোচনা, সপ্তাহ 1 থেকে 2
স্ট্রিপ প্রস্থ স্থির হওয়ার আগে তরল রসায়ন, কঠোরতা সীমা এবং আবরণ রুট নিষ্পত্তি করা হয়।
2. টুল কনসেপ্ট ফ্রিজ, সপ্তাহ 2 থেকে 4
প্রগতিশীল বা স্থানান্তর, স্টেশন গণনা, এবং স্ট্রাইক বা ফাইন ব্ল্যাঙ্কিং বুর কলআউট পরিচালনা করে কিনা।
3. ডাই বিল্ড এবং ট্রাইআউট, 4 থেকে 14 সপ্তাহ
লম্বা মেরু। দুটি ধারণার মধ্যে টুল খরচ সাধারণত 30 থেকে 50 শতাংশের মধ্যে পার্থক্য করে।
4. প্রথম নিবন্ধ এবং শংসাপত্র, সপ্তাহ 14 থেকে 15
মাত্রিক প্রতিবেদন, উপাদান শংসাপত্র, কঠোরতা এবং লবণ-স্প্রে রেকর্ড এক প্যাকেজে।
5. পাইলট লট, 15 থেকে 16 সপ্তাহ
200 থেকে 500 টুকরা, সিলিং-মুখ সমতলতা এবং গর্ত অবস্থানের উপর একটি সক্ষমতা অধ্যয়ন সহ।
6. সিরিয়াল রিলিজ এবং SPC
একটি সংজ্ঞায়িত ডাই রক্ষণাবেক্ষণের ব্যবধান সহ স্থিতিশীল উত্পাদন, এবং একটি নথিভুক্ত পরিবর্তন-নিয়ন্ত্রণ রুট।
টুলিং ধারণাটি তার নিজস্ব পর্যালোচনা সভার প্রাপ্য, কারণ এটি মূলধন চিত্র এবং প্রতি অংশের হার উভয়ই নির্ধারণ করে। যদি পছন্দটি এখনও খোলা থাকে, প্রগতিশীল এবং স্থানান্তর স্ট্যাম্পিং এই তুলনা যেখানে প্রতিটি ধারণা মাঝারি এবং উচ্চ ভলিউমের জন্য অর্থ প্রদান করে তা নির্ধারণ করে।
সরবরাহের দিক থেকে, একজন প্রযোজক টুল মেকিং এবং এক ছাদের নিচে চাপ দিলে ট্রাইআউট ইস্যু এবং ডাই কারেকশনের মধ্যে লুপ ছোট করে। Suzhou Shuangqisi, Wujiang, Suzhou-এ অবস্থিত, 80 T থেকে 400 T পর্যন্ত 25 টি প্রেসের পাশাপাশি আমদানি করা ওয়্যার EDM, CNC মেশিনিং সেন্টার এবং 10 টিরও বেশি গ্রাইন্ডার সহ একটি ইন-হাউস ডাই শপ চালায়, যার কর্মী 60 জন প্রযুক্তিগত কর্মচারী। এর 2016 সাবসিডিয়ারিটি একই লাইনের অটোমেশন সাইড তৈরি করে, যেটি গুরুত্বপূর্ণ যখন একটি পেট্রোলিয়াম অংশকে একটি ম্যানুয়াল প্রেস থেকে একটি দ্বিতীয় সরবরাহকারী ইন্টারফেস ছাড়া লিঙ্কযুক্ত স্থানান্তর লাইনে যেতে হয়।
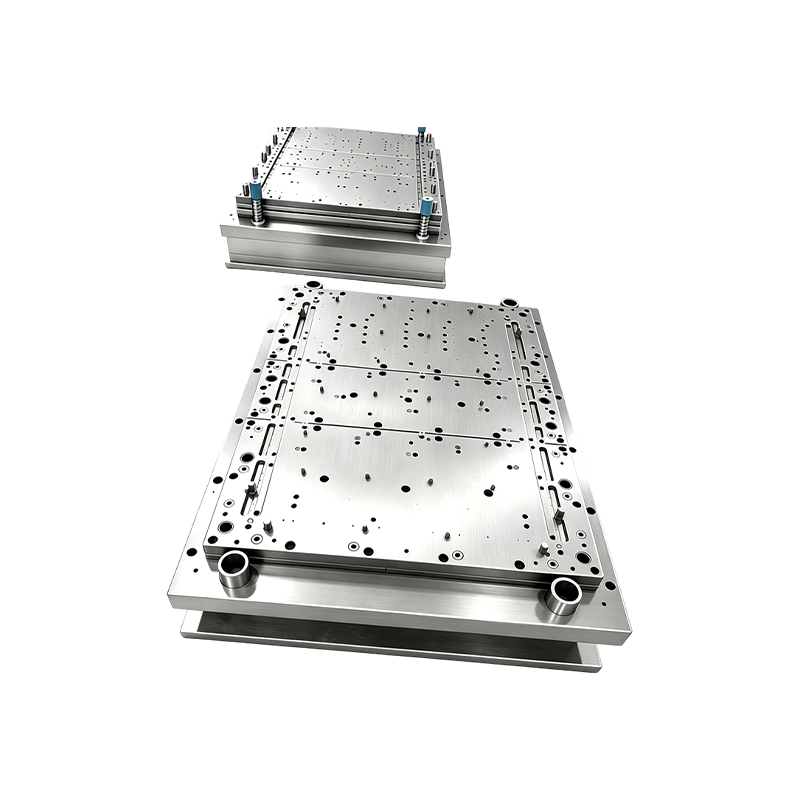 টার্নকি প্রেস লাইনের জন্য কাস্টম স্ট্যাম্পিং অটোমেশন সরঞ্জাম ছাঁচ এবং প্রেস-লাইন প্রকল্পের স্ট্যাম্পিংয়ের জন্য কাস্টম অটোমেশন সরঞ্জাম, টার্নকি ইন্টিগ্রেশন সমর্থন এবং প্রয়োজন অনুসারে উত্পাদন সরঞ্জামগুলিতে বিনিয়োগের বিকল্পগুলি সহ। পণ্য দেখুন →
রক্ষণাবেক্ষণ, কমপ্লায়েন্স এবং পেপার ট্রেইল
এই সেক্টরে কমপ্লায়েন্স দেয়ালে সার্টিফিকেট কম এবং প্রতিটি কার্টনের সাথে যা যাতায়াত করে সে সম্পর্কে বেশি। চারটি অভ্যাস অনেক কিছুকে কোয়ারেন্টাইনের বাইরে রাখে।
- ইতিবাচক উপাদান সনাক্তকরণের সাথে আগমনে স্টেইনলেস গ্রেড যাচাই করুন। মিশ্র স্ট্রিপ হল একটি ব্যর্থ 316L দাবির ক্লাসিক মূল কারণ, এবং প্রতি লট XRF স্যাম্পলিং মিনিটে খরচ হয়।
- গঠনের পরে কঠোরতা পরীক্ষা করুন, শুধুমাত্র আগত কুণ্ডলীতে নয়, তাই পরিশ্রমী ব্যাসার্ধগুলি একটি টক-পরিষেবা সমাবেশে পৌঁছানোর আগেই ধরা পড়ে।
- লবণ-স্প্রে এবং প্যাসিভেশন রেকর্ডগুলিকে তাপ সংখ্যার সাথে সংযুক্ত রাখুন, এবং ব্যবহৃত পরীক্ষার মান উল্লেখ করুন, যেহেতু ফলাফলগুলি সমস্ত পদ্ধতিতে তুলনীয় নয়।
- শ্রেণীবদ্ধ এলাকায় ঘের এবং উপকরণ আবাসনের জন্য, নিশ্চিত করুন যে সমাবেশের রুট প্রয়োজনীয় বিপজ্জনক-এলাকা সার্টিফিকেশন সমর্থন করে, কেবলমাত্র স্ট্যাম্পিংই এটিকে সন্তুষ্ট করে না।
ডাই রক্ষণাবেক্ষণ বিরতি একই কথোপকথনের অন্তর্গত। স্টেইনলেস কাজ টুলের পাশাপাশি অংশটিকে শক্ত করে, তাই একটি 30,000 থেকে 60,000 স্ট্রোক শার্পনিং ব্যবধান বাস্তবসম্মত যেখানে কার্বন ইস্পাত 100,000 হতে পারে। সরবরাহ চুক্তিতে এই ব্যবধানটি লিখলে যেকোন আগত পরিদর্শনের চেয়ে দুই বছরের প্রোগ্রামে সমতলতা কলআউটকে অনেক বেশি কার্যকরভাবে রক্ষা করে।
সিদ্ধান্তের ক্রম একটি মসৃণ প্রোগ্রামকে ব্যয়বহুল থেকে আলাদা করে। তরল রসায়ন থেকে খাদ ঠিক করুন, সমতলতা এবং বুর সীমা সেট করুন যেখানে তারা একটি সীল রক্ষা করে, তারপর অভ্যাসের পরিবর্তে বার্ষিক আয়তনের উপর ভিত্তি করে প্রগতিশীল এবং স্থানান্তর টুলিংয়ের মধ্যে বেছে নিন। ডকুমেন্টেশন এবং কঠোরতা যাচাইয়ের প্রথম উদ্ধৃতি থেকে মূল্য নির্ধারণ করা উচিত, প্রত্যাখ্যানের পরে আলোচনা করা হবে না। এটি করুন, এবং একটি স্ট্যাম্পযুক্ত গ্যাসকেট রিটেইনার বা ট্যাঙ্কের শেষ ক্যাপ একটি পণ্য লাইন আইটেম হওয়া বন্ধ করে এবং একটি অংশ হয়ে ওঠে যা ক্ষেত্রের জীবনের জন্য এর সংখ্যা ধারণ করে৷
আগের পোস্ট
মেটাল স্ট্যাম্পিং উদ্ধৃতি পরিবর্তন করে এমন ম্যানুফ্যাকচারিবিলিটি উদাহরণের জন্য ডিজাইন
পরবর্তী পোস্ট
ভারী স্ট্যাম্পিং গাইড: সহনশীলতা, টনেজ, ডাই ডিজাইন এবং টুলিং নির্বাচন
আমাদের পণ্য।
এখানে একটি OEM প্রস্তুতকারকের সাথে আপনার ব্যবসা শুরু করুন!

বিশ্বব্যাপী গ্রাহকদের সম্পূর্ণ টার্ন-কি সমাধান প্রদান করুন
মাধ্যমে
উদ্ভাবন!
দ্রুত লিঙ্ক
আমাদের সম্পর্কে
সংবাদ
যোগাযোগের তথ্য।
-
 +৮৬-১৩৯ ১৩০৮ ৮৯৭২
-

-
 নং 118 ইয়েক্সিন রোড, উজিয়াং অর্থনৈতিক উন্নয়ন অঞ্চল, সুঝো, চীন
কপিরাইট © Suzhou Shuangqisi ছাঁচ সরঞ্জাম কোং, লি. সর্বস্বত্ব সংরক্ষিত। কাস্টম স্ট্যাম্পিং ডাই মেটাল স্ট্যাম্পিং ডাই নির্মাতারা
