-
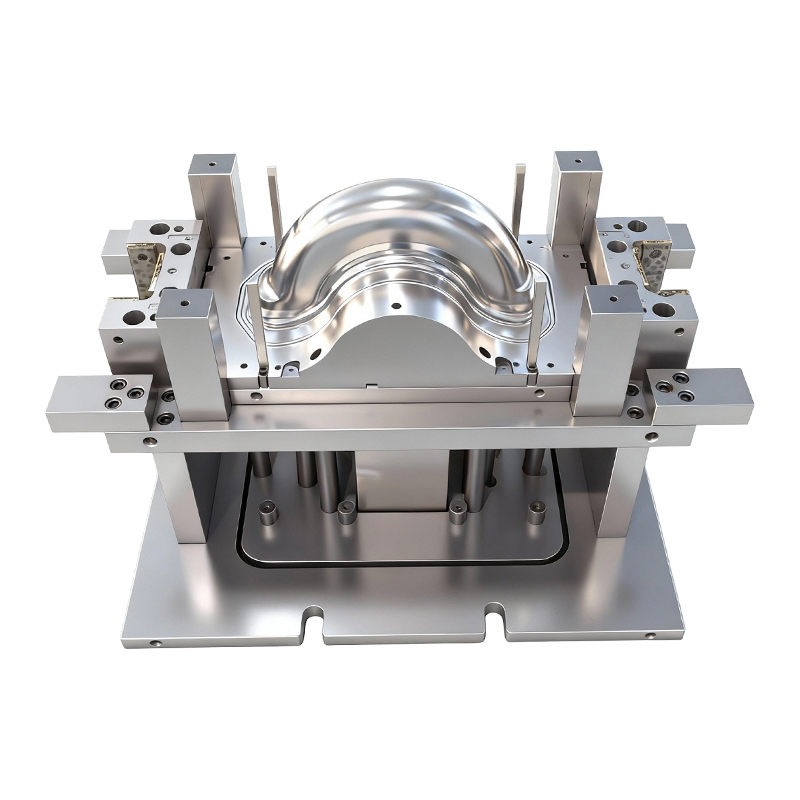
দ্বি-চাকার বৈদ্যুতিক গাড়ির সামনে এবং পিছনের চাকার জন্য গভীর অঙ্কন ছাঁচ
দ্বি-চাকার বৈদ্যুতিক যানবাহনের সামনে এবং পিছনের...
-
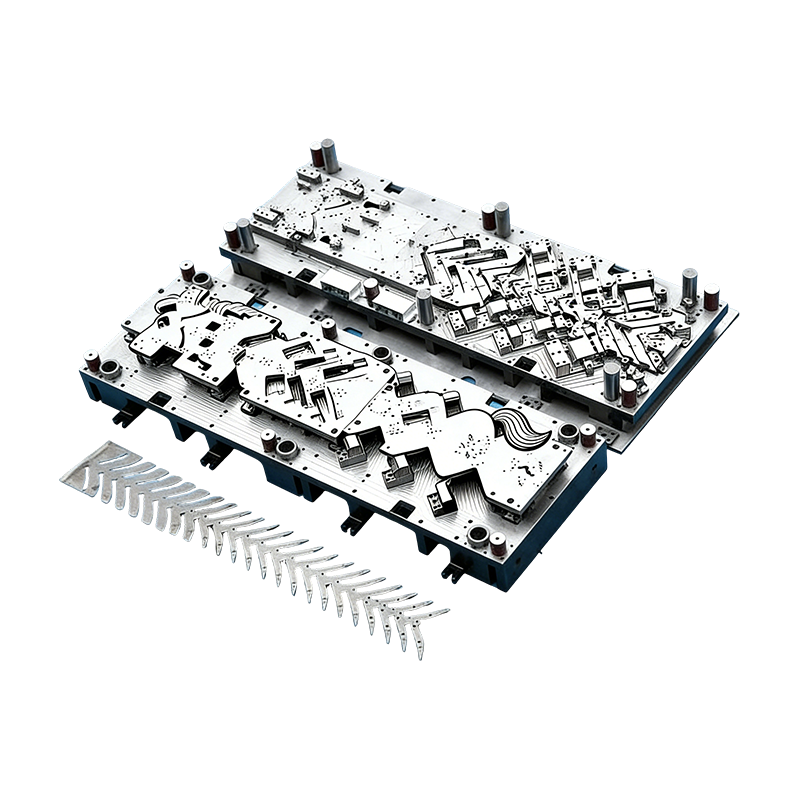
স্বয়ংচালিত অংশগুলির জন্য প্রগতিশীল ছাঁচ
স্বয়ংচালিত মোটর হাউজিংয়ের জন্য এই ক্রমাগত ছাঁ...
-
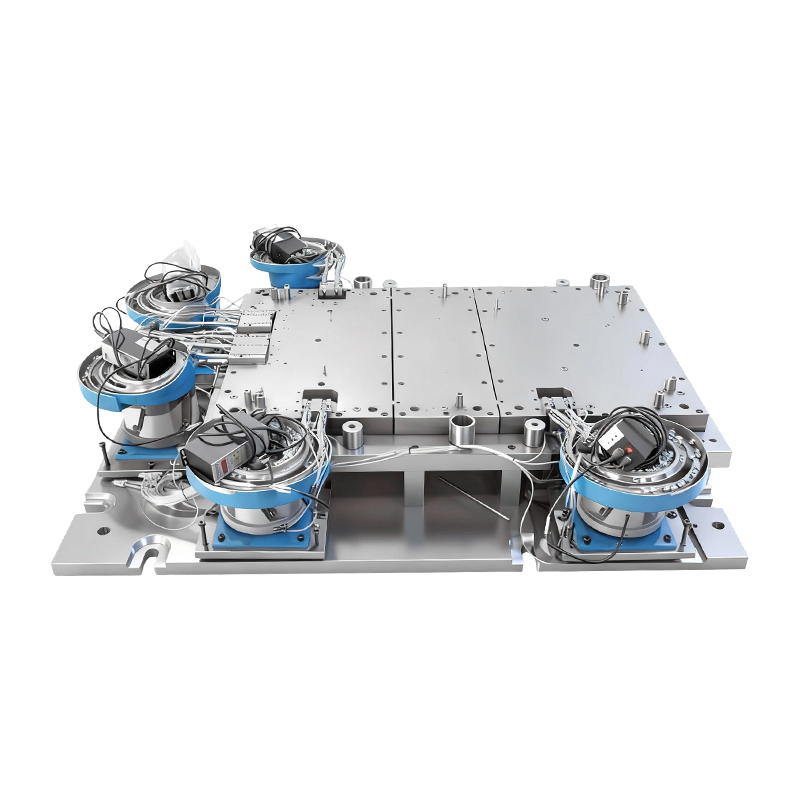
বড় কম্পিউটার মেশিন বেস জন্য স্বয়ংক্রিয় riveting ছাঁচ
বড় কম্পিউটার মেশিন বেসের জন্য এই স্বয়ংক্রিয় ...
-
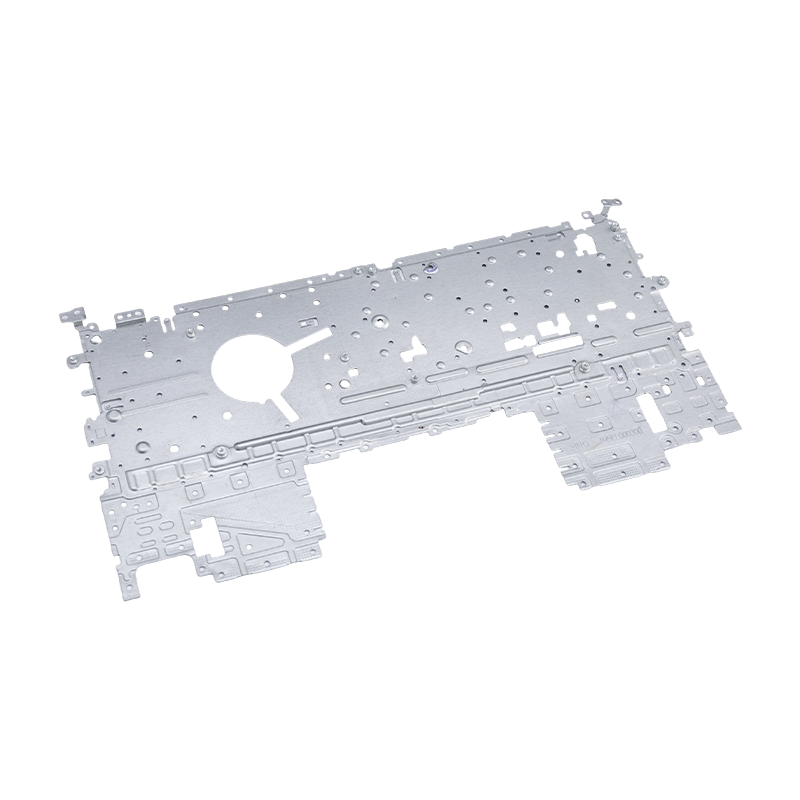
ল্যাপটপ স্ট্যাম্পিং অংশ
আমাদের ল্যাপটপ স্ট্যাম্পিং অংশগুলি হল ল্যাপটপ চ...
-
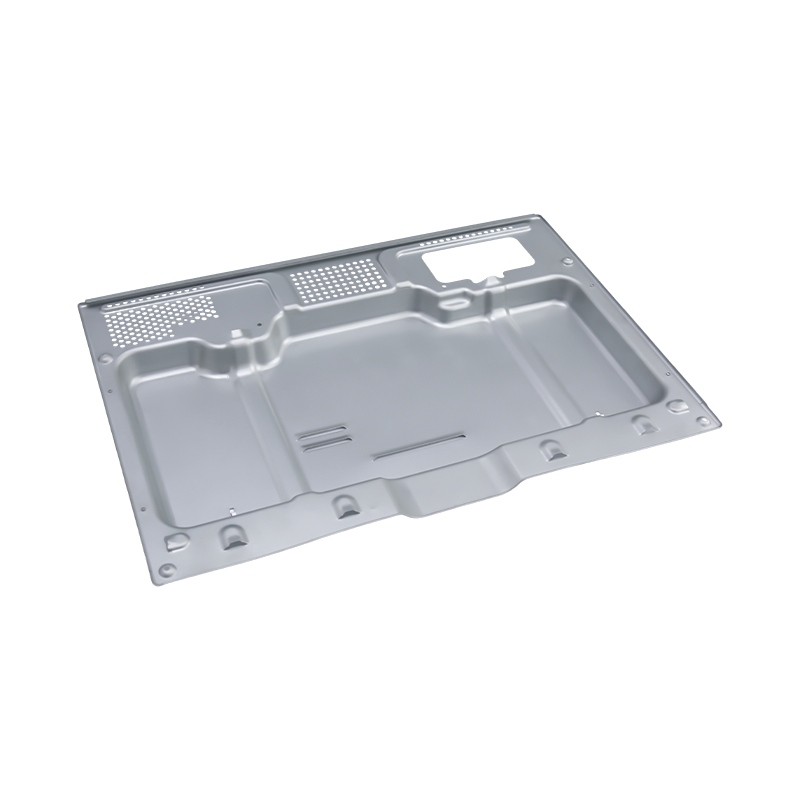
হাই-এন্ড ওভেন স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড ওভেন স্ট্যাম্পিং পার্টস হল প্রি...
-
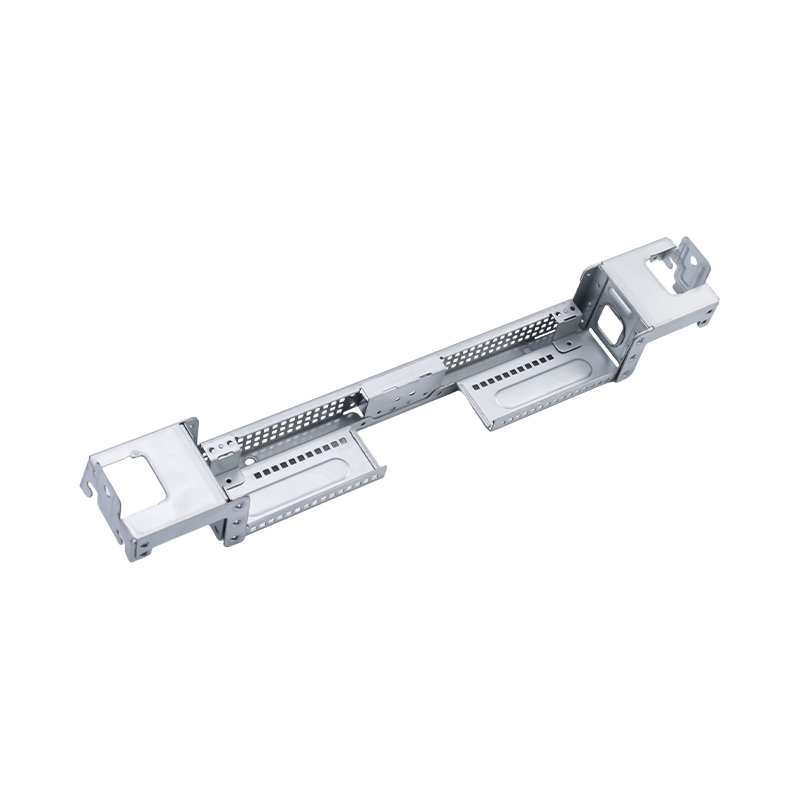
হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশগু...

শিল্প সংবাদ
ভারী স্ট্যাম্পিং গাইড: সহনশীলতা, টনেজ, ডাই ডিজাইন এবং টুলিং নির্বাচন
2026-10-13
ভারী স্ট্যাম্পিং: যখন 2 মিমি ইতিমধ্যেই খুব পাতলা
একজন ক্রয় প্রকৌশলী একবার জিজ্ঞাসা করেছিলেন কেন একটি 6 মিমি বন্ধনী 48 ঘন্টার মধ্যে তিনটি ভিন্ন মূল্যে উদ্ধৃত হয়েছে। কারণ শ্রম বা মাথার উপর ছিল না। এটা ছিল টনেজ। ভারী স্ট্যাম্পিং—সাধারণত 4 মিমি-এর চেয়ে বেশি পুরু ধাতব শীট তৈরি করা—প্রতিটি গণনা পরিবর্তন করে: প্রেসের ক্ষমতা, ডাই মেটেরিয়াল, লুব্রিকেশন এবং এমনকি আপনি যেভাবে সমাপ্ত অংশটি পরিদর্শন করেন। আপনি যদি একটি 6 মিমি অংশকে 1.5 মিমি ইলেকট্রনিক ঘেরের মতো ব্যবহার করেন, আপনি হয় একটি ডাই ভেঙ্গে দেবেন বা আপনার প্রয়োজন নেই এমন প্রেসের জন্য অর্থ প্রদান করবেন।
দ্রুত উপসংহার: ভারী স্ট্যাম্পিংয়ের জন্য, টনেজের প্রয়োজন মোটামুটিভাবে বেধ বর্গাকারের সাথে স্কেল করে, রৈখিকভাবে নয়। একটি 6 মিমি কম-কার্বন ইস্পাত অংশের জন্য একই ঘেরের একটি 3 মিমি অংশের 2.5 থেকে 3 গুণ বল প্রয়োজন হতে পারে। উদ্ধৃতি দেওয়ার আগে সর্বদা প্রেস স্ট্রোক, বিছানার আকার এবং কুশন ক্ষমতা যাচাই করুন।
ব্যবহারিক থ্রেশহোল্ড স্থির করা হয় না. কিছু দোকান 3 মিমি ভারী বলে; অন্যগুলি 6 মিমি থেকে শুরু হয়। আপনার বিদ্যমান 80T থেকে 400T প্রেসটি ফ্রেমটিকে বিচ্যুত না করে পুরো স্ট্রোক জুড়ে প্রয়োজনীয় বল ধরে রাখতে পারে কিনা তা গুরুত্বপূর্ণ। ভারী স্ট্যাম্পিং-এ, বিচ্যুতি অসম পুরুত্ব, ফাটল রেডিআই এবং ছোট ডাই লাইফ হিসাবে দেখায়।
মূল নীতি: গেজ উপরে গেলে কী পরিবর্তন হয়
ভারী স্ট্যাম্পিং শুধু "আরো জোর" নয়। এটি সীমাবদ্ধতার একটি ভিন্ন সেট। নিচের চারটি বিষয় নির্ধারণ করে যে একটি অংশ উৎপাদনযোগ্য, পুনরাবৃত্তিযোগ্য এবং লাভজনক কিনা।
টনেজ এবং স্ট্রোক
একটি 24-ইঞ্চি স্ট্রোক সহ একটি 400T প্রেস 10-ইঞ্চি স্ট্রোকের সাথে একটি 400T প্রেসের মতো নয়। ভারী অংশগুলির জন্য প্রায়ই পাতলা অংশগুলির চেয়ে গভীর আঁকার প্রয়োজন হয়। স্ট্রোক খুব ছোট হলে, আপনি অংশটি পরিষ্কার করতে বা কুশন সেট করতে পারবেন না। সর্বদা প্রেস কার্ভের সাথে মেলে, শুধু পিক টনেজ নয়।
ডাই মেটেরিয়াল এবং ক্লিয়ারেন্স
6 মিমি হালকা ইস্পাতের জন্য, ডাই ক্লিয়ারেন্স সাধারণত প্রতি পাশের বেধের 8% থেকে 12% চলে। খুব কম ক্লিয়ারেন্স গ্যালিং এবং পাঞ্চ ভাঙ্গার কারণ হয়; অত্যধিক ভারী burrs এবং খারাপ প্রান্ত গুণমান তৈরি করে. D2 এবং SKD11 সাধারণ রয়ে গেছে, কিন্তু 780 MPa-এর উপরে উচ্চ-শক্তির স্টিলের জন্য, পাউডার মেটালার্জি স্টিল বা কার্বাইড সন্নিবেশ সাশ্রয়ী হয়ে ওঠে।
স্প্রিংব্যাক ক্ষতিপূরণ
পুরু ধাতব স্প্রিংস পরম পদে আরো ফিরে. 90-ডিগ্রী বাঁক সহ একটি 6 মিমি অংশ মুক্তির পরে 2 থেকে 3 ডিগ্রি ফিরে আসতে পারে। ডাইটি অবশ্যই অতিরিক্ত বাঁকানো হতে হবে বা প্রক্রিয়াটিতে অবশ্যই একটি কয়েনিং স্টেশন অন্তর্ভুক্ত থাকতে হবে। এই কারণেই ভারী স্ট্যাম্পিং ডাইস প্রায়ই একই আকারের থিন-গেজ ডাইয়ের চেয়ে 20% থেকে 40% বেশি খরচ করে।
উপাদানের সামঞ্জস্য
1 মিমি গেজে প্লাস বা বিয়োগ 0.2 মিমি পুরুত্বের তারতম্য নগণ্য। 8 মিমিতে, এটি প্রয়োজনীয় বলকে 5% বা তার বেশি পরিবর্তন করে। ইনকামিং পরিদর্শন এবং ধারাবাহিক কয়েল উত্স ছাড়া, আপনার প্রেস এলোমেলোভাবে ওভারলোড হয়। ভারী স্ট্যাম্পিং অনেক-স্তরের উপাদান ট্রেসেবিলিটি দাবি করে।
প্রগতিশীল এবং স্থানান্তরের মধ্যে পছন্দও পরিবর্তন হয়। ভারী অংশের জন্য, স্থানান্তর ডাইস প্রায়শই জয়ী হয় কারণ তারা একটি স্ট্রিপের মাধ্যমে টেনে না নিয়ে অংশটিকে স্টেশনগুলির মধ্যে স্থানান্তর করে। আপনি এই নিবন্ধে একটি বিস্তারিত তুলনা পড়তে পারেন প্রগতিশীল বনাম স্থানান্তর ধাতু মুদ্রাঙ্কন .
টনেজ তুলনা: অংশে প্রেস ম্যাচিং
নীচের সারণীটি নিম্ন-কার্বন ইস্পাত (শিয়ার শক্তি 300 MPa) এর জন্য একটি সরলীকৃত শিয়ার সূত্র ব্যবহার করে। প্রকৃত টনেজ ডাই ডিজাইন, ম্যাটেরিয়াল গ্রেড এবং কুশন সেটিংসের উপর নির্ভর করে। এটি একটি প্রথম-পাস ফিল্টার হিসাবে ব্যবহার করুন, একটি চূড়ান্ত উদ্ধৃতি নয়।
400T থেকে 600T পর্যন্ত লাফের দিকে লক্ষ্য করুন। অনেক দোকান 4 থেকে 8 মিমি যন্ত্রাংশ পরিচালনা করতে পারে তবে 8 মিমি এর উপরে আউটসোর্স করতে হবে। সেই ফাঁক যেখানে ডেলিভারি ঝুঁকি এবং খরচ ক্রিম প্রদর্শিত হয়.
লুকানো মেট্রিক: বেধ দ্বারা জোর চাহিদা
ক্রেতারা প্রায়শই প্রতি কেজির দাম তুলনা করে। একটি ভাল লুকানো মেট্রিক হল প্রতি মিলিমিটার পুরুত্বের চাহিদা। নীচের চার্টটি একই অংশের জ্যামিতির জন্য আপেক্ষিক টনেজ দেখায় কারণ বেধ 3 মিমি থেকে 12 মিমি পর্যন্ত বৃদ্ধি পায়। বারগুলি 3 মিমি = 100 এ স্বাভাবিক করা হয়।
12 মিমি এ, বল সূচক 3 মিমি বেসলাইনের 1400% ছাড়িয়ে যায় কারণ শিয়ার এলাকা রৈখিকভাবে বৃদ্ধি পায় যখন পুরুত্ব পরিষ্কার শিয়ারিংয়ের জন্য প্রয়োজনীয় চাপকেও বৃদ্ধি করে। এই কারণেই একটি ছোট মাত্রিক পরিবর্তন একটি 200T প্রেস থেকে একটি 600T প্রেসে একটি অংশকে ধাক্কা দিতে পারে।
ভারী স্ট্যাম্পিং জন্য শিল্প অ্যাপ্লিকেশন বিভক্ত
ভারী স্ট্যাম্পিং চাহিদা সমানভাবে বিতরণ করা হয় না। মেশিনারি এবং যানবাহন গ্রাহকদের পরিবেশনকারী ধাতু তৈরির দোকানগুলিতে সাধারণ প্রকল্পের মিশ্রণের উপর ভিত্তি করে, বাজারটি মোটামুটিভাবে বিভক্ত হয়।
স্বয়ংচালিত এবং নতুন শক্তির যানবাহন - 45%
ভারী ট্রাক এবং নির্মাণ সরঞ্জাম - 25%
যন্ত্রপাতি ও ইলেকট্রনিক্স - 20%
শিল্প সরঞ্জাম - 10%
স্বয়ংচালিত যন্ত্রাংশ প্রাধান্য পায় কারণ ব্যাটারি কভার, মোটর হাউজিং, সিট ফ্রেম এবং তামার বাসবার সবই 4 থেকে 10 মিমি স্টক ব্যবহার করে। ভারী ট্রাক স্ট্যাম্পিং, যেমন ফ্রেম বন্ধনী এবং সাসপেনশন মাউন্টের জন্য আরও বেশি টনেজ এবং প্রায়শই 12 মিমি বা মোটা উপাদানের প্রয়োজন হয়।
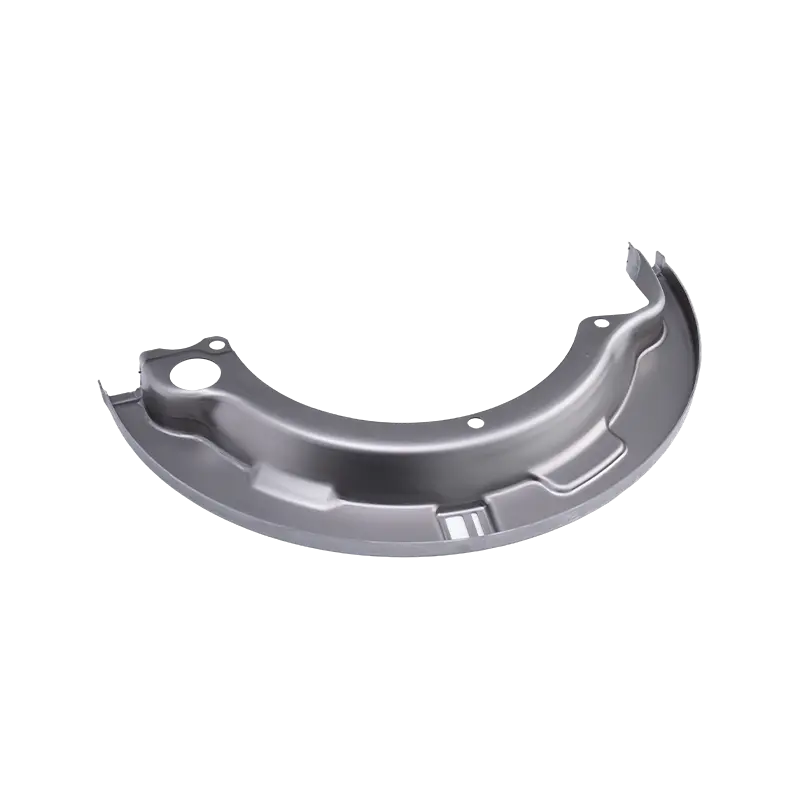 বাণিজ্যিক যানবাহন অ্যাপ্লিকেশনের জন্য ভারী ট্রাক স্ট্যাম্পিং অংশ ফ্রেম বন্ধনী এবং সাসপেনশন প্লেট সহ স্পষ্টতা উচ্চ-শক্তি ইস্পাত উপাদান, লোড-ভারবহন, কম্পন প্রতিরোধের, এবং দীর্ঘ সেবা জীবন জন্য ইঞ্জিনিয়ারড. পণ্য দেখুন →
 স্বয়ংচালিত এবং স্টোরেজ সিস্টেমের জন্য ব্যাটারি কভার স্ট্যাম্পিং অংশ কোল্ড-রোল্ড স্টিল, অ্যালুমিনিয়াম বা স্টেইনলেস স্টিলের ঘেরগুলি শক্ত সহনশীলতা সহ, ব্যাটারি কোরগুলিকে ধুলো, আর্দ্রতা এবং প্রভাব থেকে রক্ষা করতে সহায়তা করে। পণ্য দেখুন →
নতুন শক্তির যানবাহনে, ব্যাটারি কভার স্ট্যাম্পিং অংশগুলির ওজন, সিলিং এবং ক্র্যাশ নিরাপত্তার ভারসাম্য বজায় রাখতে হবে। এর অর্থ সাধারণত উচ্চ-শক্তির ইস্পাত বা অ্যালুমিনিয়াম অ্যালয়েস যার সাথে টাইট সমতলতা সহনশীলতা। বৈদ্যুতিক মোটরগুলির জন্য, হাউজিং স্ট্যাম্পিং অংশগুলি একই রকমের চাহিদা বহন করে তবে চৌম্বকীয় রক্ষা এবং ঘনত্বের প্রয়োজনীয়তা যোগ করে।
 স্বয়ংচালিত মোটর হাউজিং স্ট্যাম্পিং অংশ উচ্চ-শক্তির ইস্পাত বা অ্যালুমিনিয়াম হাউজিংগুলি তাপ-অপচয় কাঠামো এবং মানসম্মত ইন্টারফেস, সমর্থনকারী মোটর সুরক্ষা, সমাবেশের দক্ষতা এবং স্থায়িত্ব। পণ্য দেখুন →
নির্বাচন নির্দেশিকা: আপনি কমিট করার আগে পাঁচ ধাপ
ভুল প্রেস, ডাই বা সরবরাহকারী কেনার ঝুঁকি কমাতে এই ক্রমটি ব্যবহার করুন।
ধাপ 1: সত্যিকারের টনেজ গণনা করুন
শিয়ার ফর্মুলা ব্যবহার করুন: পরিধি × বেধ × শিয়ার শক্তি / 1000। শক লোডের জন্য 20% নিরাপত্তা এবং কুশন রিটার্নের জন্য 10% যোগ করুন। একা প্রেসের নামমাত্র রেটিং এর উপর নির্ভর করবেন না।
ধাপ 2: বিছানা এবং স্ট্রোক যাচাই করুন
ডাই বিছানার সাথে খাপ খায় কিনা এবং স্ট্রোক অংশটি পরিষ্কার করে কিনা তা পরীক্ষা করুন। একটি 312-ইঞ্চি বাই 84-ইঞ্চি বিছানা বড় প্রেসে সাধারণ, কিন্তু আপনার ডাই নির্দিষ্ট অবস্থানে টি-স্লট প্রয়োজন হতে পারে।
ধাপ 3: উপাদান গ্রেড নিশ্চিত করুন
780 MPa-এর উপরে উচ্চ-শক্তির ইস্পাত হালকা ইস্পাত থেকে 30% বেশি শক্তির প্রয়োজন হতে পারে। মিল শংসাপত্রের জন্য জিজ্ঞাসা করুন এবং উত্পাদনের আগে বেধ সহনশীলতা যাচাই করুন।
ধাপ 4: অডিট ডাই রক্ষণাবেক্ষণ
ভারী স্ট্যাম্পিং দ্রুত পরেন. সরবরাহকারীর প্রতিরোধমূলক রক্ষণাবেক্ষণের ব্যবধান, অতিরিক্ত পাঞ্চ ইনভেন্টরি এবং স্ট্রোকের মৃত্যুর রেকর্ডের জন্য জিজ্ঞাসা করুন।
ধাপ 5: অটোমেশনের জন্য পরিকল্পনা করুন
ভারী অংশ হাতে খাওয়ানো কঠিন। ট্রান্সফার সিস্টেম, রোবট বা কয়েল ফিডারগুলিকে অবশ্যই ডাই এর সাথে নির্দিষ্ট করতে হবে যাতে পরে পুনরায় কাজ না হয়।
ভারী স্ট্যাম্পিংয়ের জন্য রক্ষণাবেক্ষণ এবং সম্মতি
ভারী স্ট্যাম্পিং পরিধান, শব্দ এবং নিরাপত্তা ঝুঁকি বাড়ায়। একটি রক্ষণাবেক্ষণ পরিকল্পনা যা পাতলা-গেজ লাইনের জন্য কাজ করে তা এখানে ব্যর্থ হবে।
- 6 মিমি এবং তার বেশির জন্য প্রতি 5,000 থেকে 10,000 স্ট্রোকে ডাই ক্লিয়ারেন্স পরিদর্শন করুন। মৃত্যুর প্রথম 20% পরে পরিধান ত্বরান্বিত হয়।
- ত্রৈমাসিক প্রেস ফ্রেম বিচ্যুতি মনিটর. বিছানা জুড়ে একটি 0.2 মিমি বিচ্যুতি প্রান্ত বুর উচ্চতা দ্বিগুণ করতে পারে।
- চরম চাপ additives সঙ্গে তৈলাক্তকরণ ব্যবহার করুন. উচ্চ যোগাযোগের চাপে স্ট্যান্ডার্ড পাতলা-ফিল্ম লুব্রিকেন্টগুলি ভেঙে যায়।
- উচ্চ-টনেজ প্রেসের জন্য স্থানীয় পাহারার মান মেনে চলুন। শুধুমাত্র হালকা পর্দাই নিরাপদ দূরত্বের মধ্যে একটি 400T র্যাম থামাতে পারে না।
- অন্তত তিন বছরের জন্য উপাদান ট্রেসেবিলিটি রেকর্ড রাখুন। যদি পুরু ইস্পাতের একটি ব্যাচের অসামঞ্জস্যপূর্ণ ফলন থাকে, তাহলে আপনাকে দ্রুত ক্ষতিগ্রস্ত অংশগুলিকে আলাদা করতে হবে।
সরবরাহকারীদের জন্য, একটি উৎস থেকে ডাই, পার্ট এবং অটোমেশন অফার করার ক্ষমতা রক্ষণাবেক্ষণ হ্যান্ডঅফ সমস্যাকে হ্রাস করে। যখন ডাই বিল্ডার এবং স্ট্যাম্পার একই দল হয়, তখন ক্লিয়ারেন্স অ্যাডজাস্টমেন্ট এবং খুচরা যন্ত্রাংশ আঙুলের নির্দেশ ছাড়াই আসে।
ROI দ্রষ্টব্য: যেখানে ভারী স্ট্যাম্পিং বাজেট লিক হয়৷
ভারী স্ট্যাম্পিংয়ের সবচেয়ে বড় লুকানো খরচ প্রেস ঘন্টার হার নয়। এটি স্প্রিংব্যাক এবং ডাই ট্রাইআউট থেকে স্ক্র্যাপ। একটি 6 মিমি অংশ যা 5,000 স্ট্রোকে মাত্রিক পরিদর্শনে ব্যর্থ হয় তা ডাই সংশোধন করার আগে 8 থেকে 12 টন ইস্পাত নষ্ট করতে পারে। ক্রমবর্ধমান পুরুত্বের নমুনাগুলির সাথে একটি সুশৃঙ্খল ট্রাইআউট পরিকল্পনা উত্পাদন স্ক্র্যাপের এক সপ্তাহেরও কম খরচ করে।
আপনি একটি উদ্ধৃতি মূল্যায়ন করার সময়, অনুমান করা শিয়ার শক্তি, ডাই ক্লিয়ারেন্স এবং স্প্রিংব্যাক ক্ষতিপূরণ পদ্ধতির জন্য জিজ্ঞাসা করুন। যদি সরবরাহকারী উত্তর দিতে না পারে, দাম সম্ভবত পাতলা-গেজ অভ্যাসের উপর ভিত্তি করে। এটি হল মেঝেতে হাঁটার এবং প্রেস কার্ভ চেক করার মুহূর্ত।
আগের পোস্ট
পেট্রোলিয়াম শিল্পের জন্য কাস্টম মেটাল স্ট্যাম্পড যন্ত্রাংশ: উপকরণ এবং সোর্সিং
পরবর্তী পোস্ট
অটোমোটিভ পার্ট প্রগ্রেসিভ স্ট্যাম্পিং: ডাইস, টলারেন্স, খরচ এবং ভলিউম গাইড
আমাদের পণ্য।
এখানে একটি OEM প্রস্তুতকারকের সাথে আপনার ব্যবসা শুরু করুন!

বিশ্বব্যাপী গ্রাহকদের সম্পূর্ণ টার্ন-কি সমাধান প্রদান করুন
মাধ্যমে
উদ্ভাবন!
দ্রুত লিঙ্ক
আমাদের সম্পর্কে
সংবাদ
যোগাযোগের তথ্য।
-
 +৮৬-১৩৯ ১৩০৮ ৮৯৭২
-

-
 নং 118 ইয়েক্সিন রোড, উজিয়াং অর্থনৈতিক উন্নয়ন অঞ্চল, সুঝো, চীন
কপিরাইট © Suzhou Shuangqisi ছাঁচ সরঞ্জাম কোং, লি. সর্বস্বত্ব সংরক্ষিত। কাস্টম স্ট্যাম্পিং ডাই মেটাল স্ট্যাম্পিং ডাই নির্মাতারা
