-
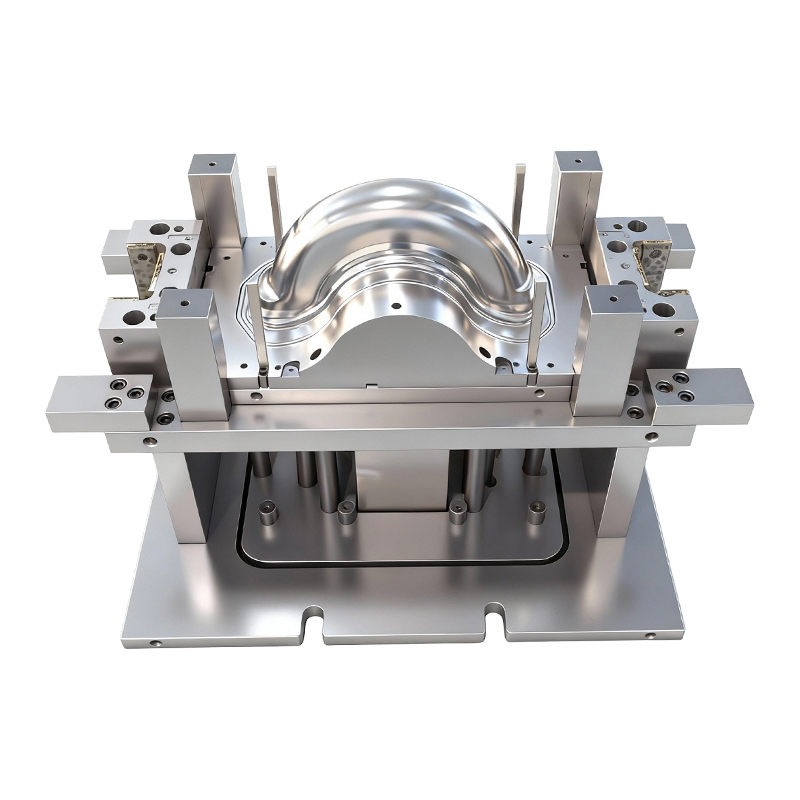
দ্বি-চাকার বৈদ্যুতিক গাড়ির সামনে এবং পিছনের চাকার জন্য গভীর অঙ্কন ছাঁচ
দ্বি-চাকার বৈদ্যুতিক যানবাহনের সামনে এবং পিছনের...
-
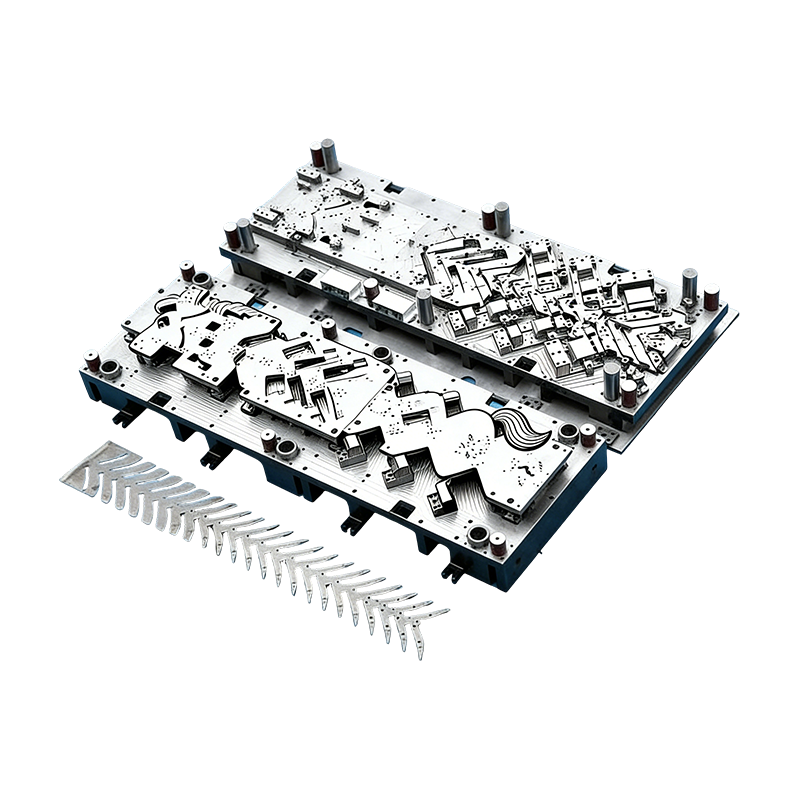
স্বয়ংচালিত অংশগুলির জন্য প্রগতিশীল ছাঁচ
স্বয়ংচালিত মোটর হাউজিংয়ের জন্য এই ক্রমাগত ছাঁ...
-
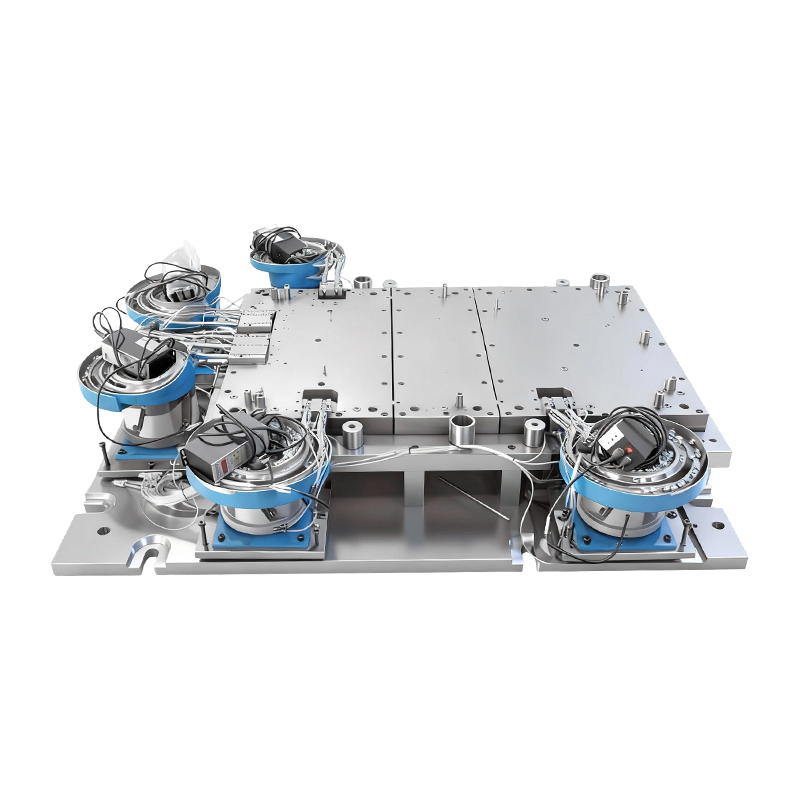
বড় কম্পিউটার মেশিন বেস জন্য স্বয়ংক্রিয় riveting ছাঁচ
বড় কম্পিউটার মেশিন বেসের জন্য এই স্বয়ংক্রিয় ...
-
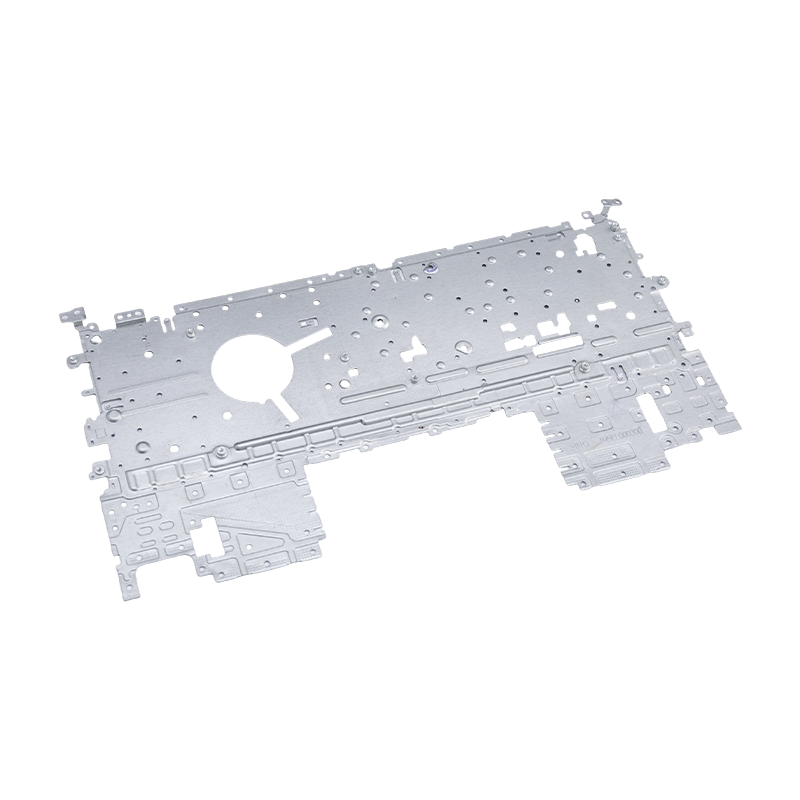
ল্যাপটপ স্ট্যাম্পিং অংশ
আমাদের ল্যাপটপ স্ট্যাম্পিং অংশগুলি হল ল্যাপটপ চ...
-
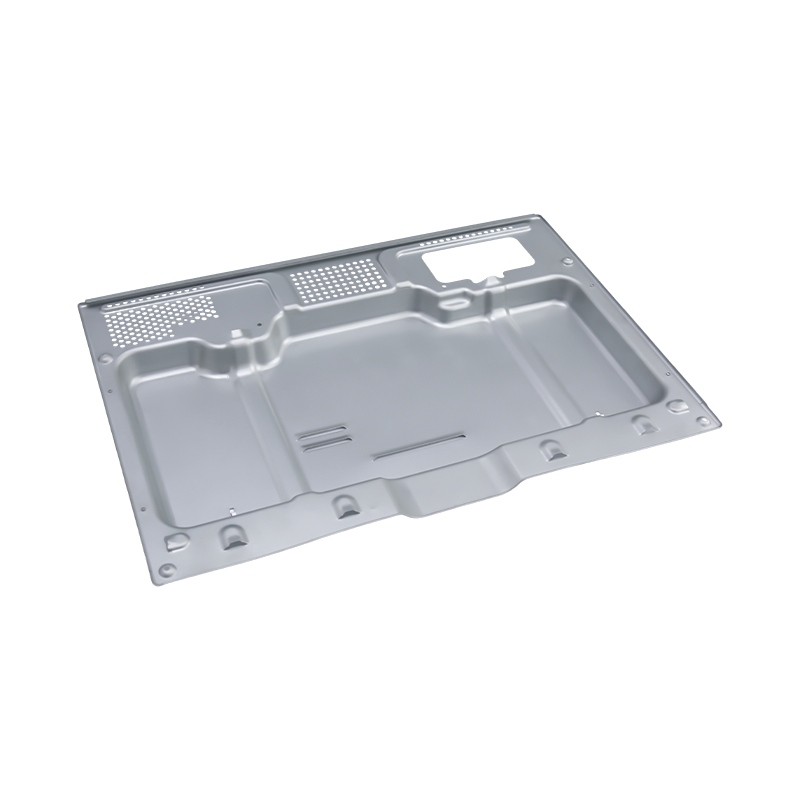
হাই-এন্ড ওভেন স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড ওভেন স্ট্যাম্পিং পার্টস হল প্রি...
-
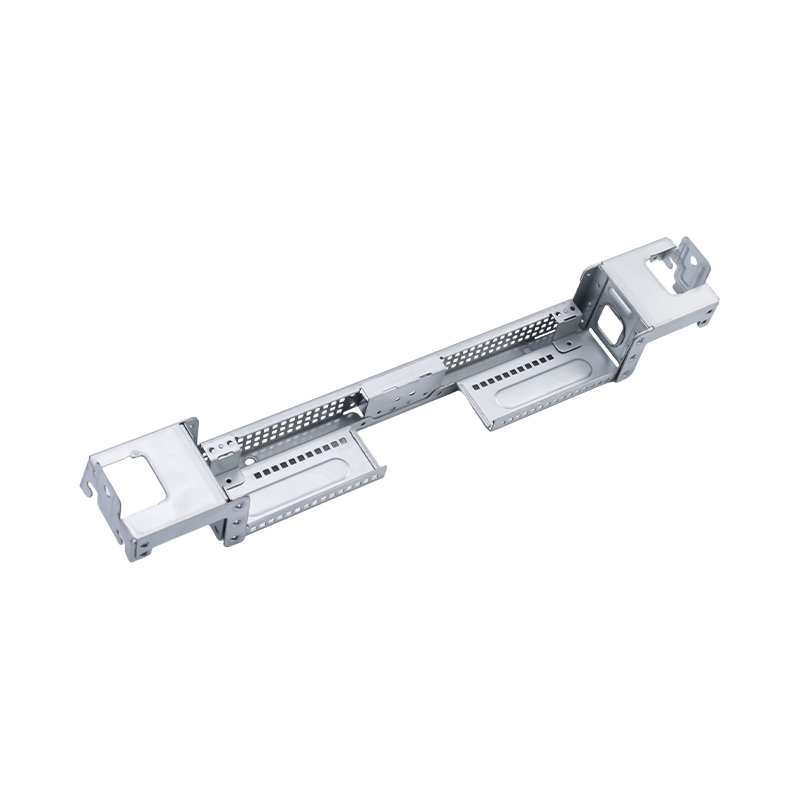
হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশগু...

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / অটোমোটিভ পার্ট প্রগ্রেসিভ স্ট্যাম্পিং: ডাইস, টলারেন্স, খরচ এবং ভলিউম গাইড
অটোমোটিভ পার্ট প্রগ্রেসিভ স্ট্যাম্পিং: ডাইস, টলারেন্স, খরচ এবং ভলিউম গাইড
2026-10-08
একটি 1.8 মিমি HSLA 340 সীট-বন্ধনী নিন। কয়েল থেকে খাওয়ানো একটি 14-স্টেশন প্রগতিশীল ডাইতে এটি চালান এবং পিস মূল্য সাধারণত ছয়টি একক-অ্যাকশন প্রেসের একটি ম্যানুয়াল সেল যা চার্জ করবে তার প্রায় 40 শতাংশে নেমে আসে। প্রগতিশীল লাইনটি একটি অপারেটর লোডিং কয়েল সহ একটি সম্পূর্ণ শিফট জুড়ে ±0.08 মিমি ভিতরে গর্ত অবস্থান ধরে রাখে। ম্যানুয়াল সেলের খালি জায়গা খাওয়ানোর জন্য চারজন লোকের প্রয়োজন এবং তৃতীয় শিফটে এখনও সহনশীলতার বাইরে চলে যায়। এই ফাঁকটি হল স্বয়ংচালিত যন্ত্রাংশে প্রগতিশীল স্ট্যাম্পিংয়ের সম্পূর্ণ যুক্তি — এবং এটি তখনই ধারণ করে যখন ভলিউম, স্ট্রিপ লেআউট এবং টুল স্টিল শুরু থেকে সঠিকভাবে নির্দিষ্ট করা হয়।
বেশিরভাগ স্বয়ংচালিত প্রোগ্রামের জন্য সংক্ষিপ্ত উত্তর:
- একটি বন্ধনী-শ্রেণির অংশের জন্য বার্ষিক ভলিউম মোটামুটি 150,000 থেকে 200,000 পিস সাফ হয়ে গেলে প্রগতিশীল স্ট্যাম্পিং সবচেয়ে সস্তা রুট হয়ে ওঠে এবং যখন অনেকগুলি অংশ সংখ্যা একটি স্ট্রিপ ভাগ করে তখন অনেক কম।
- উপাদান ব্যবহার — প্রেস গতি নয় — বৃহত্তম একক খরচ লিভার. একটি তিন শতাংশ স্ট্রিপ-প্রস্থ হ্রাস সাধারণত অংশ প্রতি মোট খরচের দশ শতাংশ চক্র-সময় হ্রাসকে ছাড়িয়ে যায়।
- সহনশীলতাগুলি স্টেশনগুলি জুড়ে জমা হয়, তাই গর্তের অবস্থান, বাঁক কোণ এবং সমতলতা শুধুমাত্র সমাপ্ত অঙ্কনের পরিবর্তে নির্দিষ্ট স্টেশনগুলিতে বরাদ্দ করা আবশ্যক।
- ডাইস, স্ট্যাম্পড পার্টস এবং ফিড অটোমেশনকে একটি সিস্টেম হিসাবে ইঞ্জিনিয়ার করা উচিত। তিনটি সরবরাহকারীর মধ্যে তাদের বিভক্ত করুন এবং সহনশীলতা স্ট্যাক সাধারণত প্রথম হতাহতের ঘটনা।
যেখানে প্রগতিশীল স্ট্যাম্পিং বিকল্পগুলিকে বীট করে৷
একটি প্রগতিশীল ডাই প্রতিটি অপারেশন সম্পাদন করে — ছিদ্র, অঙ্কন, ছাঁটাই, গঠন, ফ্ল্যাঞ্জিং এবং বিচ্ছেদ — একটি একক প্রেস স্ট্রোকের ভিতরে, স্ট্রিপ প্রতি স্ট্রোকে এক পিচ অগ্রসর হয়। অপারেশনের মধ্যে অংশটি কখনই একজন ব্যক্তির দ্বারা পরিচালিত হয় না, যেখান থেকে নির্ভুলতা এবং শ্রম সঞ্চয় উভয়ই আসে। তিনটি ভেরিয়েবলের উপর নির্ভর করে অর্থনীতি ফ্লিপ হয়: আয়তন, উপাদানের বেধ এবং জ্যামিতির প্রকৃতপক্ষে কতগুলি স্টেশন প্রয়োজন।
উচ্চ বার্ষিক ভলিউম সহ 3 মিমি-র নীচের পাতলা-গজ অংশগুলি ক্লাসিক প্রগতিশীল প্রার্থী। 6 মিমি-এর উপরে ভারী অংশ, বা গভীর ড্র সহ অংশগুলির জন্য অনেকগুলি পুনঃআঁকানো স্টেশন প্রয়োজন, প্রায়শই এর পরিবর্তে গভীর অঙ্কন বা স্থানান্তর ডাইয়ের পক্ষে - 5 মিমি ফ্লোরপ্যান সদস্যের 20-স্টেশন প্রগতিশীল ডাইয়ের জন্য টুলিং বিল একটি চার-স্লাইড স্থানান্তর লাইনের বিপরীতে ন্যায়সঙ্গত করা কঠিন।
স্ট্রিপ লেআউট
পিচ, ওয়েব প্রস্থ এবং ক্যারিয়ার ডিজাইন একটি একক স্টেশন কাটার আগে উপাদান ব্যবহারের সিদ্ধান্ত নেয়। একটি 300 মিমি কয়েল জুড়ে একটি 2 মিমি ওয়েব হ্রাস বেশিরভাগ প্রেস আপগ্রেডের চেয়ে বেশি মূল্যবান।
স্টেশন গণনা
প্রতিটি যোগ করা স্টেশন ডাই খরচ, রক্ষণাবেক্ষণ লোড এবং প্রেস টনেজ বাড়ায়। নিষ্ক্রিয় স্টেশনগুলি কখনও কখনও ভবিষ্যতের সংশোধনের জন্য ইচ্ছাকৃতভাবে সংরক্ষিত থাকে - একটি নকশা পরিবর্তনের বিরুদ্ধে একটি সস্তা হেজ৷
টনেজ উইন্ডো
কাটিং ফোর্স শিয়ার মুহুর্তে শিখর। কাগজের উপর 250 T প্রেসের সাথে মানানসই একটি ডাই এটিকে একটি শক্ত স্ট্রিপে অতিক্রম করতে পারে, তাই 20 থেকে 30 শতাংশ টনেজ মার্জিন স্বাভাবিক অনুশীলন।
টুল ইস্পাত গ্রেড
প্রলিপ্ত কার্বাইড বা পাউডার-মেটালার্জি স্টিল ছিদ্রকারী স্টেশনগুলিতে উচ্চ-শক্তির স্ট্রিপে রিগ্রিন্ডের ব্যবধান প্রসারিত করে, কিন্তু শুধুমাত্র তখনই যখন ডাই শু এবং গাইড পিলারগুলি ম্যাচ করার মতো যথেষ্ট শক্ত হয়।
প্রগতিশীল ডাই এর ভিতরে আসলে কি ঘটে
স্টেশন সিকোয়েন্স ইঞ্জিনিয়ারিং বহন করে। একটি সাধারণ স্বয়ংচালিত প্রগতিশীল টুল একটি পাইলট হোল এবং নচ স্টেশনের সাথে খোলে, প্রথম ড্র বা ফর্মে চলে যায়, ট্রিমিং এবং পিয়ার্সিং যোগ করে কারণ উপাদানটি কঠোর হয়, তারপরে ফ্ল্যাঞ্জিং, স্ট্রাইকিং এবং একটি বিভাজন কাট দিয়ে শেষ হয় যা শেষ স্ট্রাইক পর্যন্ত ক্যারিয়ারের অংশটি ছেড়ে যায়।
উৎপাদনের ছয় মাস পর টুলটি সহনশীলতা রাখে কিনা তা তিনটি বিশদ সিদ্ধান্ত নেয়। স্ট্রিপ পজিশন লক করার জন্য যে কোনো কাটিং স্টেশনের আগে পাইলট পিনগুলি অবশ্যই জড়িত থাকতে হবে। ড্রয়ের সময় স্ট্রিপার প্লেটটি অবশ্যই স্ট্রিপটিকে সমতলভাবে ধরে রাখতে হবে, নতুবা প্যানেলটি অসমভাবে ফিরে আসবে। এবং স্ক্র্যাপটিকে অবশ্যই স্ট্রিপ পাথে পুনঃপ্রবেশ না করেই চুট দিয়ে নীচের দিকে প্রস্থান করতে হবে — একটি ফিরে আসা স্লাগ হল সর্বনাশা মরণ ক্ষতির একক সবচেয়ে সাধারণ কারণ।
উন্নত উচ্চ-শক্তির ইস্পাতগুলিতে, স্প্রিংব্যাক ক্ষতিপূরণ পরে সংশোধন করার পরিবর্তে ফর্ম স্টেশনগুলিতে তৈরি করা হয়। ডাই বিল্ডাররা সাধারণত একটি হিসেব করা কোণ দ্বারা ফ্ল্যাঞ্জকে ওভারবেন্ড করে এবং তারপরে এটিকে স্ট্রাইক করে, কারণ একটি 590 MPa বা 780 MPa স্ট্রিপ নিজে থেকে একটি নামমাত্র কোণ রাখে না। প্রগতিশীল এবং ট্রান্সফার মেটাল স্ট্যাম্পিংয়ের মধ্যে পার্থক্য এই স্টেশনগুলির মধ্যে অংশটি কীভাবে পরিবহণ করা হয় তার উপর নেমে আসে — একটি স্ট্রিপ ক্যারিয়ারের উপর নির্ভর করে, অন্যটি স্থানান্তর প্রক্রিয়ার উপর — এবং এই পছন্দটি টুলিংয়ের খরচ, চক্রের সময় এবং আপনি বাস্তবে যে সহনশীলতার প্রতিশ্রুতি দিতে পারেন তা পরিবর্তন করে।
প্রগতিশীল বনাম স্থানান্তর বনাম ম্যানুয়াল: একটি পাশাপাশি তুলনা
নীচের সারণীটি প্রতি বছর প্রায় 200,000 টুকরাতে একটি মধ্য-আকারের স্বয়ংচালিত কাঠামোগত বন্ধনীর জন্য তিনটি রুটের তুলনা করে। পরিসংখ্যানগুলি সরবরাহকারীর তুলনার জন্য ব্যবহৃত সাধারণ পরিকল্পনার মান, উদ্ধৃতি নয়।
মানদণ্ড
প্রগতিশীল মরা
স্থানান্তর ডাই
ম্যানুয়াল / একক-অ্যাকশন
টুলিং বিনিয়োগ
উচ্চ
মাঝারি
কম
টুকরা মূল্য 200k/yr এ
কমest
মাঝামাঝি
উচ্চest
অর্জনযোগ্য গর্ত অবস্থান
±0.05 থেকে ±0.10 মিমি
±0.10 থেকে ±0.20 মিমি
±0.25 মিমি এবং প্রবাহিত
পরিবর্তনের সময়
2 থেকে 6 ঘন্টা
1 থেকে 3 ঘন্টা
20 থেকে 45 মিনিট
প্রতি শিফটে অপারেটর
1
2
4 থেকে 6
সেরা-ফিট ভলিউম ব্যান্ড
150k এবং তার বেশি
50k থেকে 150k
50k এর নিচে
 স্বয়ংচালিত মোটর হাউজিং এবং ছোট অংশের জন্য প্রগতিশীল ছাঁচ উচ্চ-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. পণ্য দেখুন →
নোট করুন যেখানে ক্রসওভার বসে। বছরে প্রায় 50,000 পিস এর নিচে, টুলিং অ্যামোর্টাইজেশন প্রাধান্য পায় এবং ম্যানুয়াল রুট এখনও মোট খরচে জয়ী হয়। 50,000 থেকে 150,000 এর মধ্যে উত্তরটি নির্ভর করে অংশের জটিলতার উপর এবং দ্বিতীয় অংশের নম্বরটি একই স্ট্রিপ ভাগ করতে পারে কিনা — সেই ভাগ করা-ফালা বিকল্পটি প্রায়শই একটি প্রগতিশীল টুলকে আঠারো মাসের মধ্যে ফেরত দেয়।
তিনটি লুকানো মেট্রিক যা লাইন লাভের সিদ্ধান্ত নেয়
উদ্ধৃতি সাধারণত টুকরা মূল্য এবং টুলিং খরচ দেখায়। তারা কদাচিৎ উপাদান ব্যবহার, সামগ্রিক সরঞ্জাম কার্যকারিতা বা একটি টুল দুবার রিগ্রাউন্ড করার পরে স্ক্র্যাপের হার দেখায়। এই তিনটি সংখ্যা প্রায়শই উদ্ধৃত মূল্যের চেয়ে দুই সরবরাহকারীর মধ্যে বেশি পার্থক্য করে।
প্রগতিশীল
OEE 76%
স্থানান্তর
OEE 61%
ম্যানুয়াল সেল
OEE 44%
একটি প্রগতিশীল লাইনের জন্য OEE তিনটি জিনিস একসাথে কাজ করে: প্রেসের প্রাপ্যতা, ফিড এবং কয়েল-পরিবর্তন শৃঙ্খলা, এবং প্রথম-পাস ফলন। একটি লাইন যা প্রতি মিনিটে 60টি স্ট্রোক এ চলে কিন্তু একটি জ্যামের জন্য প্রতি চল্লিশ মিনিটে থেমে যায় সাধারণত একটি পরিষ্কার স্ক্র্যাপ পাথের সাথে প্রতি মিনিটে 45 স্ট্রোকে একটি দৌড়ে হেরে যায়। সরবরাহকারীদের তুলনা করার সময়, প্রকৃত কয়েল-পরিবর্তনের সময়, পিচ এবং স্ট্রোকের হার এবং রিগ্রিন্ডের মধ্যে অংশগুলির সংখ্যা জিজ্ঞাসা করুন — সর্বাধিক প্রেসের গতি নয়।
যেখানে স্বয়ংচালিত প্রগতিশীল স্ট্যাম্পিং যন্ত্রাংশ ব্যবহার করা হয়
প্রগতিশীল কাজ পুরো কাঠামোর পরিবর্তে একটি গাড়ির উচ্চ-ভলিউম বিভাগে আধিপত্য বিস্তার করে। নীচের বন্টনটি প্রগতিশীল এবং মাল্টি-স্টেশন টুলিং-এ উত্পাদিত সাধারণ অংশ পরিবারগুলিকে প্রতিফলিত করে।
- ইভি এবং পাওয়ারট্রেন - 42%: মোটর হাউজিং, ব্যাটারি কভার প্লেট, উচ্চ-ভোল্টেজ কপার বাসবার এবং ড্রাইভ-ইউনিট বন্ধনী।
- শরীর, আসন এবং গঠন - 24%: আসন ফ্রেম, শক্তিবৃদ্ধি বন্ধনী, ল্যাচ প্লেট এবং শরীরের ছোট সদস্য।
- জ্বালানী, নিষ্কাশন এবং বাণিজ্যিক যানবাহন - 18%: ট্যাঙ্ক শেষ প্লেট, তাপ ঢাল এবং ভারী ট্রাক বন্ধনী.
- ইলেকট্রনিক্স এবং শিল্প সরঞ্জাম - 16%: সার্ভার চ্যাসিস, ওভেন শেল, ল্যাপটপ এবং ফোনের কাঠামোগত অংশ, সার্ভো-ড্রাইভ হাউজিং এবং কম্প্রেসার উপাদান।
 নতুন এনার্জি ভেহিকল কপার বাসবার স্ট্যাম্পিং পার্টস ইভি হাই-ভোল্টেজ কারেন্ট ডিস্ট্রিবিউশনের জন্য যথার্থ-স্ট্যাম্পযুক্ত উচ্চ-বিশুদ্ধতা তামার বাসবার, প্রাসঙ্গিক যেখানে পরিবাহী, কম-প্রতিরোধী সংযোগ এবং সংলগ্ন স্বয়ংচালিত স্ট্যাম্পিং সরবরাহকারীর একীকরণের দাবি রাখে। পণ্য দেখুন →
তামার বাসবার পরিবার ডাকার মতো। এই অংশগুলি একটি নরম, অত্যন্ত পরিবাহী উপাদানের সাথে একটি চাহিদাযুক্ত বর এবং সমতলতা স্পেসিফিকেশনকে একত্রিত করে এবং সেগুলি প্রায়শই পার্শ্ববর্তী সরঞ্জামগুলিতে আশেপাশের ইস্পাত অংশগুলির মতো একই সময়ে উত্পাদিত হয়। একজন সরবরাহকারী যিনি ইতিমধ্যে উভয়ই চালান স্বয়ংচালিত মুদ্রাঙ্কন অংশ এবং ইলেকট্রনিক স্ট্যাম্পিং কাজের মধ্যে সাধারণত টুলরুম এবং মেট্রোলজি গভীরতা থাকে যা প্রথম দৌড়ে দীর্ঘ শেখার বক্ররেখা ছাড়াই উভয় বস্তুগত সিস্টেম পরিচালনা করতে পারে।
একটি প্রগতিশীল স্ট্যাম্পিং প্রোগ্রাম নির্দিষ্ট করা: সাতটি ধাপ
প্রগতিশীল প্রোগ্রামের বেশির ভাগ খরচ সিকোয়েন্সিং থেকে আসে, ডাই থেকে নয়। নীচের ক্রমটি প্রতিফলিত করে যে কীভাবে ডিজাইন, টুলিং এবং অটোমেশন সিদ্ধান্তগুলি একে অপরকে সীমাবদ্ধ করে।
- প্রথমে স্ট্রিপ লেআউট ঠিক করুন। স্টেশন গণনা বেছে নেওয়ার আগে ফাঁকা জ্যামিতির বিপরীতে পিচ, ওয়েব এবং কয়েলের প্রস্থ সেট করুন। প্রতিটি পরবর্তী সিদ্ধান্ত এই জ্যামিতির উত্তরাধিকারী হয়।
- স্টেশনে সহনশীলতা বরাদ্দ করুন। কোন স্টেশন হোল অবস্থানের মালিক, কোনটি বাঁক কোণের মালিক এবং কোনটি সমতলতার মালিক তা নির্ধারণ করুন। PPAP চলাকালীন অস্পষ্ট অঙ্কন সহনশীলতা বিবাদে পরিণত হয়।
- মার্জিন দিয়ে প্রেসের আকার দিন। পিক শিয়ার ফোর্স গণনা করুন, গড় বল নয়, এবং ভবিষ্যতের উপাদান আপগ্রেডের জন্য 20 থেকে 30 শতাংশ হেডরুম রাখুন।
- অটোমেশন সুযোগ তাড়াতাড়ি সিদ্ধান্ত. কয়েল লোডিং, স্ট্রেইটনার, ফিডার, স্ক্র্যাপ কনভেয়র এবং এক্সিট হ্যান্ডলিং সমস্ত ডাই হাইট এবং সাইকেল টাইমিং পরিবর্তন করে যদি তারা প্রকল্পে দেরিতে আসে।
- একটি ডাই সিমুলেশন চালান। ফর্মিং সিমুলেশন স্প্রিংব্যাক ক্যাচ করে এবং ইস্পাত কাটার আগে পাতলা হয়, যা একটি সমাপ্ত ফর্ম স্টেশন সংশোধন করার চেয়ে অনেক সস্তা।
- রিগ্রিন্ড চক্রের পরিকল্পনা করুন। প্রথম উত্পাদনের দিন থেকে শার্পনিংয়ের মধ্যে অংশের সংখ্যা রেকর্ড করুন যাতে টুলিং জীবন একটি অনুমানের পরিবর্তে একটি পরিমাপযোগ্য ব্যয় লাইন হয়ে ওঠে।
- উত্পাদন টুলিং উপর যাচাই করুন. একটি প্রোটোটাইপ টুলে নয়, চূড়ান্ত ডাই-এ অফ-টুল নমুনা এবং সম্পূর্ণ PPAP তৈরি করুন, বা আসল স্ট্রিপটি আসার পরে সহনশীলতা স্ট্যাকটি সরে যাবে।
 প্রগতিশীল স্ট্যাম্পিং লাইনের জন্য কাস্টম স্ট্যাম্পিং অটোমেশন সরঞ্জাম কাস্টম স্ট্যাম্পিং অটোমেশন সরঞ্জামের জন্য পণ্য তালিকা, প্রাসঙ্গিক যেখানে প্রগতিশীল প্রোগ্রামগুলির জন্য সমন্বিত ডাই ডিজাইন, স্ট্যাম্পযুক্ত অংশ উত্পাদন এবং অটোমেশন ডেলিভারি প্রয়োজন। পণ্য দেখুন →
চতুর্থ ধাপ যেখানে টার্নকি ডেলিভারি গণিত পরিবর্তন করে। যখন ডাই বিল্ডার এবং অটোমেশন বিল্ডার এক চুক্তির অধীনে বসেন, তখন ডাই হাইট, পাস লাইন, ফিডার স্ট্রোক এবং প্রেস টনেজ একটি একক ড্রয়িংয়ে সমাধান করা হয়, টুলটি ইতিমধ্যে কাটা হওয়ার পরে দুটি বিক্রেতার মধ্যে আলোচনার পরিবর্তে। একটি ইঞ্জিনিয়ারিং গ্রুপের মধ্যে ডাই ডিজাইন, স্ট্যাম্পড পার্ট প্রোডাকশন এবং স্ট্যাম্পিং অটোমেশন রাখা ইন্টারফেসগুলিকে সরিয়ে দেয় যেখানে প্রগতিশীল প্রোগ্রামগুলি সাধারণত সপ্তাহ হারায়।
রক্ষণাবেক্ষণ, সহনশীলতা ধরে রাখা এবং কমপ্লায়েন্স রেকর্ড
একটি প্রগতিশীল ডাই যা লঞ্চে গ্রহণযোগ্য অংশগুলি তৈরি করে সেখানে রক্ষণাবেক্ষণের ছন্দ ছাড়া থাকবে না। সাধারণ অনুশীলন হল প্রতিটি রিগ্রিন্ড বিরতিতে একটি নমুনা পরিমাপ করা, পৃথক পড়ার পরিবর্তে প্রবণতা ট্র্যাক করা এবং ব্যর্থতার পরিবর্তে একটি নির্দিষ্ট গণনাতে গাইড পিলার এবং বুশিংগুলি প্রতিস্থাপন করা। একটি পরিকল্পিত আট-ঘণ্টা ডাই পরিষেবার খরচ একটি স্ক্র্যাপড কয়েল এবং একটি মিস করা চালানের খরচের একটি ভগ্নাংশ।
স্বয়ংচালিত স্ট্যাম্পিংয়ের জন্য কমপ্লায়েন্স ডকুমেন্টেশন সাধারণত অংশের সাথে ভ্রমণ করতে হয়: হিট নম্বর সহ উপাদান শংসাপত্র, PPAP-এ মাত্রিক লেআউট রিপোর্ট, গুরুত্বপূর্ণ স্টেশনগুলি সনাক্তকারী নিয়ন্ত্রণ পরিকল্পনা এবং ডাই রক্ষণাবেক্ষণের রেকর্ড এবং ইতিহাস পুনরুদ্ধার করা। একটি 590 MPa বা 780 MPa স্পেসিফিকেশনে সরবরাহ করা উচ্চ-শক্তির ইস্পাত গ্রেডগুলিতে কয়েলের বিপরীতে ইনকামিং পরিদর্শন ডেটা রেকর্ড করা উচিত, কারণ এই গ্রেডগুলির জন্য ফর্মিং উইন্ডোটি সংকীর্ণ এবং একটি মিল-টু-মিল বৈচিত্র একটি দৃশ্যমান ফাটল হিসাবে প্রদর্শিত হওয়ার অনেক আগে একটি বাঁক-কোণ স্থানান্তর হিসাবে প্রদর্শিত হবে।
লুব্রিকেশন এবং স্ক্র্যাপ ম্যানেজমেন্ট হল দুটি গৃহস্থালির আইটেম যা দীর্ঘমেয়াদী সহনশীলতা ধারণকে সবচেয়ে বেশি প্রভাবিত করে। ইনকামিং স্ট্রিপে আবরণের জন্য সঠিক লুব্রিকেন্ট নির্বাচন ড্র স্টেশনগুলিতে গলদ কমিয়ে দেয়, এবং একটি স্ক্র্যাপ চুট যা একটি নির্দিষ্ট সময়সূচীতে পরিদর্শন করা হয় স্লাগ-প্ররোচিত ডাই ড্যামেজ প্রতিরোধ করে যা প্রেস ক্ষমতার পরিমাণ শোষণ করতে পারে না। আফটার থট হিসাবে না হয়ে রুটিন রক্ষণাবেক্ষণ হিসাবে বিবেচনা করা হয়, উভয়ই রিগ্রিন্ডের মধ্যে ব্যবধান বাড়ায় এবং সহনশীলতা ব্যান্ড ধরে রাখে যা প্রগতিশীল স্ট্যাম্পিংকে প্রথম স্থানে সঠিক পছন্দ করে তোলে।
আগের পোস্ট
ভারী স্ট্যাম্পিং গাইড: সহনশীলতা, টনেজ, ডাই ডিজাইন এবং টুলিং নির্বাচন
পরবর্তী পোস্ট
ইন-ডাই রিভেটিং ফর প্রগ্রেসিভ স্ট্যাম্পিং ডাইস: নীতি ও প্রয়োগ
আমাদের পণ্য।
এখানে একটি OEM প্রস্তুতকারকের সাথে আপনার ব্যবসা শুরু করুন!

বিশ্বব্যাপী গ্রাহকদের সম্পূর্ণ টার্ন-কি সমাধান প্রদান করুন
মাধ্যমে
উদ্ভাবন!
দ্রুত লিঙ্ক
আমাদের সম্পর্কে
সংবাদ
যোগাযোগের তথ্য।
-
 +৮৬-১৩৯ ১৩০৮ ৮৯৭২
-

-
 নং 118 ইয়েক্সিন রোড, উজিয়াং অর্থনৈতিক উন্নয়ন অঞ্চল, সুঝো, চীন
কপিরাইট © Suzhou Shuangqisi ছাঁচ সরঞ্জাম কোং, লি. সর্বস্বত্ব সংরক্ষিত। কাস্টম স্ট্যাম্পিং ডাই মেটাল স্ট্যাম্পিং ডাই নির্মাতারা
