-
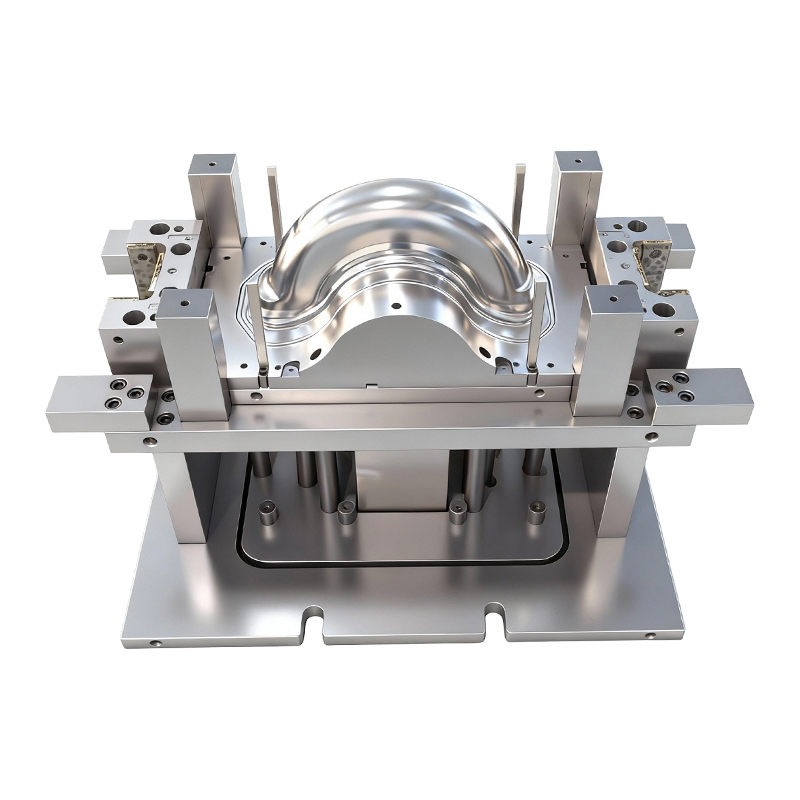
দ্বি-চাকার বৈদ্যুতিক গাড়ির সামনে এবং পিছনের চাকার জন্য গভীর অঙ্কন ছাঁচ
দ্বি-চাকার বৈদ্যুতিক যানবাহনের সামনে এবং পিছনের...
-
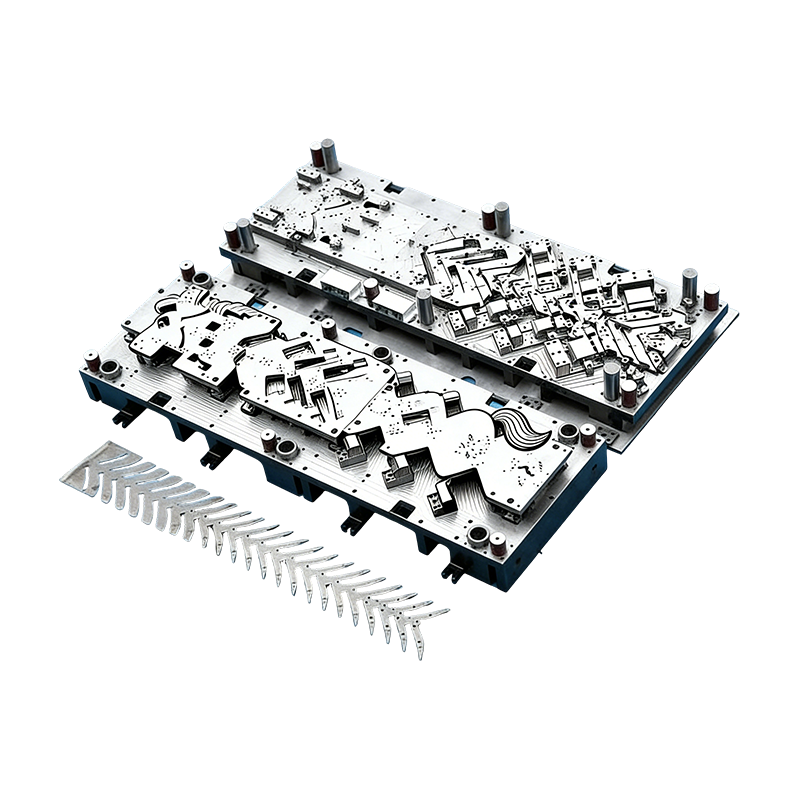
স্বয়ংচালিত অংশগুলির জন্য প্রগতিশীল ছাঁচ
স্বয়ংচালিত মোটর হাউজিংয়ের জন্য এই ক্রমাগত ছাঁ...
-
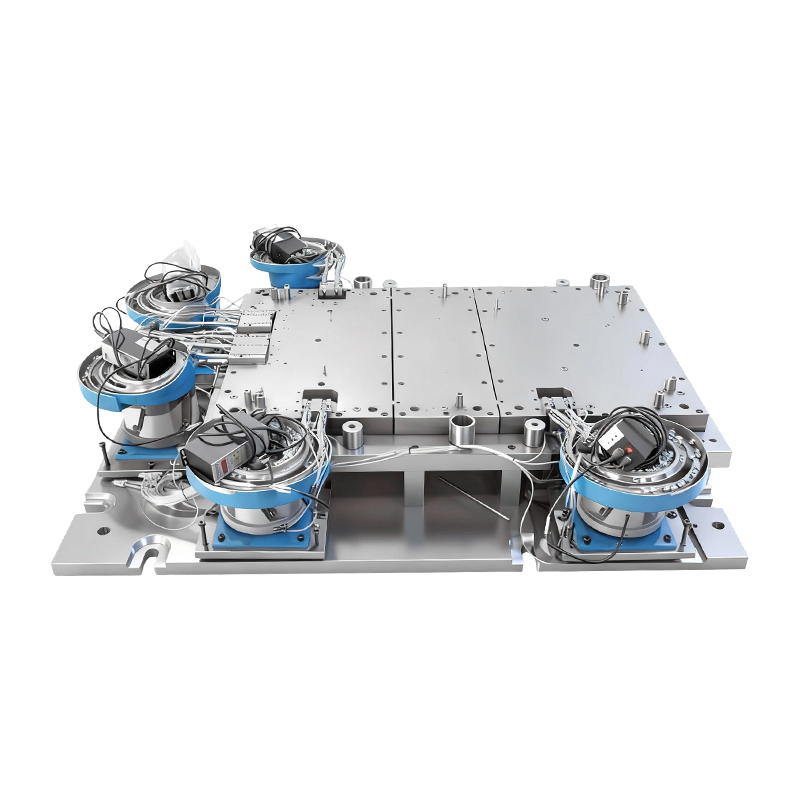
বড় কম্পিউটার মেশিন বেস জন্য স্বয়ংক্রিয় riveting ছাঁচ
বড় কম্পিউটার মেশিন বেসের জন্য এই স্বয়ংক্রিয় ...
-
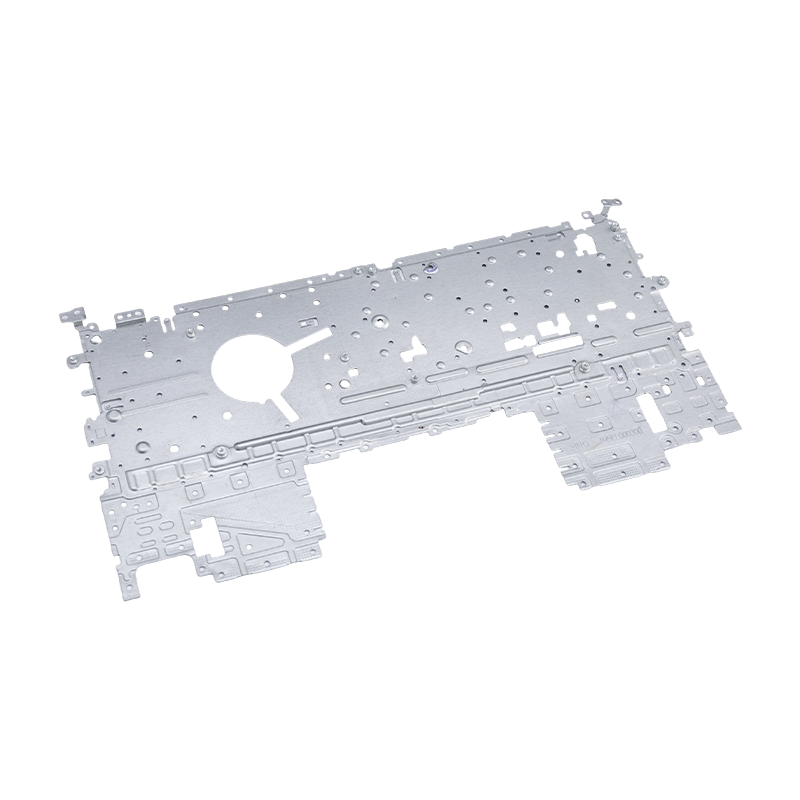
ল্যাপটপ স্ট্যাম্পিং অংশ
আমাদের ল্যাপটপ স্ট্যাম্পিং অংশগুলি হল ল্যাপটপ চ...
-
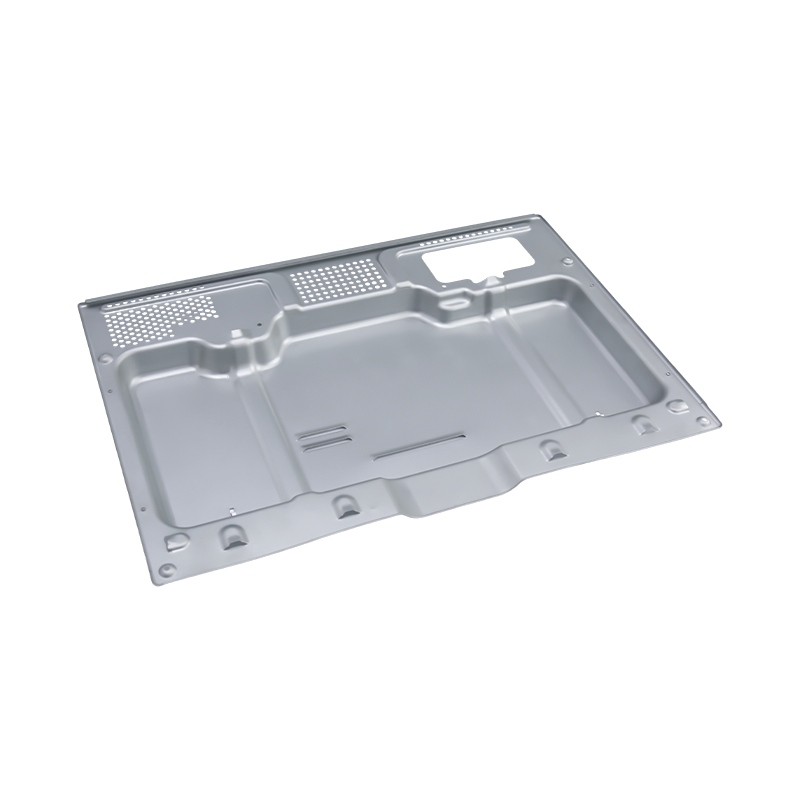
হাই-এন্ড ওভেন স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড ওভেন স্ট্যাম্পিং পার্টস হল প্রি...
-
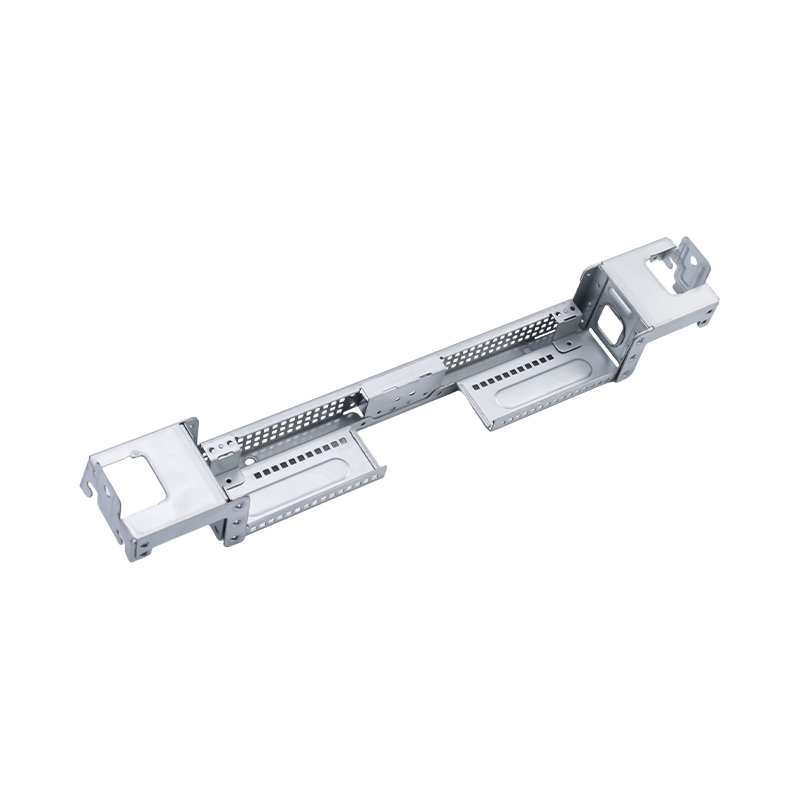
হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশগু...

শিল্প সংবাদ
নির্ভরযোগ্যতা এবং উত্পাদনযোগ্যতার জন্য ডিজাইন: উৎপাদন টিকে থাকা মার্জিন
2026-11-02
একটি 1.5 মিমি HC340LA সীট বন্ধনী CMM-তে প্রতিটি মাত্রিক চেক পাস করেছে এবং এখনও পরিষেবাতে ক্র্যাক হয়েছে। ফাটলটি বেন্ড ব্যাসার্ধের ভিতরে 0.6 মিমি থেকে শুরু হয়েছিল, যেটি বিদ্যমান ছিল কারণ ক্লান্তি লোড এটিকে অনুমতি দেওয়ার পরিবর্তে অঙ্কনটি একটি প্যাকেজিং খাম পুনরায় ব্যবহার করেছিল। কাগজে কলমে প্রযুক্তিগত ফাইলে কিছুই ভুল ছিল না. মার্জিন কেবল কেউই সিদ্ধান্ত নেয়নি।
এটি দুটি শাখার মধ্যে ব্যবহারিক ব্যবধান যা সাধারণত দুটি ভিন্ন গোষ্ঠী দ্বারা পর্যালোচনা করা হয়। ম্যানুফ্যাকচারবিলিটির জন্য ডিজাইন জিজ্ঞাসা করে যে একটি অংশ একটি স্থিতিশীল প্রক্রিয়া উইন্ডোতে বারবার তৈরি করা যায় কিনা। নির্ভরযোগ্যতার জন্য ডিজাইন জিজ্ঞাসা করে যে এটি গ্রাহকের অনুমান জীবনের মাধ্যমে কাজ করে কিনা। স্ট্যাম্প করা অংশে, উভয় উত্তর একই অঙ্কনে, একই তিনটি সংখ্যায় লেখা হয়।
কাজের উপসংহার: নির্ভরযোগ্যতা মার্জিন এবং উত্পাদন মার্জিনকে একটি পর্যালোচনা আইটেম হিসাবে বিবেচনা করুন, দুটি নয়। বেন্ড জ্যামিতি, সহনশীলতা স্ট্যাক এবং বস্তুগত অবস্থা উভয় বৈশিষ্ট্যই চালিত করে এবং একটিতে পরিবর্তন অন্যটিকে সরিয়ে দেয়। ডাই কাটার আগে তাদের নিষ্পত্তি করুন এবং প্রোগ্রাম বিনামূল্যে উভয়ই পায়। পরে তাদের নিষ্পত্তি করুন এবং টুল দুইবার জন্য প্রদান করা হয়.
যেখানে DFM এবং DFR একই লিভার শেয়ার করে
চারটি ভেরিয়েবল সর্বাধিক স্ট্যাম্পযুক্ত অংশের ফলাফল নির্ধারণ করে। তাদের কোনটিই নতুন ধারণা নয়; অনুশীলনে যা ব্যর্থ হয় তা হ'ল সিকোয়েন্সিং, কারণ টুলিং মন্তব্য এবং নির্ভরযোগ্যতা মন্তব্যগুলি বিভিন্ন সময়ে অঙ্কনের উপর আসে।
জ্যামিতি গঠন
1x শীট পুরুত্বের নীচে একটি অভ্যন্তরীণ ব্যাসার্ধ বাইরের ফাইবারের উপর চাপকে কেন্দ্রীভূত করে; 0.5x এর নিচে এটি একটি ফাটল যা তার প্রথম ক্লান্তি চক্রের জন্য অপেক্ষা করছে। মাইক্রো-অ্যালোয়েড গ্রেডের জন্য, 1.5x পুরুত্ব বা ফর্ম ধরে রাখুন এবং স্ট্রেস-রিলিভ করুন। গর্ত থেকে বাঁক দূরত্ব 2t R এ রাখুন যাতে গর্তটি ডিম্বাকৃতিতে প্রসারিত না হয় যা পরে প্রেস-ফিট করতে ব্যর্থ হয়।
সহনশীলতা স্ট্যাক
প্লাস বা মাইনাস 0.05 মিমি ফিচারে ডেটাম থেকে 300 মিমি, একটি চার-স্টেশন প্রগ্রেসিভ ডাই এর ভিতরে, একটি প্রতিশ্রুতি যা প্রক্রিয়াটি রাখতে পারে না। টুল পরিধান সহ সহনশীলতা স্ট্যাক করুন, কুণ্ডলী পুরুত্ব স্ক্যাটার এবং প্রেস ডিফ্লেকশন অন্তর্ভুক্ত করুন, তারপর পরীক্ষা করুন যে সমাবেশটি এখনও খারাপ ক্ষেত্রে কাজ করে কিনা। যদি তা না হয়, ফিক্সটি ইন্টারফেসের অন্তর্গত, শক্ত প্রিন্টে নয়।
উপাদান শর্ত
কয়েলের মধ্যে একটি 40 MPa ফলন স্প্রিংব্যাক পরিবর্তন করে, যা চূড়ান্ত কোণ পরিবর্তন করে, যা জয়েন্টে যোগাযোগের চাপকে পরিবর্তন করে। গ্রেড এবং ডেলিভারির শর্ত নির্দিষ্ট করুন, EN 10204 3.1 শংসাপত্রের অনুরোধ করুন এবং প্রোটোটাইপ এবং সিরিজের মধ্যে শস্যের দিকটি সামঞ্জস্যপূর্ণ রাখুন যাতে নির্ভরযোগ্যতা পরীক্ষা আপনি যে অংশটি প্রকৃতপক্ষে প্রেরণ করবেন তা যাচাই করে।
প্রক্রিয়া ক্ষমতা
Ppk 1.0 এ চলমান একটি বৈশিষ্ট্য মোটামুটি একটি অংশকে 300টি বাইরের সীমার মধ্যে রাখে। বছরে 200,000 ইউনিটে নির্মিত একটি বন্ধনীতে, এটি একটি নির্ভরযোগ্যতার চিত্র, একটি গুণমান চিত্র নয়। PPAP এ Ppk 1.67 সেট করুন এবং বৈশিষ্ট্যটি ডিজাইন করুন যাতে ডাই এটিকে 200,000 স্ট্রোক পরিধান ভাতা দেওয়ার পরেও ধরে রাখে।
ডাই ধারণা নিজেই একটি নির্ভরযোগ্যতা সিদ্ধান্ত. একটি প্রগতিশীল টুল একটি স্ট্রোকে প্রতিটি স্টেশনের মধ্য দিয়ে স্ট্রিপটি বহন করে, যা রি-ক্ল্যাম্পিং বৈচিত্র্যকে সরিয়ে দেয় কিন্তু পুরো লাইনটি স্পর্শ না করে পরে একটি স্টেশন সংশোধন করার বিকল্পটি সরিয়ে দেয়। স্থানান্তর টুলিং প্রেস জুড়ে স্টেশন ছড়িয়ে দেয়, আরও পরিচালনার খরচে পৃথক সমন্বয় সহজ করে তোলে। পর্যালোচনা করা হচ্ছে প্রগতিশীল বনাম স্থানান্তর স্ট্যাম্পিং একটি একক মাত্রা বেছে নেওয়ার আগে প্রথম দিকে সাধারণত কোন সহনশীলতা বাস্তবসম্মত তা স্থির করে।
 স্বয়ংচালিত মোটর হাউজিংয়ের জন্য প্রগতিশীল স্ট্যাম্পিং মারা যায় উচ্চ-ভলিউম স্বয়ংচালিত মোটর হাউজিং এবং ছোট অংশগুলির জন্য কাস্টম ক্রমাগত মৃত্যু, যা নির্ভুলতা, পরিধান প্রতিরোধের জন্য এবং রক্ষণাবেক্ষণযোগ্য ভর উৎপাদনের জন্য নির্মিত। পণ্য দেখুন →
ডিএফএম এবং ডিএফআর তুলনা: বিভিন্ন লক্ষ্য, ভাগ করা প্রমাণ
দুটি কলাম আলাদা রাখা একটি যৌথ পর্যালোচনার মধ্যেও কার্যকর, কারণ তারা বিভিন্ন জিনিসকে অপ্টিমাইজ করে এবং বিভিন্ন ডেটা ব্যবহার করে।
সারণি 1: দুটি শৃঙ্খলা একটি পর্যালোচনা ফর্মে পৃথক কলাম হিসাবে পড়া হয় কিন্তু একই সমালোচনামূলক বৈশিষ্ট্যগুলিতে একত্রিত হয়।
খরচ বক্ররেখা টুলিং বিদ্যমান না হওয়া পর্যন্ত কেউ তর্ক করে না
একটি একক স্ট্যাম্পড-অংশের ত্রুটি সংশোধন করার আপেক্ষিক খরচ দ্রুত বৃদ্ধি পায়, এবং সবচেয়ে তীক্ষ্ণ পদক্ষেপটি এমন নয় যেটির জন্য বেশিরভাগ দল পরিকল্পনা করে।
ধারণা 1x
ডিজাইন ফ্রিজ 8x
ডাই বিল্ড 45x
PPAP 120x
ক্ষেত্র 400x
ডিজাইন ফ্রিজ এবং ডাই বিল্ডের মধ্যে পাঁচগুণ লাফানোই গুরুত্বপূর্ণ, কারণ এটিই শেষ বিন্দু যেখানে জ্যামিতি ইস্পাত স্পর্শ না করেই চলতে পারে। স্প্রিংব্যাক ক্ষতিপূরণ, সংযোজন এবং ট্রিম-লাইন পরিবর্তনগুলি একটি স্ক্রিনে সস্তা এবং একটি প্রেসে ব্যয়বহুল: একটি রি-কাট ডাই ব্লক মানে কয়েক সপ্তাহ প্রেসের সময়, একটি নতুন ট্রাইআউট প্রোগ্রাম এবং স্থানান্তরিত প্রতিটি বৈশিষ্ট্যের পুনরায় বৈধতা। একটি নির্ভরযোগ্যতা মার্জিন যা PPAP এ আসে তাই একটি প্রকৌশলী খরচের মতোই একটি উত্পাদন খরচ।
যেখানে স্ট্যাম্পড-অংশ নির্ভরযোগ্যতা কাজ কেন্দ্রীভূত
নীচের বরাদ্দটি একটি পরিকল্পনার দৃষ্টিভঙ্গি যা স্ট্যাম্পড-অংশের বিষয়বস্তু সাধারণত শেষ বাজার জুড়ে বিভক্ত হয়, পরিমাপিত বাজার শেয়ার বর্ণনা করার পরিবর্তে পর্যালোচনার ক্ষমতা আকারে ব্যবহৃত হয়।
মোটরগাড়ি এবং ইভি স্ট্রাকচারাল, ব্যাটারি এবং বাসবারের বিষয়বস্তু প্রায় 46 শতাংশ ভারী দ্বৈত বোঝা বহন করে, কারণ ক্র্যাশ, সিলিং এবং বৈদ্যুতিক প্রয়োজনীয়তা সব একই অংশে বসে।
- 46% স্বয়ংচালিত এবং ইভি বডি, ব্যাটারি, বাসবার
- 24% ভোক্তা ইলেকট্রনিক্স এবং যন্ত্রপাতি ঘের
- 18% শিল্প সরঞ্জাম যেমন সার্ভো ড্রাইভ এবং কম্প্রেসার
- 12% টু-হুইলার এবং ভারী ট্রাকের অংশ
ব্যাটারি কভার প্লেট এবং তামার বাসবারগুলি সবচেয়ে পরিষ্কার কেস। নির্ভরযোগ্যতা প্রয়োজন sealing, স্থিতিশীল যোগাযোগ প্রতিরোধের এবং ক্র্যাকিং ছাড়া তাপ সাইক্লিং; উত্পাদনের প্রয়োজনীয়তা হল ড্র গভীরতা, ফাঁকা-ধারক বল এবং স্প্রিংব্যাক নিয়ন্ত্রণ। দুটি বিপরীত দিকে টানে, এবং অংশটি তখনই সস্তা হয়ে যায় যখন উভয়ই ক্রমানুসারে পরিবর্তে একই পুনরাবৃত্তিতে সমাধান করা হয়।
 যথার্থ ব্যাটারি কভার স্ট্যাম্পিং অংশ স্টিল, অ্যালুমিনিয়াম বা স্টেইনলেস স্টিলের কাস্টম স্ট্যাম্পযুক্ত ব্যাটারি এনক্লোজার কভার, যেখানে ছিদ্র, ফ্ল্যাঞ্জ এবং নমনের জন্য কঠোর সহনশীলতা এবং বিকল্প রয়েছে। পণ্য দেখুন →
একটি পর্যালোচনা ক্রম যা উৎপাদনের সাথে যোগাযোগ রক্ষা করে
ক্রম পুঙ্খানুপুঙ্খতার চেয়ে বেশি গুরুত্বপূর্ণ। এই পাঁচটি ধাপ প্রদত্ত ক্রম অনুসারে কাজ করে এবং পরে পুনরুদ্ধার করা কঠিন।
ধাপ 1 - ব্যর্থতা সংজ্ঞায়িত করুন
কোনো সহনশীলতার আগে ব্যর্থতার সংজ্ঞা লিখুন: লোড, চক্র গণনা, পরিবেশ, গ্রহণযোগ্য ফুটো হার বা প্রতিরোধের প্রবাহ। নির্ভরযোগ্যতা একটি অনির্ধারিত মানদণ্ডের বিরুদ্ধে পর্যালোচনা করা যাবে না।
ধাপ 2 - উইন্ডোটি ম্যাপ করুন
অংশটিকে ডাই টাইপের সাথে মিলিয়ে নিন, টননেজ এবং কয়েলের প্রস্থ আসলে উপলব্ধ প্রেস করুন, তারপরে ইতিমধ্যে প্রমাণিত উইন্ডোর বাইরে বসে থাকা প্রতিটি বৈশিষ্ট্যকে ফ্ল্যাগ করুন স্ট্যাম্পিং ডাই এবং স্ট্যাম্পিং অংশ উত্পাদন .
ধাপ 3 - বাস্তবসম্মতভাবে স্ট্যাক করুন
পরিধান ভাতা এবং উপাদান বিচ্ছুরণ অন্তর্ভুক্ত সহ স্ট্যাক আপ তৈরি করুন, নামমাত্র মান দিয়ে নয়। তারপর নিশ্চিত করুন যে সমাবেশ এখনও নামমাত্র ক্ষেত্রে না হয়ে সবচেয়ে খারাপ ক্ষেত্রে কাজ করে।
ধাপ 4 - উভয় তালিকা ক্রস-চেক করুন
প্রতিটি নির্ভরযোগ্যতা আইটেমকে একটি উত্পাদনযোগ্যতা সীমার বিরুদ্ধে পরীক্ষা করুন: ক্লান্তি জীবনের বিরুদ্ধে বাঁক ব্যাসার্ধ, যোগাযোগ প্রতিরোধের বিরুদ্ধে আবরণ, ফাটল শুরু করার বিরুদ্ধে শিয়ারযুক্ত প্রান্তের গুণমান।
ধাপ 5 - একটি নিয়ন্ত্রণ পরিকল্পনার সাথে বন্ধ করুন
স্ট্রোক গণনার সাথে ডাই রক্ষণাবেক্ষণের ব্যবধান বেঁধে রাখুন, সমালোচনামূলক বৈশিষ্ট্যগুলির উপর ক্ষমতা নিরীক্ষণ করুন এবং যে কোনও ইঞ্জিনিয়ারিং পরিবর্তনের পরে উভয় বৈশিষ্ট্য পুনরায় যাচাই করুন।
অটোমেশন একটি নির্দিষ্ট উপায়ে এই ছবি পরিবর্তন করে। রোবোটিক ট্রান্সফার এবং ইন্টিগ্রেটেড লাইন কন্ট্রোল স্টেশনগুলির মধ্যে পরিচালনার ক্ষতি কমায়, যা নির্ভরযোগ্যতাকে সাহায্য করে, তবে তারা নতুন ভেরিয়েবল হিসাবে ক্ল্যাম্প পুনরাবৃত্তিযোগ্যতা এবং সেন্সর নির্ভরযোগ্যতা যুক্ত করে যা কোনও অঙ্কন ক্যাপচার করে না।
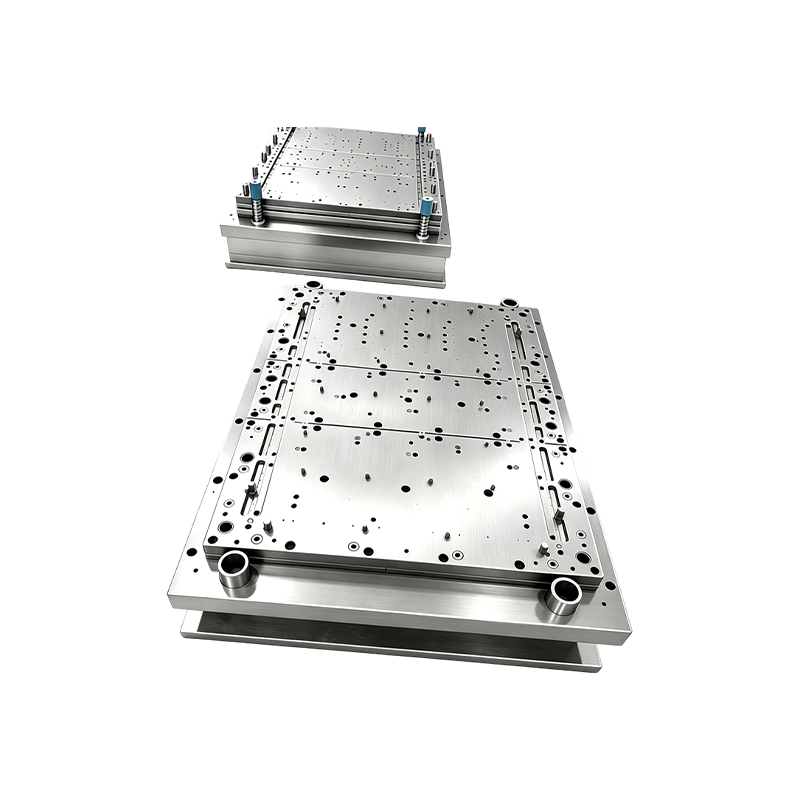 কাস্টম স্ট্যাম্পিং অটোমেশন সরঞ্জাম এবং টার্নকি প্রকল্প কাস্টম স্ট্যাম্পিং অটোমেশন সরঞ্জাম টার্নকি প্রকল্প হিসাবে দেওয়া হয়, সাশ্রয়ী মূল্যের স্ট্যাম্পিং অপারেশনের জন্য গ্রাহকের প্রয়োজনে কনফিগার করা সম্পর্কিত উত্পাদন সরঞ্জাম সহ। পণ্য দেখুন →
রক্ষণাবেক্ষণ, ডকুমেন্টেশন, এবং সম্মতি
সিরিয়াল প্রোডাকশন শুরু হওয়ার পরে যদি কাগজপত্র তাদের রক্ষা করে তবেই মার্জিনগুলি বেঁচে থাকে।
- কন্ট্রোল প্ল্যান রাখুন এবং FMEA রিভিশন প্রক্রিয়া করুন ড্রয়িং রিভিশনে লক করুন; যে কোনও ডাই মেরামত যা ফর্ম পরিবর্তন করে তা পুনরায় PPAP এবং গ্রাহক পরিবর্তনের নোটিশ ট্রিগার করে।
- সুস্পষ্টভাবে সক্ষমতার লক্ষ্য নির্ধারণ করুন: PPAP-তে Ppk 1.67 সমালোচনামূলক বৈশিষ্ট্যের উপর, সিরিয়াল উৎপাদনে 1.33, একই বৈশিষ্ট্যগুলিতে 10 শতাংশের নিচে গেজ পুনরাবৃত্তিযোগ্যতা সহ।
- উদ্ধৃতি দেওয়ার আগে ASTM B117 প্রতি ক্ষয়ের সময় সম্মত হন, কারণ ফিনিশিং রুট জ্যামিতি পরিবর্তনগুলিকে বাধ্য করতে পারে যার মূল্য কখনও দেওয়া হয়নি৷
- EN 10204 3.1 শংসাপত্র দ্বারা সমর্থিত, কয়েলের বিরুদ্ধে উপাদানের তাপ সংখ্যা রেকর্ড করুন এবং প্রচুর নমুনা বজায় রাখুন।
- ক্যালেন্ডার দিনের পরিবর্তে স্ট্রোকগুলিতে ডাই রক্ষণাবেক্ষণের সময়সূচী করুন এবং পাঞ্চ এবং ডাই ব্লকগুলিতে ডিজাইন পরিধান ভাতা যাতে প্রথম মেরামত নামমাত্র স্থানান্তরিত না হয়।
- ইঞ্জিনিয়ারিং থেকে আলাদাভাবে বাজারের সম্মতি পরিচালনা করুন: ইলেকট্রনিক স্ট্যাম্পিংয়ের জন্য RoHS এবং REACH ঘোষণা, স্বয়ংচালিত জন্য মাত্রিক প্রতিবেদন, এবং একটি নথিভুক্ত বিচ্যুতি প্রক্রিয়া যাতে একটি অস্থায়ী ছাড় কখনও স্থায়ী অঙ্কন হয়ে না যায়।
নির্ভরযোগ্যতা এবং উত্পাদনযোগ্যতা সমান্তরালভাবে চলমান দুটি প্রকল্প নয়। এগুলি বেন্ড রেডিআই, সহনশীলতা স্ট্যাক এবং বস্তুগত পরিস্থিতিতে প্রকাশ করা মার্জিন সিদ্ধান্তগুলির এক সেট, এবং অঙ্কনটি এখনও নরম হওয়ার মুহূর্তে এগুলি সস্তা। একটি অংশ যা নির্ভরযোগ্যভাবে গঠন করা যায় না তা ক্ষেত্রেও নির্ভরযোগ্য হবে না; এটি কেবল পরে ব্যর্থ হবে, একটি উচ্চ মূল্যে৷৷
আগের পোস্ট
কোনো পূর্ববর্তী নিবন্ধ নেই
পরবর্তী পোস্ট
মেটাল স্ট্যাম্পিং উদ্ধৃতি পরিবর্তন করে এমন ম্যানুফ্যাকচারিবিলিটি উদাহরণের জন্য ডিজাইন
আমাদের পণ্য।
এখানে একটি OEM প্রস্তুতকারকের সাথে আপনার ব্যবসা শুরু করুন!

বিশ্বব্যাপী গ্রাহকদের সম্পূর্ণ টার্ন-কি সমাধান প্রদান করুন
মাধ্যমে
উদ্ভাবন!
দ্রুত লিঙ্ক
আমাদের সম্পর্কে
সংবাদ
যোগাযোগের তথ্য।
-
 +৮৬-১৩৯ ১৩০৮ ৮৯৭২
-

-
 নং 118 ইয়েক্সিন রোড, উজিয়াং অর্থনৈতিক উন্নয়ন অঞ্চল, সুঝো, চীন
কপিরাইট © Suzhou Shuangqisi ছাঁচ সরঞ্জাম কোং, লি. সর্বস্বত্ব সংরক্ষিত। কাস্টম স্ট্যাম্পিং ডাই মেটাল স্ট্যাম্পিং ডাই নির্মাতারা
