-
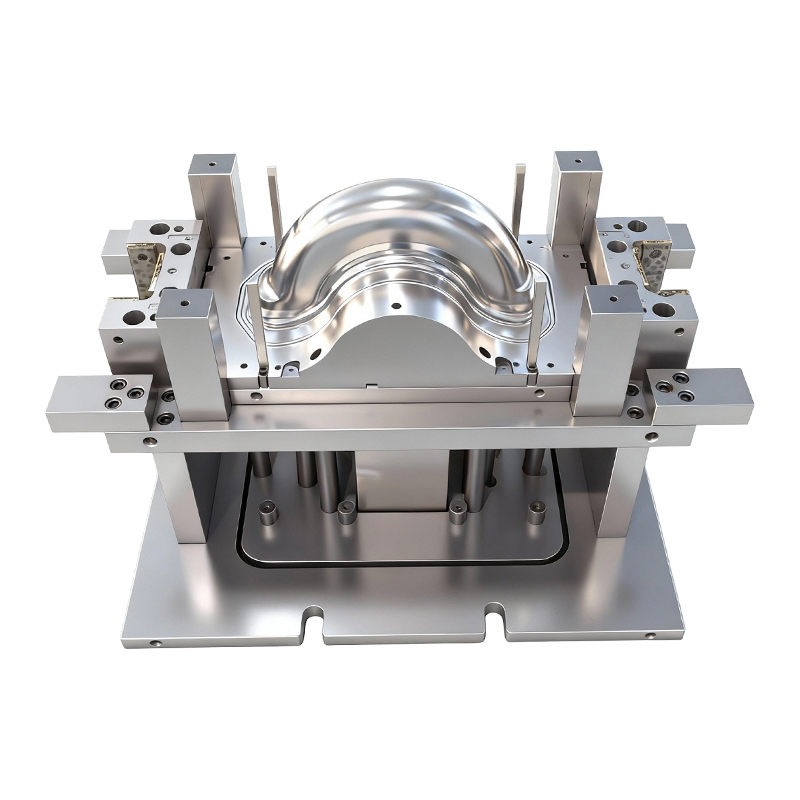
দ্বি-চাকার বৈদ্যুতিক গাড়ির সামনে এবং পিছনের চাকার জন্য গভীর অঙ্কন ছাঁচ
দ্বি-চাকার বৈদ্যুতিক যানবাহনের সামনে এবং পিছনের...
-
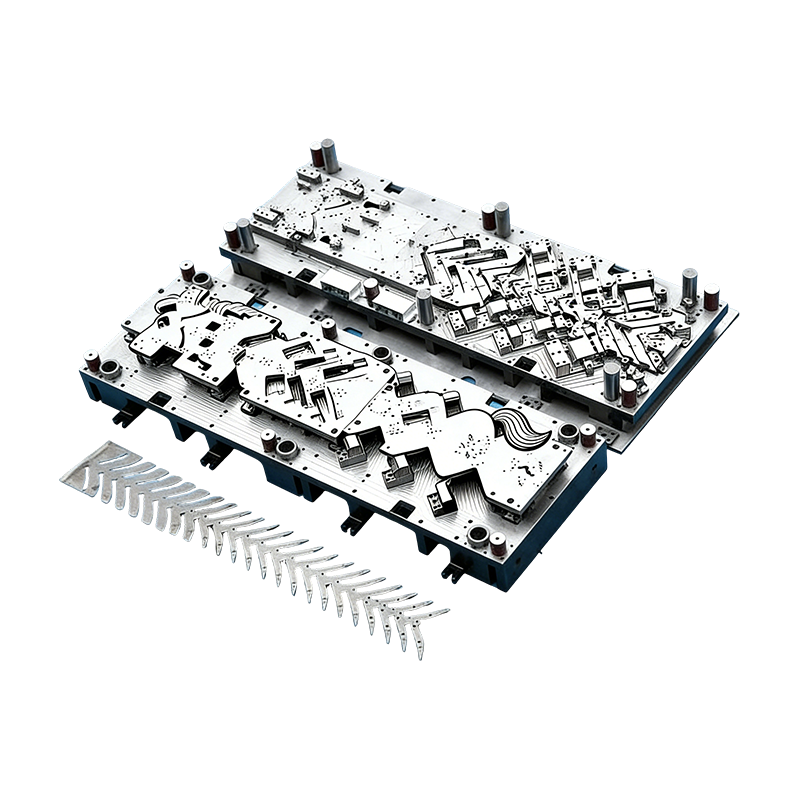
স্বয়ংচালিত অংশগুলির জন্য প্রগতিশীল ছাঁচ
স্বয়ংচালিত মোটর হাউজিংয়ের জন্য এই ক্রমাগত ছাঁ...
-
বড় কম্পিউটার মেশিন বেস জন্য স্বয়ংক্রিয় riveting ছাঁচ
বড় কম্পিউটার মেশিন বেসের জন্য এই স্বয়ংক্রিয় ...
-
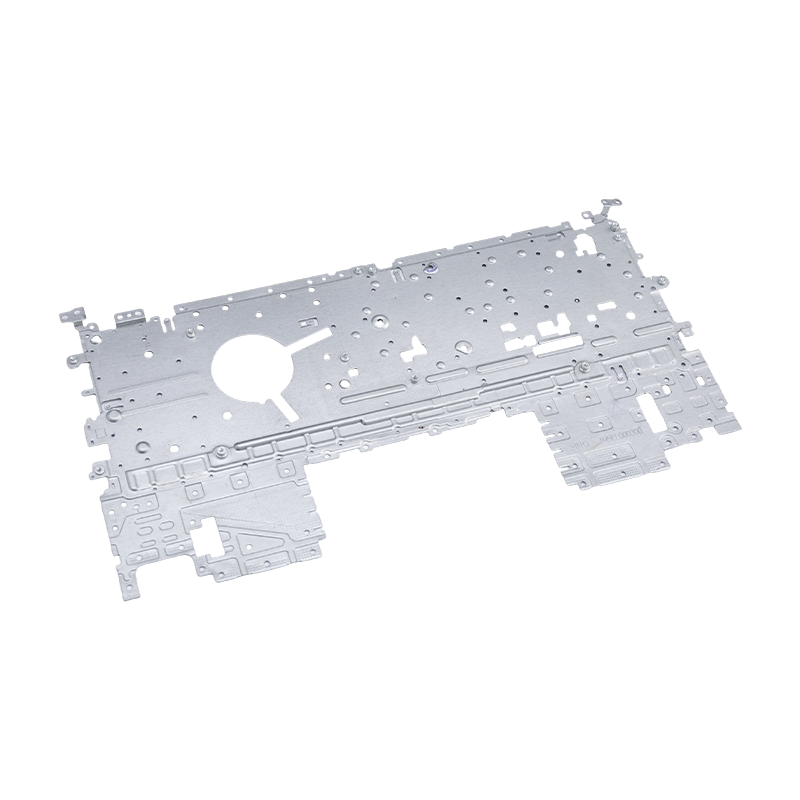
ল্যাপটপ স্ট্যাম্পিং অংশ
আমাদের ল্যাপটপ স্ট্যাম্পিং অংশগুলি হল ল্যাপটপ চ...
-
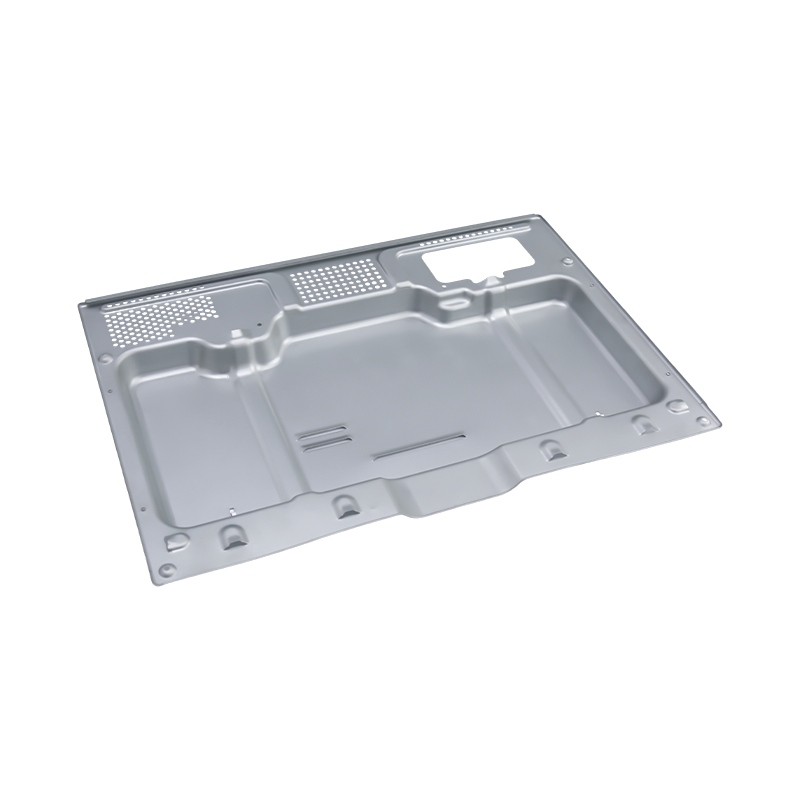
হাই-এন্ড ওভেন স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড ওভেন স্ট্যাম্পিং পার্টস হল প্রি...
-
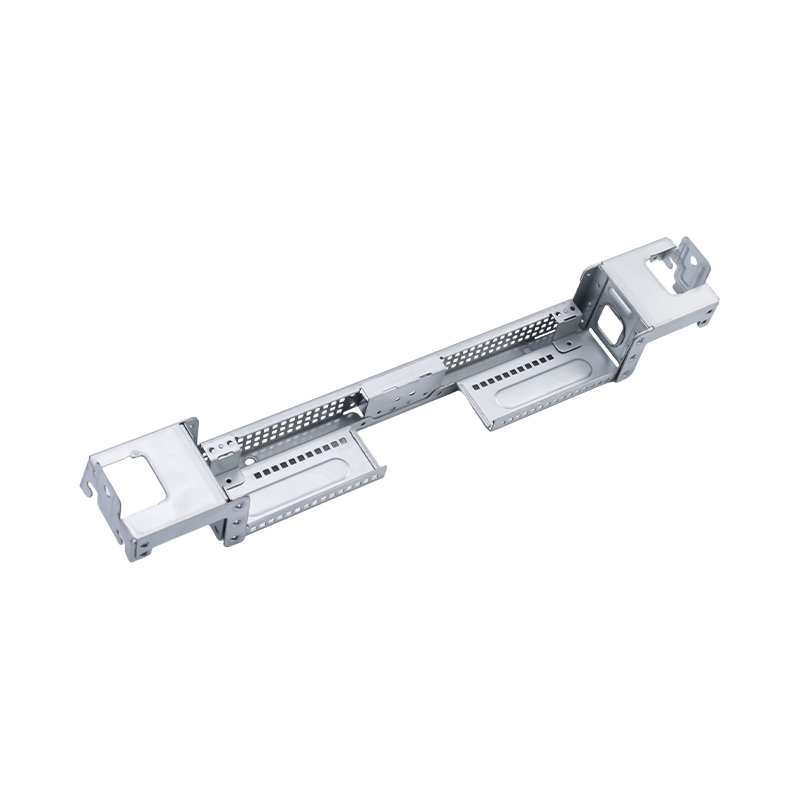
হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশগু...

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / অ্যালুমিনিয়াম প্রগতিশীল মুদ্রাঙ্কন: প্রক্রিয়া, অ্যালয়, ডিজাইন টিপস এবং খরচ গাইড
অ্যালুমিনিয়াম প্রগতিশীল মুদ্রাঙ্কন: প্রক্রিয়া, অ্যালয়, ডিজাইন টিপস এবং খরচ গাইড
2026-09-14
অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং হল সবচেয়ে বেশি সামঞ্জস্যপূর্ণ এবং সাশ্রয়ী উপায়ে উচ্চ পরিমাণে লাইটওয়েট নির্ভুল যন্ত্রাংশ তৈরি করার — যদি জ্যামিতি, খাদ, এবং বার্ষিক পরিমাণ প্রক্রিয়াটির সাথে মানানসই হয়। একটি কুণ্ডলী থেকে খাওয়ানো একটি একক প্রগতিশীল ডাই সেকেন্ডারি মেশিনিং ছাড়াই ±0.05 মিমি এর কাছাকাছি হোল-টু-হোল সহনশীলতা ধরে রাখার সময় প্রতিটি প্রেস স্ট্রোকে একটি অ্যালুমিনিয়াম উপাদানকে ফাঁকা, ছিদ্র, গঠন এবং কেটে ফেলতে পারে। এই সংমিশ্রণে ব্যাটারি কভার, মোটর হাউজিং, ইলেকট্রনিক চেসিস যন্ত্রাংশ এবং বৈদ্যুতিক সংযোগকারীগুলি নিয়মিতভাবে এইভাবে তৈরি করা হয়।
মূল গ্রহণ: বার্ষিক চাহিদা বেশি হলে অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং বেছে নিন, অংশটি একটি অবিচ্ছিন্ন স্ট্রিপে নেস্ট করা যেতে পারে এবং নকশার নমনীয়তার চেয়ে সামঞ্জস্যপূর্ণ সহনশীলতা গুরুত্বপূর্ণ। এই শর্তগুলির নীচে, সহজ ম্যানুয়াল বা স্থানান্তর টুলিং প্রায়শই আরও লাভজনক।
অ্যালুমিনিয়াম প্রগতিশীল মুদ্রাঙ্কন কি?
প্রগতিশীল স্ট্যাম্পিং একাধিক স্টেশন সহ একটি একক ডাই সেটের মাধ্যমে একটি অবিচ্ছিন্ন ধাতব স্ট্রিপ ফিড করে। প্রতিটি স্টেশন এক বা একাধিক ক্রিয়াকলাপ সম্পাদন করে — পাইলটিং, ব্ল্যাঙ্কিং, কয়েনিং, বাঁকানো, অঙ্কন, এমবসিং, বা ল্যান্সিং — তাই শেষ স্টেশনে পৌঁছানোর সময় কাঁচা ফালাটি ধীরে ধীরে একটি সমাপ্ত অংশে পরিণত হয়, যেখানে এটি ক্যারিয়ার স্ট্রিপ থেকে বিচ্ছিন্ন হয়ে যায়।
কিভাবে প্রক্রিয়া উত্পাদন সঞ্চালিত হয়
- একটি কয়েল ফিডার অ্যালুমিনিয়াম স্ট্রিপকে সোজা করে এবং প্রতি প্রেস স্ট্রোকে একটি সুনির্দিষ্ট পিচে এটিকে ডাই-এ অগ্রসর করে।
- পাইলটরা প্রতিটি স্টেশনে স্ট্রিপ পজিশন লক করার জন্য প্রাক-বিদ্ধ গর্তগুলি নিযুক্ত করে, যা বৈশিষ্ট্য থেকে বৈশিষ্ট্য পর্যন্ত অবস্থানগত নির্ভুলতার গ্যারান্টি দেয়।
- স্টেশনগুলি ক্রমান্বয়ে কাজ করে: প্রথমটি পাইলট ছিদ্র করে, মাঝখানেরগুলি বাঁক বা এমবসমেন্ট তৈরি করে এবং চূড়ান্ত স্টেশনটি অংশটিকে আলাদা করে।
- কঙ্কালের স্ক্র্যাপ রিওয়াউন্ড বা পুনর্ব্যবহার করার জন্য টুকরো টুকরো করার সময় সমাপ্ত অংশটি একটি ছুটের মাধ্যমে নিষ্কাশন করা হয়।
যেহেতু সমস্ত স্টেশন একই স্ট্রিপের বিভিন্ন অংশে একই সাথে কাজ করে, একটি প্রেস স্ট্রোক একটি সম্পূর্ণ অ্যালুমিনিয়াম অংশ তৈরি করে। যে ক্রমাগত অপারেশন প্রগতিশীল স্ট্যাম্পিং থেকে পৃথক করে স্থানান্তর স্ট্যাম্পিং , যেখানে পৃথক ডাই স্টেশনগুলির মধ্যে পৃথক ফাঁকাগুলি শাটল করা হয়।
অ্যালুমিনিয়াম অ্যালয়েস যা একটি প্রগতিশীল ডাইতে ভাল চলে
প্রতিটি অ্যালুমিনিয়াম গ্রেড একটি প্রগতিশীল ডাই মাধ্যমে পরিষ্কারভাবে ফিড না. সফল প্রার্থীরা উচ্চ-গতির পাঞ্চিংয়ের অধীনে গঠনযোগ্যতা, অনুমানযোগ্য স্প্রিংব্যাক এবং গ্রহণযোগ্য পৃষ্ঠের আচরণকে একত্রিত করে। অনুশীলনে, 3xxx, 5xxx, এবং 6xxx সিরিজের অ্যালয়গুলি বেশিরভাগ প্রকল্পকে কভার করে।
খাদ
সাধারণ মেজাজ
কেন এটি নির্বাচিত হয়
5052
H32
উচ্চ ক্লান্তি শক্তি এবং জারা প্রতিরোধের; ব্যাটারি কভার, বন্ধনী, এবং জ্বালানী ট্যাঙ্কের শেষের জন্য ব্যবহৃত হয়।
3003
H14
চমৎকার গঠনযোগ্যতা এবং কম খরচে; ঘের, হিট এক্সচেঞ্জার অংশ এবং সাধারণ স্ট্যাম্পিংয়ের জন্য একটি ওয়ার্কহরস।
6061
T6
পরিষেবাতে শক্তিশালী এবং আরও স্থিতিশীল, কিন্তু স্প্রিংব্যাক বেশি; কাঠামোগত বন্ধনী এবং মাউন্ট জন্য পছন্দ.
1100
H14
খুব নরম এবং আঁকা সহজ; সরল জ্যামিতি সহ নেমপ্লেট, প্রতিফলক এবং বৈদ্যুতিক অংশগুলির জন্য ব্যবহৃত হয়।
সারণী 1 — প্রগতিশীল মৃত্যুর জন্য অ্যালুমিনিয়াম খাদ নির্বাচন: শক্তি এবং গঠনযোগ্যতা সর্বদা স্প্রিংব্যাকের বিরুদ্ধে ব্যবসা করে।
কেন অ্যালুমিনিয়াম অংশগুলির জন্য প্রগতিশীল স্ট্যাম্পিং পছন্দ করা হয়
ম্যানুয়াল ডাইস, মেশিনিং বা ডিপ-ড্র-অনলি টুলিং-এর উপর ব্যবসার ক্ষেত্রে চারটি পরিমাপযোগ্য সুবিধার মধ্যে নেমে আসে।
নিরবচ্ছিন্ন থ্রুপুট
একটি সু-নির্মিত অ্যালুমিনিয়াম প্রগতিশীল ডাই প্রতি মিনিটে শত শত স্ট্রোকে চলে এবং প্রতিটি স্ট্রোক একটি সম্পূর্ণ অংশ তৈরি করে। একবার টুলিং অ্যামোর্টাইজেশন পয়েন্ট ছাড়িয়ে গেলে ইউনিট খরচ দ্রুত কমে যায়।
পুনরাবৃত্তিযোগ্য নির্ভুলতা
যেহেতু স্ট্রিপটি প্রতিটি স্টেশনে পাইলট করা হয়, লক্ষ লক্ষ চক্র জুড়ে বৈশিষ্ট্য-থেকে-ফিচার অবস্থানগুলি সামঞ্জস্যপূর্ণ থাকে। ব্যাটারি এবং মোটর উপাদানগুলির সমালোচনামূলক গর্ত প্যাটার্নগুলি পুনরায় কাজ ছাড়াই ±0.05 মিমি ধরে রাখে।
ওজন হ্রাস
2.7 g/cm3 এ, অ্যালুমিনিয়াম ইস্পাতের ওজনের প্রায় এক-তৃতীয়াংশ। প্রগতিশীল স্ট্যাম্পিং ডিজাইনারদের ভারী কাস্টিংয়ের পরিবর্তে পাতলা, শক্ত, গঠিত বিভাগগুলি ব্যবহার করতে দেয়।
ইন্টিগ্রেটেড সেকেন্ডারি অপারেশন
ট্যাপিং, রিভেটিং, ক্যাম-ফর্মিং এবং মার্কিং ইন-ডাই স্টেশন হিসাবে যোগ করা যেতে পারে, তাই অংশগুলি তাদের চূড়ান্ত সমাবেশ অবস্থার কাছাকাছি আসে এবং সরবরাহ-চেইন পদক্ষেপগুলি হ্রাস করে।
ব্যাটারি ঘের একটি সাধারণ উদাহরণ যেখানে এই সুবিধাগুলি যোগ করা হয়। কভারটি অবশ্যই মাত্রাগতভাবে স্থিতিশীল, জারা-প্রতিরোধী এবং সামঞ্জস্যপূর্ণ খরচে উচ্চ আয়তনে উত্পাদিত হতে হবে।
 পরিবেষ্টনের জন্য যথার্থ ব্যাটারি কভার স্ট্যাম্পিং অংশ এই স্ট্যাম্পযুক্ত ব্যাটারি কভারটি স্বয়ংচালিত এবং শক্তি সঞ্চয় ঘেরের জন্য উপযুক্ত, উচ্চ-ভলিউম উত্পাদনে মাত্রিক স্থিতিশীলতা এবং জারা প্রতিরোধের প্রস্তাব, নিবন্ধের ওজন এবং সিলিং সুবিধার আলোচনার সাথে সারিবদ্ধ। পণ্য দেখুন →
বাস্তবে, নির্মাতারা যারা ঢালাই করা স্টিল অ্যাসেম্বলি থেকে স্ট্যাম্পড অ্যালুমিনিয়াম কভারে স্যুইচ করেন তারা সিলিং সামঞ্জস্যতা উন্নত করার সময় অংশের ওজন অর্ধেকেরও বেশি কম করে।
ডিজাইনের সীমা: আপনি ইস্পাত কাটার আগে কী সাফল্য নির্ধারণ করে
অ্যালুমিনিয়াম একটি প্রগতিশীল ডাই ইস্পাত থেকে ভিন্নভাবে আচরণ করে। এর উচ্চ ফলন-থেকে-মডুলাস অনুপাত আরও স্প্রিংব্যাক তৈরি করে, এবং টুল স্টিলের বিরুদ্ধে এর গল করার প্রবণতা লুব্রিকেশন এবং ডাই লেপকে বাধ্যতামূলক করে তোলে। একটি মসৃণ লঞ্চ এবং একটি ব্যয়বহুল পুনঃডিজাইন এর মধ্যে এই সীমাগুলিকে সামনের দিকে বোঝা।
টুলিং ইঞ্জিনিয়ারদের দ্বারা ব্যবহৃত ব্যবহারিক ডিজাইনের নিয়ম
- 3xxx এবং 5xxx সংকর ধাতুগুলির জন্য 1.0 থেকে 1.5 গুণ উপাদান পুরুত্বের সর্বনিম্ন বাঁক ব্যাসার্ধ; 6xxx-T টেম্পারের জন্য 2.0 গুণের দিকে বাড়ান।
- একটি সিলিং বা স্লাইডিং ইন্টারফেসে পরিণত যে কোনো পৃষ্ঠে সামঞ্জস্যপূর্ণ burr দিক নির্দিষ্ট করুন।
- টানা গভীরতা মাঝারি রাখুন; তীক্ষ্ণ কোণার ব্যাসার্ধে অ্যালুমিনিয়াম টিয়ার, তাই গভীর আকারে ন্যূনতম 0.5 মিমি কোণার ব্যাসার্ধ যোগ করুন।
- ডাই ডিজাইনে স্প্রিংব্যাক ক্ষতিপূরণের জন্য অনুমতি দিন; নির্ভরযোগ্য সরবরাহকারীরা যন্ত্রাংশ ব্যর্থ হওয়ার পরিবর্তে চেষ্টা করার সময় সংশোধন বৈশিষ্ট্য যোগ করে।
উত্পাদনে অর্জনযোগ্য সহনশীলতা
±0.05 মিমি ছিদ্র
±0.08 মিমি ছাঁটা প্রোফাইল
±0.10 মিমি গঠিত bends
±0.15 মিমি ফ্ল্যাঞ্জযুক্ত প্রান্ত
চার্ট 1 - ভালভাবে রক্ষণাবেক্ষণ করা টুলিং সহ অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং-এ ধারণ করা সাধারণ উত্পাদন সহনশীলতা।
যেখানে অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং ব্যবহার করা হয়
যেখানেই হালকা ওজনের, বৈদ্যুতিক পরিবাহী, বা ক্ষয়-প্রতিরোধী ধাতব অংশের উচ্চ আয়তনে প্রয়োজন সেখানে অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং প্রদর্শিত হয়। নীচের বন্টনটি আমাদের সরবরাহ করা শিল্প জুড়ে সাধারণ চাহিদা প্রতিফলিত করে।
- মোটরগাড়ি এবং ইভি (42%) — ব্যাটারি কভার, মোটর হাউজিং, সিটের যন্ত্রাংশ, তামার বাসবার, কাঠামোগত বন্ধনী।
- ইলেকট্রনিক্স (21%) — ল্যাপটপ ঘের, সার্ভার চ্যাসিস অংশ, ছোট সংযোগকারী এবং ঢাল।
- যন্ত্রপাতি এবং সাদা পণ্য (19%) — ওভেন প্যানেল, কন্ট্রোল-বক্স স্ট্যাম্পিং, হিট এক্সচেঞ্জার ফিন।
- শিল্প সরঞ্জাম (18%) — সার্ভো-ড্রাইভার হাউজিং, কম্প্রেসার উপাদান, মাউন্ট প্লেট।
স্বয়ংচালিত এবং নতুন শক্তির যানবাহন
বৈদ্যুতিক ড্রাইভট্রেনে স্থানান্তর করা অ্যালুমিনিয়ামকে ব্যাটারি-সিস্টেম এবং মোটর উপাদানগুলির জন্য ডিফল্ট প্রক্রিয়া স্ট্যাম্পিংকে প্রগতিশীল করে তুলেছে। একটি স্ট্যাম্পযুক্ত তামা বা অ্যালুমিনিয়াম বাসবার, উদাহরণস্বরূপ, বাঁকানো এবং মেশিনযুক্ত বারগুলিকে এমন একটি অংশ দিয়ে প্রতিস্থাপন করে যা এক ধাপে সমতলতা এবং গর্তের অবস্থান ধরে রাখে।
 ইভি পাওয়ার ডিস্ট্রিবিউশনের জন্য কপার বাসবার স্ট্যাম্পিং পার্টস এই উচ্চ-বিশুদ্ধতা তামার বাসবার ব্যাটারি, মোটর এবং কনভার্টারগুলির মধ্যে দক্ষ কারেন্ট প্রবাহকে সমর্থন করে, ধাতুপট্টাবৃত পৃষ্ঠ এবং EV অ্যাপ্লিকেশনের দাবির জন্য শক্ত সহনশীলতা সহ, প্রগতিশীল স্ট্যাম্পিং সুবিধার উপর অনুচ্ছেদের জোরের সাথে মিলে যায়। পণ্য দেখুন →
একইভাবে, মোটর হাউজিং স্ট্যাম্পিং অংশগুলি অ্যালুমিনিয়ামের তাপীয় বৈশিষ্ট্য এবং হালকা ওজনের সুবিধা গ্রহণ করে, যখন প্রগতিশীল ডাইসগুলি রটার এবং স্টেটর অ্যাসেম্বলিগুলির জন্য প্রয়োজনীয় শক্ত ঘনত্ব ধরে রাখে।
ইলেকট্রনিক্স এবং যন্ত্রপাতি
কনজিউমার ইলেকট্রনিক্স অ্যালুমিনিয়াম এর পৃষ্ঠের ফিনিস এবং ইএমআই শিল্ডিং আচরণের পক্ষে। প্রগতিশীল স্ট্যাম্পিং পাতলা-প্রাচীর, উচ্চ-নির্ভুল অংশ তৈরি করে যা ল্যাপটপ এবং ফোন সমাবেশে যায়।
 অ্যালুমিনিয়াম ল্যাপটপ চ্যাসি স্ট্যাম্পিং অংশ ল্যাপটপ চ্যাসিস এবং বন্ধনীগুলির জন্য এই স্ট্যাম্পযুক্ত উপাদানগুলি হালকা ওজনকে দৃঢ়তার সাথে একত্রিত করে, সুনির্দিষ্ট গর্তের অবস্থান এবং স্ন্যাপ-ফিট কাঠামোর বৈশিষ্ট্যযুক্ত যা দক্ষ সমাবেশকে সমর্থন করে, যা পাতলা-দেয়ালের ইলেকট্রনিক্স অংশ সম্পর্কে নিবন্ধের পয়েন্টের সাথে প্রাসঙ্গিক। পণ্য দেখুন →
অ্যাপ্লায়েন্সের দিকে, বড় ওভেন শেল এবং কন্ট্রোল-প্যানেল স্ট্যাম্পিং একই প্রক্রিয়ার অর্থনীতি থেকে উপকৃত হয় যখন উৎপাদনের পরিমাণ ডেডিকেটেড টুলিংকে সমর্থন করে।
টুলিং খরচ এবং সরবরাহকারী নির্বাচন: চারটি পদক্ষেপ যা অনুশোচনা রোধ করে
অ্যালুমিনিয়াম স্ট্যাম্পিং প্রোগ্রামে প্রোগ্রেসিভ ডাইস হল সবচেয়ে বড় আপ-ফ্রন্ট খরচ, প্রায়ই প্রেস এবং ম্যাটেরিয়াল হ্যান্ডলিং ইকুইপমেন্টের চেয়ে বেশি। লক্ষ্য হল সরঞ্জামগুলির জন্য সর্বনিম্ন অর্থ প্রদান করা নয়, তবে সঠিক সরঞ্জাম ডিজাইনের জন্য অর্থ প্রদান করা, কারণ ডাই কোয়ালিটি প্রোগ্রামের জীবনের জন্য আংশিক গুণমান নির্ধারণ করে।
ধাপ 1 — ব্যবসায়িক কেস যাচাই করুন। প্রগতিশীল টুলিং প্রতি বছর মোটামুটি 50,000 থেকে 100,000 অংশে অর্থপূর্ণ হতে শুরু করে। এর নীচে, আরও অর্থনৈতিক টুলিং বিকল্পগুলি বিবেচনা করুন।
ধাপ 2 - একটি উত্পাদনযোগ্য ডেটা প্যাকেজ পাঠান। 3D মডেল, সহনশীলতা স্ট্যাক, পৃষ্ঠ ফিনিস প্রয়োজনীয়তা, এবং বার্ষিক চাহিদা প্রদান করুন। এই পর্যায়ে একটি পরিষ্কার স্ট্রিপ-লেআউট পর্যালোচনা ব্যয়বহুল ডাই রিভিশন এড়িয়ে যায়।
ধাপ 3 - প্রকৃত উৎপাদন ক্ষমতা নিরীক্ষণ করুন। এক ছাদের নিচে ইন-হাউস ডাই ডিজাইন, সিএনসি মেশিনিং এবং ট্রাইআউট প্রেস দেখুন। ডাই-মেকিং এবং স্ট্যাম্পিং উভয় ক্ষমতা সহ একজন সরবরাহকারী উৎপাদনে পৌঁছানোর আগে সহনশীলতার সমস্যাগুলি সমাধান করে।
ধাপ 4 — SPC ডেটা সহ একটি প্রথম-নিবন্ধ প্রতিবেদনের দাবি করুন। নিশ্চিত করুন যে সমালোচনামূলক বৈশিষ্ট্যগুলি শুধুমাত্র প্রথম নমুনায় নয়, একাধিক কয়েল জুড়ে Cpk টার্গেটের মধ্যে থাকে এবং রান চাপুন।
সরবরাহকারীরা যেগুলি প্রগতিশীল ডাই, স্ট্যাম্পিং প্রেস এবং অটোমেশনকে একত্রিত করে — যেমন Shuangqisi-এ আমাদের দল, 80 থেকে 400 টন প্রেস এবং একটি ইন-হাউস স্ট্যাম্পিং অটোমেশন সাবসিডিয়ারি — র্যাম্প-আপকে ছোট করতে পারে এবং শিফট জুড়ে সহনশীলতা স্থিতিশীল রাখতে পারে।
রক্ষণাবেক্ষণ, গুণমান, এবং সম্মতি বিবেচনা
সেরা অ্যালুমিনিয়াম প্রগতিশীল ডাইস এখনও কর্মক্ষমতা হারান যদি রক্ষণাবেক্ষণ অবহেলা করা হয়. অ্যালুমিনিয়ামের পিত্তের প্রবণতা লুব্রিকেশন ম্যানেজমেন্ট এবং পৃষ্ঠের আবরণকে দুটি নিয়ন্ত্রণ করে যা নির্ভরযোগ্য প্রোগ্রামকে পুনরাবৃত্ত ডাউনটাইম থেকে আলাদা করে।
- ডাই পৃষ্ঠ সুরক্ষা: ডিএলসি বা টিআইসিএন আবরণ খোঁচা তৈরিতে অ্যালুমিনিয়াম পিকআপ কমায় এবং রিগ্রিন্ডের ব্যবধান প্রসারিত করে।
- লুব্রিকেন্ট নির্বাচন: ডাউনস্ট্রিম পরিষ্কারের সাথে সামঞ্জস্যপূর্ণ বাষ্পীভবন বা কম অবশিষ্ট লুব্রিকেন্ট ব্যবহার করুন, বিশেষ করে ব্যাটারি এবং ইলেকট্রনিক্স যন্ত্রাংশের জন্য।
- প্রতিরোধমূলক রক্ষণাবেক্ষণ: পাইলট, স্প্রিংস পরিদর্শন করুন এবং নির্ধারিত স্ট্রোক বিরতিতে প্লেট পরিধান করুন; প্রগতিশীল মৃত্যু অনুমানযোগ্যভাবে ব্যর্থ হয় যখন পরিধান একটি থ্রেশহোল্ডে পৌঁছে যায়।
- সম্মতি ডকুমেন্টেশন: রপ্তানি বা নিয়ন্ত্রিত শিল্পের জন্য, উপাদান সার্টিফিকেট এবং PPAP বা সমতুল্য নথিপত্র অডিটের জন্য উপলব্ধ রাখুন।
অ্যালুমিনিয়াম স্ট্যাম্পিংয়ের গুণমান নিয়ন্ত্রণের মধ্যে গুরুত্বপূর্ণ গর্তের অবস্থানের CMM যাচাইকরণ, গলিত স্ক্র্যাচগুলির জন্য পৃষ্ঠের পরীক্ষা এবং আগত কয়েলগুলির পর্যায়ক্রমিক কঠোরতা যাচাই অন্তর্ভুক্ত করা উচিত, কারণ ইনকামিং উপাদানের ভিন্নতা ফাটল এবং স্প্রিংব্যাক ড্রিফটের সবচেয়ে সাধারণ লুকানো কারণ।
অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং প্রোটোটাইপ বা ছোট ব্যাচের জন্য সবচেয়ে সস্তা প্রক্রিয়া নয় এবং এটি খুব বড় প্যানেলের জন্য একটি ট্রান্সফার ডাইকে হারাতে পারে না। কিন্তু যে অংশগুলির জন্য একটি কয়েল-ফেড স্ট্রিপ ফিট করে এবং কয়েক হাজারের মধ্যে পুনরাবৃত্তি হয়, এটি সর্বনিম্ন একক খরচ, সবচেয়ে শক্ত সামঞ্জস্য এবং যেকোনো গঠন পদ্ধতির সবচেয়ে কম চক্র সময় প্রদান করে। প্রকৃত প্রতিযোগিতামূলক সুবিধা আসে এমন একটি সরবরাহকারী বেছে নেওয়ার মাধ্যমে যা ডাই ডিজাইন করে, স্ট্যাম্পিং চালায় এবং একটি সমন্বিত প্রকল্প হিসাবে অটোমেশন তৈরি করে।
আপনি একটি উদ্ধৃতি অনুমোদন করার আগে, সরবরাহকারীর ডাই-মেকিং ট্র্যাক রেকর্ড, প্রেস ক্ষমতা এবং SPC শৃঙ্খলা তুলনা করুন — শুধুমাত্র প্রতি অংশের দাম নয়। অন্বেষণ Shuangqisi এর ছাঁচ এবং স্ট্যাম্পিং ক্ষমতা যখন আপনি আপনার অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামের জন্য একজন সম্ভাব্য অংশীদারকে মূল্যায়ন করতে প্রস্তুত হন।
আগের পোস্ট
অ্যালুমিনিয়াম স্ট্যাম্পিং সরবরাহকারী: কীভাবে সক্ষমতা, ঝুঁকি এবং ফিট মূল্যায়ন করবেন
পরবর্তী পোস্ট
মেটাল স্ট্যাম্পিং ব্যাখ্যা করা হয়েছে: প্রক্রিয়া, উপকরণ এবং খরচের সম্পূর্ণ নির্দেশিকা
আমাদের পণ্য।
এখানে একটি OEM প্রস্তুতকারকের সাথে আপনার ব্যবসা শুরু করুন!

বিশ্বব্যাপী গ্রাহকদের সম্পূর্ণ টার্ন-কি সমাধান প্রদান করুন
মাধ্যমে
উদ্ভাবন!
দ্রুত লিঙ্ক
আমাদের সম্পর্কে
সংবাদ
যোগাযোগের তথ্য।
-
 +৮৬-১৩৯ ১৩০৮ ৮৯৭২
-

-
 নং 118 ইয়েক্সিন রোড, উজিয়াং অর্থনৈতিক উন্নয়ন অঞ্চল, সুঝো, চীন
কপিরাইট © Suzhou Shuangqisi ছাঁচ সরঞ্জাম কোং, লি. সর্বস্বত্ব সংরক্ষিত। কাস্টম স্ট্যাম্পিং ডাই মেটাল স্ট্যাম্পিং ডাই নির্মাতারা
