-
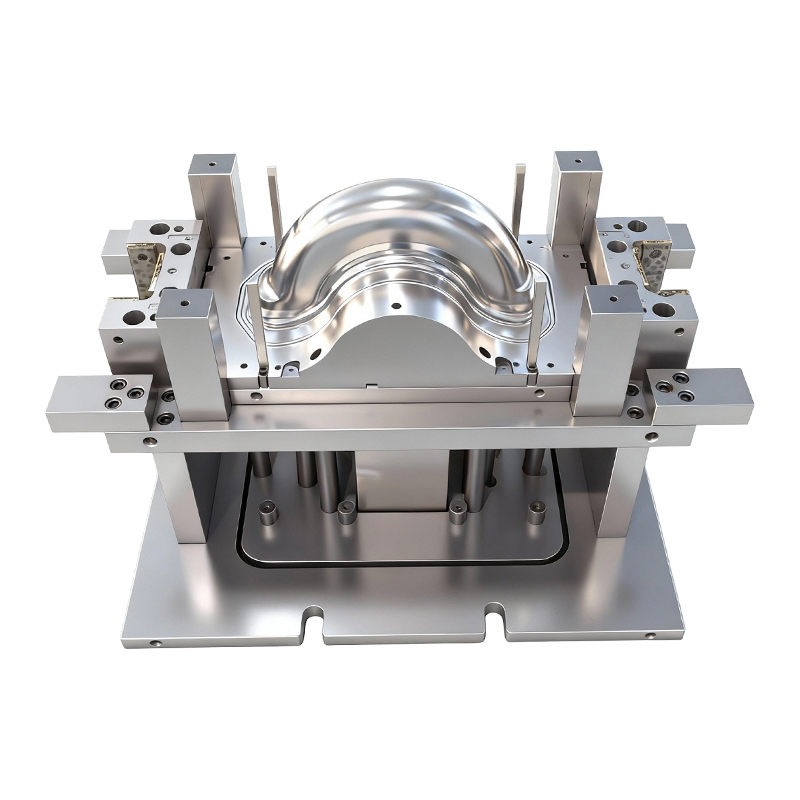
দ্বি-চাকার বৈদ্যুতিক গাড়ির সামনে এবং পিছনের চাকার জন্য গভীর অঙ্কন ছাঁচ
দ্বি-চাকার বৈদ্যুতিক যানবাহনের সামনে এবং পিছনের...
-
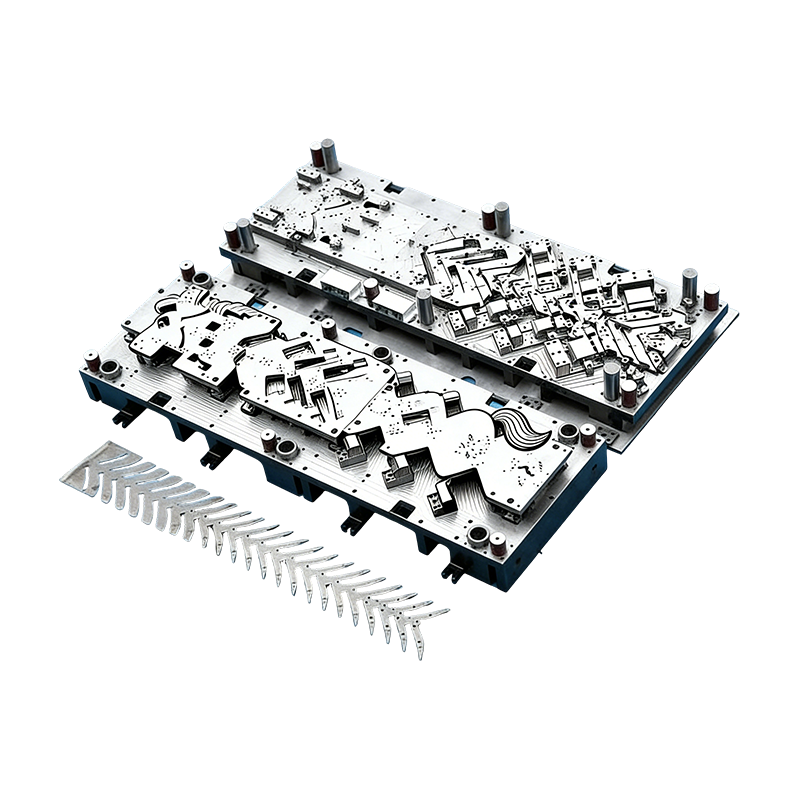
স্বয়ংচালিত অংশগুলির জন্য প্রগতিশীল ছাঁচ
স্বয়ংচালিত মোটর হাউজিংয়ের জন্য এই ক্রমাগত ছাঁ...
-
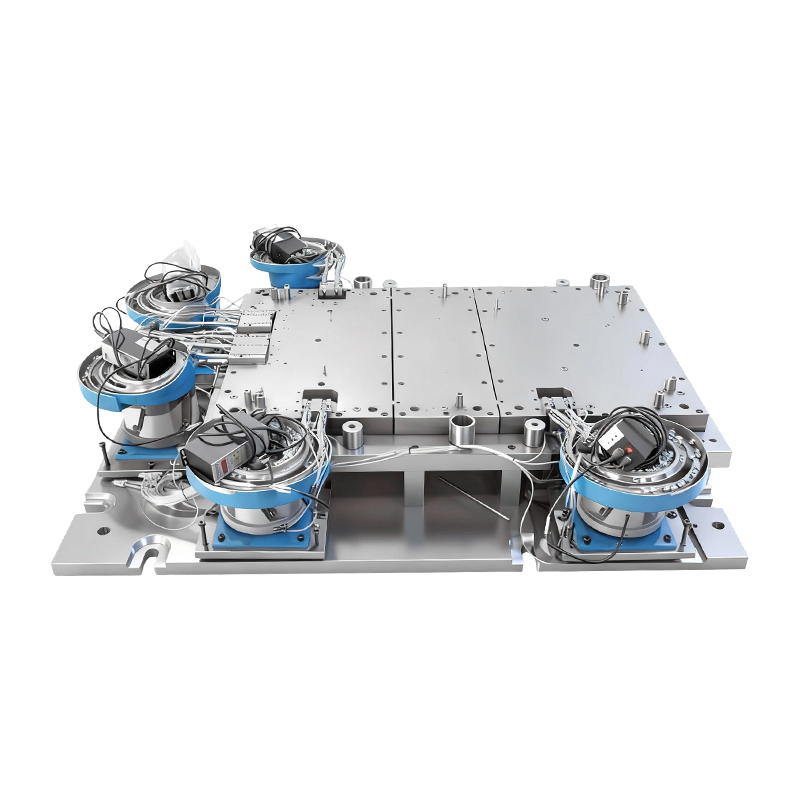
বড় কম্পিউটার মেশিন বেস জন্য স্বয়ংক্রিয় riveting ছাঁচ
বড় কম্পিউটার মেশিন বেসের জন্য এই স্বয়ংক্রিয় ...
-
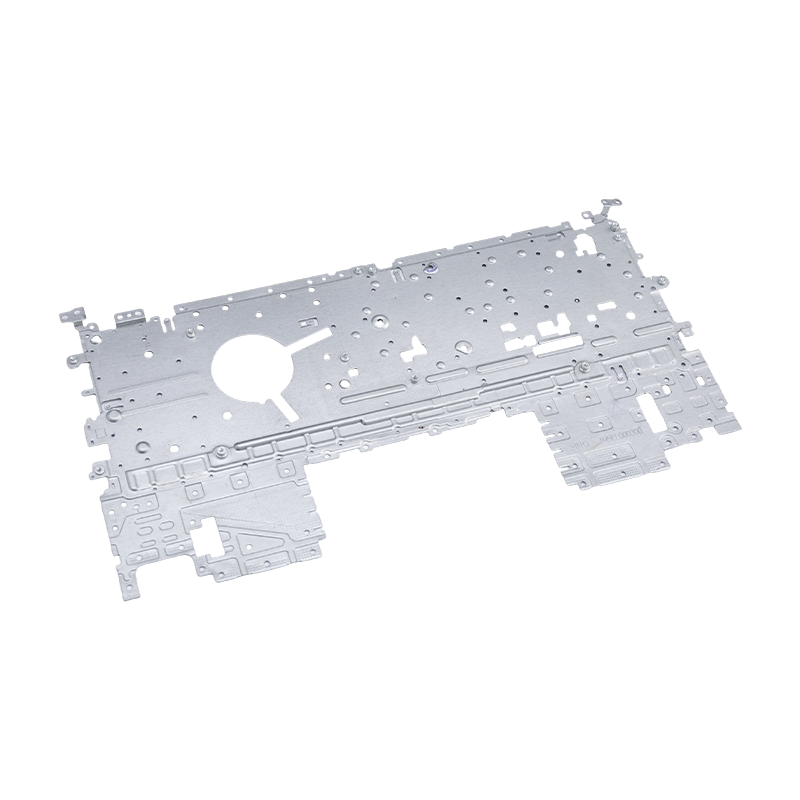
ল্যাপটপ স্ট্যাম্পিং অংশ
আমাদের ল্যাপটপ স্ট্যাম্পিং অংশগুলি হল ল্যাপটপ চ...
-
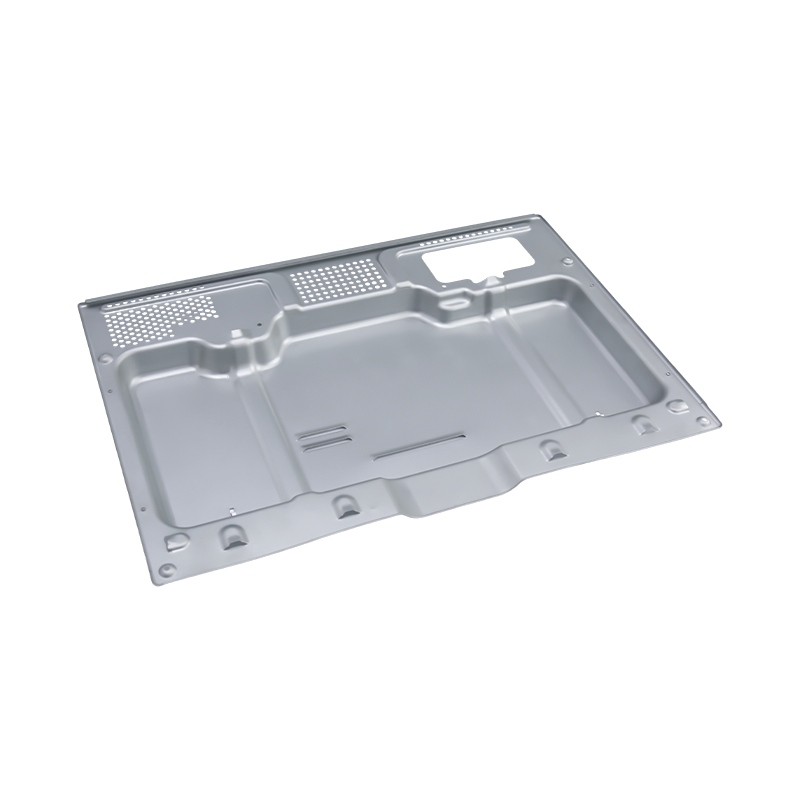
হাই-এন্ড ওভেন স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড ওভেন স্ট্যাম্পিং পার্টস হল প্রি...
-
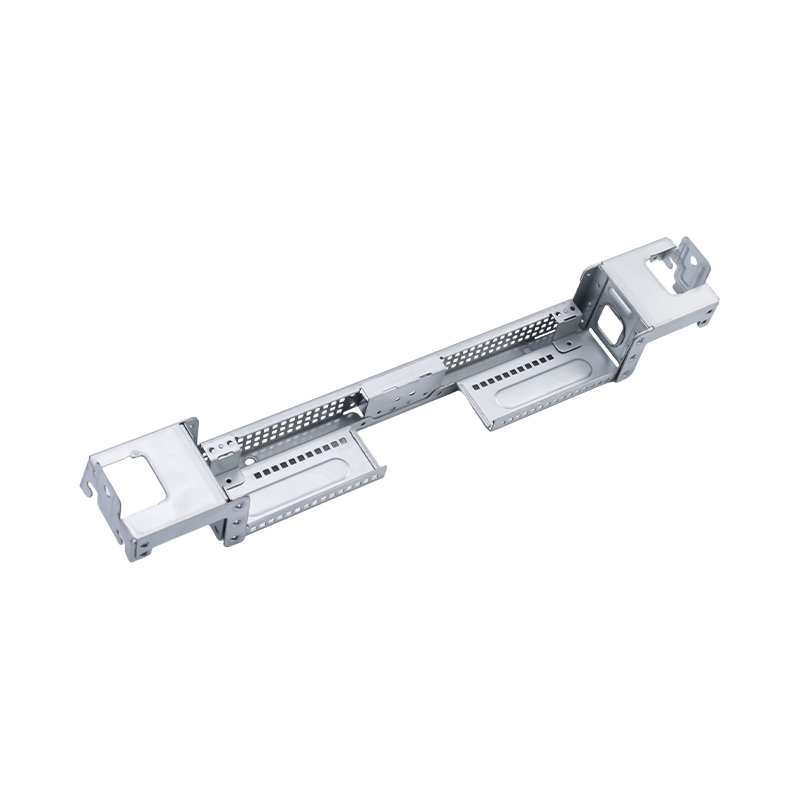
হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশ
আমাদের হাই-এন্ড বড় কম্পিউটার স্ট্যাম্পিং অংশগু...

শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / মেটাল স্ট্যাম্পিং ব্যাখ্যা করা হয়েছে: প্রক্রিয়া, উপকরণ এবং খরচের সম্পূর্ণ নির্দেশিকা
মেটাল স্ট্যাম্পিং ব্যাখ্যা করা হয়েছে: প্রক্রিয়া, উপকরণ এবং খরচের সম্পূর্ণ নির্দেশিকা
2026-09-07
একজন ক্রয় প্রকৌশলীকে সবেমাত্র 60,000 স্টেইনলেস স্টীল বন্ধনীর উৎস করতে বলা হয়েছে। তিনটি উদ্ধৃতি আসে, এবং সর্বনিম্ন প্রতি-পিস মূল্য অন্যদের থেকে প্রায় 40% নীচে বসে - তবে এটিতে USD 15,000 টুলিং চার্জ বহন করে৷ ফাঁক একটি ভুল নয়: নিম্ন উদ্ধৃতি ধাতু স্ট্যাম্পিং থেকে আসে. সেই দামটি আসল কিনা তা নির্ভর করে ডাই, প্রেসের ক্ষমতা, উপাদান এবং এর পিছনে উত্পাদনের পরিমাণের উপর।
মেটাল স্ট্যাম্পিং হল নির্ভুল শীট মেটাল অংশগুলিকে ভর-উৎপাদনের সবচেয়ে সাশ্রয়ী উপায়। একটি প্রেস একটি পাঞ্চ এবং একটি ডাই এর মধ্যে একটি শীট মেটাল ফালা জোর করে এবং প্রতি স্ট্রোকের একটি সেকেন্ডের একটি ভগ্নাংশে একটি সমাপ্ত অংশ তৈরি করে। স্ট্যাম্পিং একটি একক ক্রিয়াকলাপ নয় বরং প্রক্রিয়াগুলির একটি পরিবার — খালি করা, বাঁকানো, গভীর অঙ্কন এবং আরও অনেক কিছু — ব্যাটারি কভার থেকে ল্যাপটপ ফ্রেমের অংশগুলিকে কভার করে৷
মেটাল স্ট্যাম্পিং কি?
মেটাল স্ট্যাম্পিং হল একটি ঠান্ডা গঠন প্রক্রিয়া যা ফ্ল্যাট শীট মেটালকে প্রেস এবং ডাইসের একটি সেট ব্যবহার করে অংশে ভাগ করে। শীট, একটি কুণ্ডলী বা ফালা হিসাবে সরবরাহ করা হয়, একটি ঘুষি এবং একটি ডাই মধ্যে খাওয়ানো হয়. পাঞ্চ চাপে নিচে চলে যায় এবং ডাই ক্যাভিটি পূরণ করতে ধাতুটি কাটা, বাঁকানো বা টানা হয়। প্রতিটি প্রেস স্ট্রোক একটি অংশ তৈরি করে; একটি প্রগতিশীল মৃত্যুতে, একটি সমাপ্ত অংশ প্রতিটি স্ট্রোক থেকে বেরিয়ে যায়।
উপসংহারটি সোজা: স্ট্যাম্পিং ভলিউমের উপর জয়লাভ করে। ডাই তৈরি হওয়ার পরে, প্রতি-পিস খরচ নাটকীয়ভাবে কমে যায় কারণ প্রক্রিয়াটি উচ্চ গতিতে চলে, কোন চিপ তৈরি করে না এবং শুধুমাত্র কাঁচা শীট এবং লুব্রিকেন্ট ব্যবহার করে। কয়েক হাজারের বেশি পরিমাণে, একটি স্ট্যাম্পযুক্ত উপাদানের দাম নিয়মিতভাবে বিলেট থেকে তৈরি একই অংশের চেয়ে 50-80% কম।
সাধারণ স্ট্যাম্পিং অপারেশন
- ফাঁকা - শীট থেকে একটি সমতল রূপরেখা কাটা।
- ছিদ্র - অংশে ছিদ্র বা স্লট খোঁচা।
- বাঁকানো — একটি সরল অক্ষ বরাবর শীট ভাঁজ করা।
- গভীর অঙ্কন - একটি কাপ বা ঘের আকারে শীট টানা।
- কয়েনিং এবং এমবসিং — উচ্চ স্থানীয় বল দিয়ে সূক্ষ্ম পৃষ্ঠের বিশদ টিপে।
উচ্চ গতি
প্রতি মিনিটে শত শত স্ট্রোক।
প্রতি মিনিটে শত শত স্ট্রোক।
টুলিং-চালিত খরচ
উচ্চ আপফ্রন্ট, প্রতি টুকরা কম.
উচ্চ আপফ্রন্ট, প্রতি টুকরা কম.
উপাদান পরিসীমা
ইস্পাত, স্টেইনলেস, অ্যালুমিনিয়াম, তামা।
ইস্পাত, স্টেইনলেস, অ্যালুমিনিয়াম, তামা।
পুনরাবৃত্তিযোগ্য সহনশীলতা
সেট আপ করার পরে ±0.05 মিমি এর মধ্যে স্থিতিশীল।
সেট আপ করার পরে ±0.05 মিমি এর মধ্যে স্থিতিশীল।
স্ট্যাম্পিং প্রক্রিয়া কিভাবে কাজ করে
পাঁচটি ধাপ একটি স্ট্যাম্পযুক্ত অংশ প্রকল্পের ফলাফল নির্ধারণ করে:
- পার্ট ডিজাইন এবং ম্যানুফ্যাকচারেবিলিটি রিভিউ — টুলিং শুরু করার আগে সহনশীলতা, উপাদানের বেধ, গর্তের মাপ, বেন্ড রেডিআই, এবং প্রান্তের প্রয়োজনীয়তাগুলি স্ট্যাম্পিং নিয়মের বিরুদ্ধে পরীক্ষা করা হয়।
- ডাই ডিজাইন এবং ম্যানুফ্যাকচারিং — ডাই হল সবচেয়ে বড় খরচের আইটেম, শক্ত করা টুল স্টিল থেকে তৈরি, গাইড এবং স্প্রিংস দিয়ে একত্রিত করা হয় এবং অংশটি অঙ্কন পূরণ না হওয়া পর্যন্ত পরীক্ষা করা হয়।
- উপাদান নির্বাচন এবং প্রস্তুতি — কয়েল বা স্ট্রিপগুলি গ্রেড, বেধ, প্রস্থ এবং পৃষ্ঠের ফিনিস দ্বারা নির্দিষ্ট করা হয়; উপাদান শংসাপত্র রসায়ন নিশ্চিত করে।
- প্রেস সেটআপ — ডাইটি টনেজ, স্ট্রোক এবং শাট উচ্চতা দ্বারা নির্বাচিত একটি প্রেসে মাউন্ট করা হয়; 80-400 টন প্রেস বেশিরভাগ মাঝারি আকারের অংশগুলিকে কভার করে।
- স্ট্যাম্পিং এবং সেকেন্ডারি ক্রিয়াকলাপ — উত্পাদন উচ্চ গতিতে চলে, তারপর ডিবারিং, ট্যাপিং, ওয়াশিং, পৃষ্ঠ চিকিত্সা বা সমাবেশ অনুসরণ করে।
ডাই কনসেপ্ট প্রেসের মতই গুরুত্বপূর্ণ। প্রগতিশীল ডাইস একাধিক স্টেশনের মাধ্যমে স্ট্রিপ বহন করে; স্থানান্তর ডাইস স্টেশনের মধ্যে পৃথক ফাঁকা স্থানান্তর. পছন্দ টুলিং খরচ এবং চক্র সময় পরিবর্তন; প্রগতিশীল বনাম ট্রান্সফার মেটাল স্ট্যাম্পিংয়ের এই তুলনাতে ব্যবহারিক পার্থক্যগুলি আচ্ছাদিত করা হয়েছে।
দীর্ঘ রান সহ স্বয়ংচালিত উপাদানগুলির জন্য, প্রগতিশীল ছাঁচগুলি আদর্শ পছন্দ কারণ তারা একটি কুণ্ডলীকে একটি সমাপ্ত অংশে রূপান্তরিত করে, স্টেশনগুলির মধ্যে কোনও অপারেটরের হস্তক্ষেপ ছাড়াই।
 অটোমোটিভ মোটর হাউজিং জন্য ক্রমাগত প্রগতিশীল ছাঁচ এই ছাঁচটি পরিধান প্রতিরোধের জন্য খাদ ইস্পাত উপাদান এবং সহজ রক্ষণাবেক্ষণের জন্য একটি মডুলার ডিজাইন সহ উচ্চ-ভলিউম উত্পাদনের জন্য তৈরি করা হয়েছে, এটি দীর্ঘমেয়াদী স্বয়ংচালিত স্ট্যাম্পিংয়ের জন্য একটি শক্তিশালী প্রার্থী করে তোলে যেখানে এক-পাস দক্ষতা অপরিহার্য। পণ্য দেখুন →
মেটাল স্ট্যাম্পিং বনাম বিকল্প উত্পাদন প্রক্রিয়া
যখন একটি ডিজাইন দল একটি শীট মেটাল অংশের জন্য একটি প্রক্রিয়া নির্বাচন করে, তখন সংক্ষিপ্ত তালিকা সাধারণত স্ট্যাম্পিং, CNC মেশিনিং, লেজার কাটিং এবং কখনও কখনও ডাই কাস্টিং হয়। পরিমাণ এবং সহনশীলতা উত্তর নির্ধারণ করে।
প্রক্রিয়া
টুলিং খরচ
ইউনিট খরচ
সাধারণ সহনশীলতা
টুলিং লিড টাইম
সেরা ভলিউম
ধাতু মুদ্রাঙ্কন
উচ্চ
ভলিউম কম
±0.05 থেকে ±0.10 মিমি
4-8 সপ্তাহ
10,000
সিএনসি মেশিনিং
কোনটাই বা কম
উচ্চ
±0.02 থেকে ±0.05 মিমি
দিন
1-1,000
লেজার কাটিং
কোনোটিই নয়
মাঝারি
±0.10 থেকে ±0.20 মিমি
দিন
1-5,000
ঢালাই মারা
অনেক উঁচুতে
কম
±0.05 থেকে ±0.10 মিমি
6-12 সপ্তাহ
10,000
সহজ শীট ধাতু অংশ জন্য নির্দেশক পরিসীমা; প্রকৃত মান জ্যামিতি, উপাদান, এবং সরবরাহকারী সরঞ্জামের উপর নির্ভর করে।
বাণিজ্য বন্ধ পরিষ্কার. সিএনসি মেশিনিং টুলিং ইনভেস্টমেন্ট ছাড়াই টাইট টলারেন্স অফার করে, কিন্তু ইউনিট খরচ বেশি থাকে। লেজার কাটিং কম ভলিউমে জটিল 2D প্রোফাইলের জন্য নমনীয়, তবুও এটি নিজেই বাঁক বা গভীর আকার তৈরি করে না। স্ট্যাম্পিংয়ের জন্য সবচেয়ে বড় অগ্রিম বিনিয়োগের প্রয়োজন, কিন্তু একবার ডাই প্রমাণিত হলে, ইউনিট খরচ সর্বনিম্ন। কয়েক হাজার অংশের নীচে, মরণ পরিত্যাগ শাস্তিমূলক; দশ হাজার অংশ থেকে ঊর্ধ্বমুখী, স্ট্যাম্পিং বীট করা কঠিন।
বিভিন্ন উৎপাদন ভলিউম এ খরচ আচরণ
স্ট্যাম্পিংয়ের গভীরতম লুকানো খরচ প্রেস টাইম নয় - এটি ডাই অ্যামোর্টাইজেশন প্লাস স্ক্র্যাপ। টুলিংয়ের জন্য অর্থ প্রদান করা হলে প্রতি-পিস খরচ বক্ররেখা দ্রুত কমে যায়।
100 1,000 পিসি
32 10,000 পিসি
18 50,000 পিসি
12 100,000 পিসি
10,000 অংশে, প্রতি-পিস খরচ 1,000-পার্ট লেভেলের প্রায় এক তৃতীয়াংশে পড়ে; 100,000 অংশে এটি প্রায় 12-এ পৌঁছায়। পতনটি আরও ইউনিটের উপর টুলিং এবং সেটআপ ছড়িয়ে দেওয়ার ফলে আসে; মেঝে কাঁচামাল প্লাস প্রেস সময়.
উদ্ধৃতিগুলি তুলনা করার সময়, মালিকানার মোট খরচ গণনা করুন: টুলিং প্লাস ইউনিট মূল্যের পরিমাণ, এবং গুণমানের ঝুঁকি। একটি উদ্ধৃতি যা টুলিং চার্জ এড়ায় কিন্তু একটি উচ্চ ইউনিট মূল্য বহন করে স্কেলে আরও ব্যয়বহুল পথ। একটি টুলিং মূল্য যা দেখতে অনেক বেশি কিন্তু এতে রয়েছে শক্ত ডাই স্টিল এবং একটি খুচরা যন্ত্রাংশ প্যাকেজ প্রায়শই একটি সস্তা ডাইকে হারায় যা তাড়াতাড়ি শেষ হয়ে যায়।
উপকরণ এবং ডাই নকশা বিবেচনা
সাধারণ মুদ্রাঙ্কিত উপকরণ
- নিম্ন-কার্বন ইস্পাত (DC01 বা SPCC) — গঠনযোগ্য এবং কম খরচে, বন্ধনী, চ্যাসিস এবং শক্তিবৃদ্ধি অংশগুলির জন্য ব্যবহৃত হয়।
- স্টেইনলেস স্টীল (SUS301 বা SUS304) — জারা প্রতিরোধী, উচ্চতর স্প্রিংব্যাক, ডাই এর উপর আরও বেশি চাহিদা।
- অ্যালুমিনিয়াম অ্যালয় (5052 বা 6061) — হালকা ওজনের, ইভি ব্যাটারি ঘের এবং তাপ সিঙ্কগুলিতে সাধারণ; ফাটল এড়াতে বৃহত্তর বেন্ড রেডিআই প্রয়োজন।
- কপার অ্যালয় - চমৎকার পরিবাহিতা, বাসবার, সংযোগকারী এবং টার্মিনালগুলিতে ব্যবহৃত হয়।
ডাই ডিজাইন উপাদানটি কীভাবে আচরণ করে তা নিয়ন্ত্রণ করে। পাঞ্চ-টু-ডাই ক্লিয়ারেন্স কাট-এজ গুণমান নির্ধারণ করে: খুব কম একটি সেকেন্ডারি শিয়ার এবং বুর তৈরি করে; অত্যধিক burr বাড়ায় এবং প্রান্ত সোজাতা হ্রাস. 1.5 মিমি ইস্পাত শীটের জন্য, বেধের 5-8% ক্লিয়ারেন্স একটি সাধারণ সূচনা বিন্দু।
কঠোরতা বিষয়. উন্নত উচ্চ-শক্তির ইস্পাত গাড়ির ওজন কমায় কিন্তু ডাই পরিধানকে ত্বরান্বিত করে, তাই শক্ত টুল ইস্পাত এবং আরও ঘন ঘন ধারালো করার প্রয়োজন হয়। যদি অঙ্কনের জন্য ±0.05 মিমি-এর নিচে সহনশীলতার প্রয়োজন হয়, তাহলে ডাই-এর জন্য টাইট গাইড প্রয়োজন এবং প্রেসকে অবশ্যই পুনরাবৃত্তিযোগ্যতা ধরে রাখতে হবে। উদাহরণস্বরূপ, ইলেক্ট্রনিক স্ট্যাম্পিং মারা যায়, হোম-অ্যাপ্লায়েন্স মারা যাওয়ার চেয়ে আরও কঠোর সহনশীলতা ধরে রাখা হয় কারণ সংযোগকারী এবং শিল্ডিং অংশগুলিকে পুনরায় কাজ ছাড়াই অ্যাসেম্বল করা বোর্ডগুলিতে ফিট করতে হবে।
শিল্প অ্যাপ্লিকেশন এবং বাজার বন্টন
স্ট্যাম্পযুক্ত অংশগুলি প্রায় প্রতিটি উত্পাদন খাতে উপস্থিত হয়, তবে ভারসাম্য অসম। চাহিদার আনুমানিক বিভাজন অনুসরণ করে।
মোটরগাড়ি এবং ইভি - 45%
ইলেকট্রনিক্স - 25%
বাড়ির যন্ত্রপাতি - 15%
শিল্প সরঞ্জাম - 15%
বৈদ্যুতিক যান সহ মোটরগাড়ির সবচেয়ে বড় বাজার। বডি প্যানেল, চেসিস ব্র্যাকেট, সিট ফ্রেম, মোটর হাউজিং এবং ব্যাটারি কভার স্ট্যাম্প করা হয়। বৈদ্যুতিক যানবাহনগুলি বিশেষ করে তামার বাসবারের মতো নির্ভুল ব্যাটারি-সম্পর্কিত স্ট্যাম্পিংয়ের চাহিদা বাড়ায়।
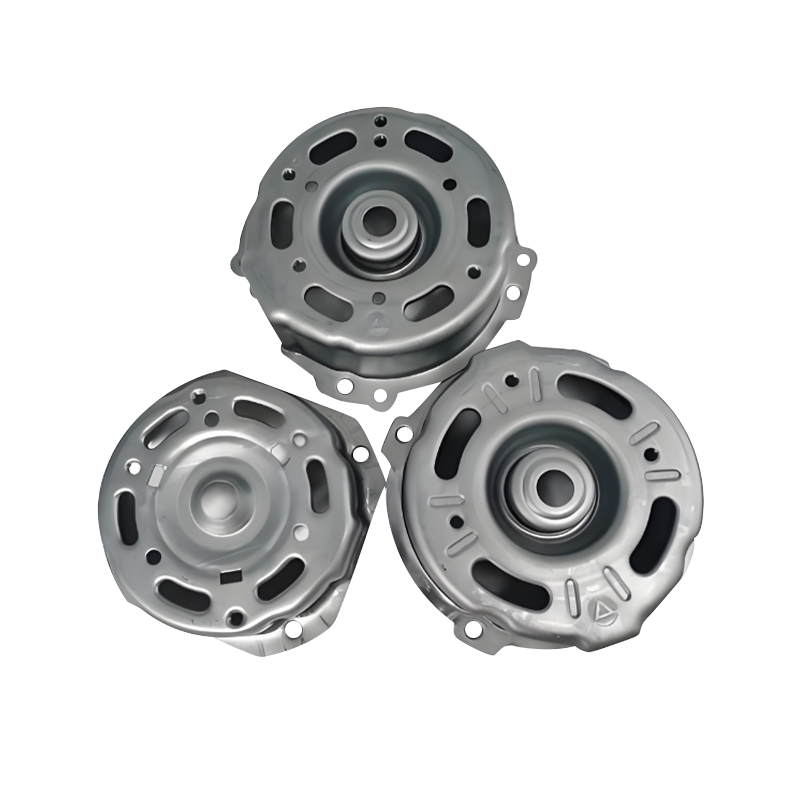 স্বয়ংচালিত অ্যাপ্লিকেশনের জন্য যথার্থ স্ট্যাম্পযুক্ত মোটর হাউজিং এই স্ট্যাম্পিংগুলি আঁটসাঁট সহনশীলতা এবং তাপ-অপচয় বৈশিষ্ট্য সহ উচ্চ-শক্তির ইস্পাত বা অ্যালুমিনিয়াম ব্যবহার করে, যা বৈদ্যুতিক এবং প্রচলিত যানবাহনে টেকসই মোটর হাউজিংয়ের ক্রমবর্ধমান চাহিদাকে সরাসরি সমর্থন করে। পণ্য দেখুন →
ইলেকট্রনিক্স দ্বিতীয় বৃহত্তম ক্ষেত্র। ল্যাপটপের ফ্রেম, বড় কম্পিউটার বেস এবং অনেক ছোট মোবাইল ফোনের যন্ত্রাংশ স্ট্যাম্প করা হয় কারণ তারা পাতলা উপাদান, সূক্ষ্ম ছিদ্র এবং উচ্চ আয়তনে কম খরচে একত্রিত হয়। বাড়ির যন্ত্রপাতি ওভেন শেল এবং বড় আঁকা প্যানেল সঙ্গে অনুসরণ; শিল্প যন্ত্রপাতি সার্ভো-ড্রাইভ হাউজিং এবং সংকোচকারী উপাদান যোগ করে।
 ল্যাপটপ চ্যাসিস এবং অভ্যন্তরীণ স্ট্যাম্পিং অংশ কোল্ড-রোল্ড ইস্পাত, অ্যালুমিনিয়াম বা ম্যাগনেসিয়াম অ্যালয় থেকে তৈরি, এই উপাদানগুলি মসৃণ প্রান্ত, সুনির্দিষ্ট ছিদ্র এবং জারা প্রতিরোধের অফার করে, যা এগুলিকে কসমেটিক-গ্রেডের ল্যাপটপ ফ্রেম এবং কাঠামোগত সমাবেশগুলির জন্য উপযুক্ত করে তোলে। পণ্য দেখুন →
প্রতিটি সেক্টরের একটি অংশ পরিবারের মানচিত্র। বিদ্যুতায়িত পাওয়ারট্রেনের জন্য, মোটর হাউজিং স্ট্যাম্পিংগুলি আঁটসাঁটকেন্দ্রিকতার সাথে গভীর অঙ্কনকে একত্রিত করে। ব্যাটারি কভার স্ট্যাম্পিং সমতলতা এবং সুনির্দিষ্ট গর্ত নিদর্শন দাবি করে। ল্যাপটপ স্ট্যাম্পিংয়ের জন্য প্রসাধনী-গ্রেডের পৃষ্ঠের প্রয়োজন হয় যাতে কোনও স্ক্র্যাচ বা কমলার খোসা নেই।
সরবরাহকারী নির্বাচন এবং মোট খরচ নিয়ন্ত্রণ
একটি স্ট্যাম্পিং অংশীদার নির্বাচন করা যেকোনো একক অঙ্কন মাত্রার চেয়ে বেশি গুরুত্বপূর্ণ। একা মূল্য তুলনা করার পরিবর্তে একটি সংক্ষিপ্ত মূল্যায়ন ক্রম ব্যবহার করুন।
1. অংশ খাম সংজ্ঞায়িত করুন
উপাদান গ্রেড, বেধ, সহনশীলতা, পৃষ্ঠ ফিনিস, এবং বার্ষিক ভলিউম।
উপাদান গ্রেড, বেধ, সহনশীলতা, পৃষ্ঠ ফিনিস, এবং বার্ষিক ভলিউম।
2. একটি DFM পর্যালোচনা চালান৷
মোড়ের ব্যাসার্ধ, গর্ত থেকে প্রান্তের দূরত্ব পরীক্ষা করুন এবং গভীরতা আঁকুন।
মোড়ের ব্যাসার্ধ, গর্ত থেকে প্রান্তের দূরত্ব পরীক্ষা করুন এবং গভীরতা আঁকুন।
3. মোট খরচ তুলনা করুন
টুলিং প্লাস ইউনিট প্রাইস বার ভলিউম, প্লাস ডেলিভারি এবং কোয়ালিটি রিস্ক।
টুলিং প্লাস ইউনিট প্রাইস বার ভলিউম, প্লাস ডেলিভারি এবং কোয়ালিটি রিস্ক।
4. ক্ষমতা যাচাই করুন
প্রেস টনেজ পরিসীমা, পরিদর্শন সরঞ্জাম, এবং অনুরূপ অংশ অভিজ্ঞতা.
প্রেস টনেজ পরিসীমা, পরিদর্শন সরঞ্জাম, এবং অনুরূপ অংশ অভিজ্ঞতা.
5. টুলিং মালিকানায় সম্মত হন
কে ডাই রাখে, কিভাবে পুনঃবিচারের মূল্য এবং অতিরিক্ত অংশের নীতি।
কে ডাই রাখে, কিভাবে পুনঃবিচারের মূল্য এবং অতিরিক্ত অংশের নীতি।
দুটি প্রশ্ন প্রায়ই উপেক্ষা করা হয়. প্রথমে ডাই স্টিল গ্রেড এবং হিট ট্রিটমেন্ট সম্পর্কে জিজ্ঞাসা করুন: মানসম্পন্ন টুল স্টিলের তৈরি একটি ডাই, শক্ত এবং প্রলিপ্ত, আরও স্ট্রোকের জন্য সামঞ্জস্যপূর্ণ অংশ তৈরি করে। দ্বিতীয়ত, জিজ্ঞাসা করুন কিভাবে ট্রায়াল রান পরিচালনা করা হয়। একটি অংশ একটি সফ্ট-টুল পর্যালোচনায় ভাল দেখতে পারে এবং এখনও উত্পাদন ডাইতে মাত্রা পরিবর্তন করতে পারে। ট্রাই-আউট পদ্ধতি নির্ধারণ করে যে প্রথম ব্যাচ সময়মতো আসবে কিনা। একটি কোম্পানি যে ডাই তৈরি করে, স্ট্যাম্পিং চালায়, এবং অটোমেশনকে ইন-হাউসে একীভূত করে — যেমন সুঝো শুয়াংকিসি মোল্ড ইকুইপমেন্ট তার ছাঁচ, স্ট্যাম্পিং-পার্ট এবং অটোমেশন লাইনের সাথে করে — কম হস্তান্তরের সাথে একটি অংশ ডিজাইন থেকে উৎপাদনে নিয়ে যায়।
রক্ষণাবেক্ষণ এবং সম্মতি পরামর্শ
স্ট্যাম্পিং গুণমান বজায় রাখা হয়, একবার অর্জন করা হয় না। ডাইস পরিধান, প্রান্তিককরণ ড্রিফ্ট, এবং স্ট্রোক জমা হওয়ার সাথে সাথে পৃষ্ঠের ফিনিস হ্রাস পায়। একটি ব্যবহারিক সময়সূচীর মধ্যে রয়েছে ডাই গাইড পরিষ্কার করা এবং লুব্রিকেটিং করা, পাঞ্চ এবং ডাই ক্লিয়ারেন্স চেক করা, নির্দিষ্ট ব্যবধানে বুর উচ্চতা পর্যবেক্ষণ করা এবং মান সহনশীলতার বাইরে চলে যাওয়ার আগে কাটিয়া প্রান্তগুলিকে পুনরায় ধারালো করা। উচ্চ-চালিত অংশগুলির জন্য, অতিরিক্ত সন্নিবেশ বা একটি ডুপ্লিকেট ডাই পরিধান প্রদর্শিত হলে ডাউনটাইম এড়িয়ে চলুন।
নিয়ন্ত্রিত গ্রাহকরাও নথিভুক্ত প্রমাণ আশা করে:
- বেসলাইন হিসাবে ISO 9001 মান ব্যবস্থাপনা।
- PPAP জমা এবং নিয়ন্ত্রণ পরিকল্পনা সহ স্বয়ংচালিত উপাদানগুলির জন্য IATF 16949।
- উপাদান সার্টিফিকেট তার মিল প্রতিটি কয়েল ট্রেসিং.
- ইউরোপে পাঠানো ইলেকট্রনিক্সের জন্য RoHS এবং REACH ঘোষণা।
এটি তার নিজের স্বার্থে কাগজপত্র নয়। একটি স্ট্যাম্পযুক্ত অংশ সঠিক দেখতে পারে যখন আবরণ রসায়ন বা বেস উপাদান স্পেসিফিকেশন ব্যর্থ হয়। ট্রেসযোগ্য রেকর্ড সহ সরবরাহকারীরা মূল-কারণ বিশ্লেষণকে দ্রুত করে তোলে যখন কোনও বিচ্যুতি দেখা দেয়, গুণমান এবং বিতরণ উভয়ই রক্ষা করে।
মেটাল স্ট্যাম্পিং পুরস্কৃত দল যারা এগিয়ে পরিকল্পনা. সহনশীলতা ব্যান্ডকে বাস্তবসম্মতভাবে সংজ্ঞায়িত করুন, ভলিউম এবং উপাদানের সাথে মানানসই একটি ডাই কনসেপ্ট বেছে নিন এবং শুধুমাত্র প্রতি-পিস মূল্যের পরিবর্তে মোট খরচ এবং গুণমানের প্রমাণের ভিত্তিতে সরবরাহকারীদের মূল্যায়ন করুন। যখন ডাই সঠিক হয়, প্রেস সক্ষম হয়, এবং উপাদানগুলি সনাক্ত করা যায়, স্ট্যাম্পিং ভর উৎপাদনে অংশ প্রতি সর্বনিম্ন খরচ প্রদান করে — টু-হুইলার হুইল হাব এবং মোটর হাউজিং থেকে ল্যাপটপ ফ্রেম পর্যন্ত।
আগের পোস্ট
অ্যালুমিনিয়াম প্রগতিশীল মুদ্রাঙ্কন: প্রক্রিয়া, অ্যালয়, ডিজাইন টিপস এবং খরচ গাইড
পরবর্তী পোস্ট
মেটাল স্ট্যাম্পিং প্রসেস: কিভাবে টুলিং, ডাই ডিজাইন এবং অটোমেশন ইনফ্লুয়েন্স পার্ট কস্ট
আমাদের পণ্য।
এখানে একটি OEM প্রস্তুতকারকের সাথে আপনার ব্যবসা শুরু করুন!

বিশ্বব্যাপী গ্রাহকদের সম্পূর্ণ টার্ন-কি সমাধান প্রদান করুন
মাধ্যমে
উদ্ভাবন!
দ্রুত লিঙ্ক
আমাদের সম্পর্কে
সংবাদ
যোগাযোগের তথ্য।
-
 +৮৬-১৩৯ ১৩০৮ ৮৯৭২
-

-
 নং 118 ইয়েক্সিন রোড, উজিয়াং অর্থনৈতিক উন্নয়ন অঞ্চল, সুঝো, চীন
কপিরাইট © Suzhou Shuangqisi ছাঁচ সরঞ্জাম কোং, লি. সর্বস্বত্ব সংরক্ষিত। কাস্টম স্ট্যাম্পিং ডাই মেটাল স্ট্যাম্পিং ডাই নির্মাতারা
